يبقى مبادل الحرارة اللوحي الملحوم بالكامل محافظاً على الأداء الحراري ومساحة التثبيت الخاصة بتجميع الصفائح، ثم يزيل العنصر الوحيد الذي يحد من كل شيء تقريباً: الحشية المطاطية. وتُلحَم الصفائح المجاورة بعضها ببعض باستخدام لحام الليزر أو لحام القوس المعدني الخامل (TIG)، وبالتالي فإن الحدود المقاومة للضغط تتكون بالكامل من المعدن من المنفذ إلى المنفذ، ولا يوجد أي جزء مطاطي يتلامس مع السائل المعالَج.
هذا القرار التصميمي الوحيد يفسّر كل المزايا المذكورة في هذه المقالة وكل العيوب أيضًا. وفيما يلي نتناول طريقة التصنيع وكيفية عملها، وستة مزايا مرتبطة بالوظائف التي تبررها، وخمسة قيودٍ يتم تحليلها دون أي تلميع تسويقي، واختبارات الاختيار التي تُقرّر بين الأنواع الملحومة والشبه ملحومة والمزودة بالحشوات. وكل قيدٍ يقابله ما تقوم به شركة جينفان في نطاق منتجاتها الملحومة الخاصّة بها — بما في ذلك الحالات التي يكون فيها الجواب الصادق هو اعتماد نوعٍ مختلفٍ من التصنيع.
٠١ / الختم
لا توجد حشوة في المجموعة
أزواج الصفائح تكون ملحومة على طول المحيط وعلى نقاط التماس. أما الإطار فيقوم فقط بالشدّ ولا يقوم بالختم.
٠٢ / نطاق الأداء
الضغط والحرارة
تُقدَّر الوحدات الملحومة لتشمل ضغطًا يصل تقريبًا إلى ٤,٥ ميجا باسكال ودرجة حرارة تصل إلى ٣٥٠ درجة مئوية، ويتحدد السقف الدقيق حسب سبيكة الصفائح وإجراءات اللحام.
٠٣ / المقايضة
سهولة الوصول هي الثمن المدفوع
لا شيء يفتح. ويجب تنظيف السطح كيميائيًّا، ولا يمكن لاحقًا تغيير مساحة السطح عن طريق إضافة صفائح إضافية.
٠٤ / اتخاذ القرار
يُحدِّد الترسيب
حدِّد النوع الملحوم عندما يكون الحشوة هي الحلقة الأضعف. وحدِّد النوع المزود بالحشوة عندما تكون التنظيف الميكانيكي هو العامل المقيد.
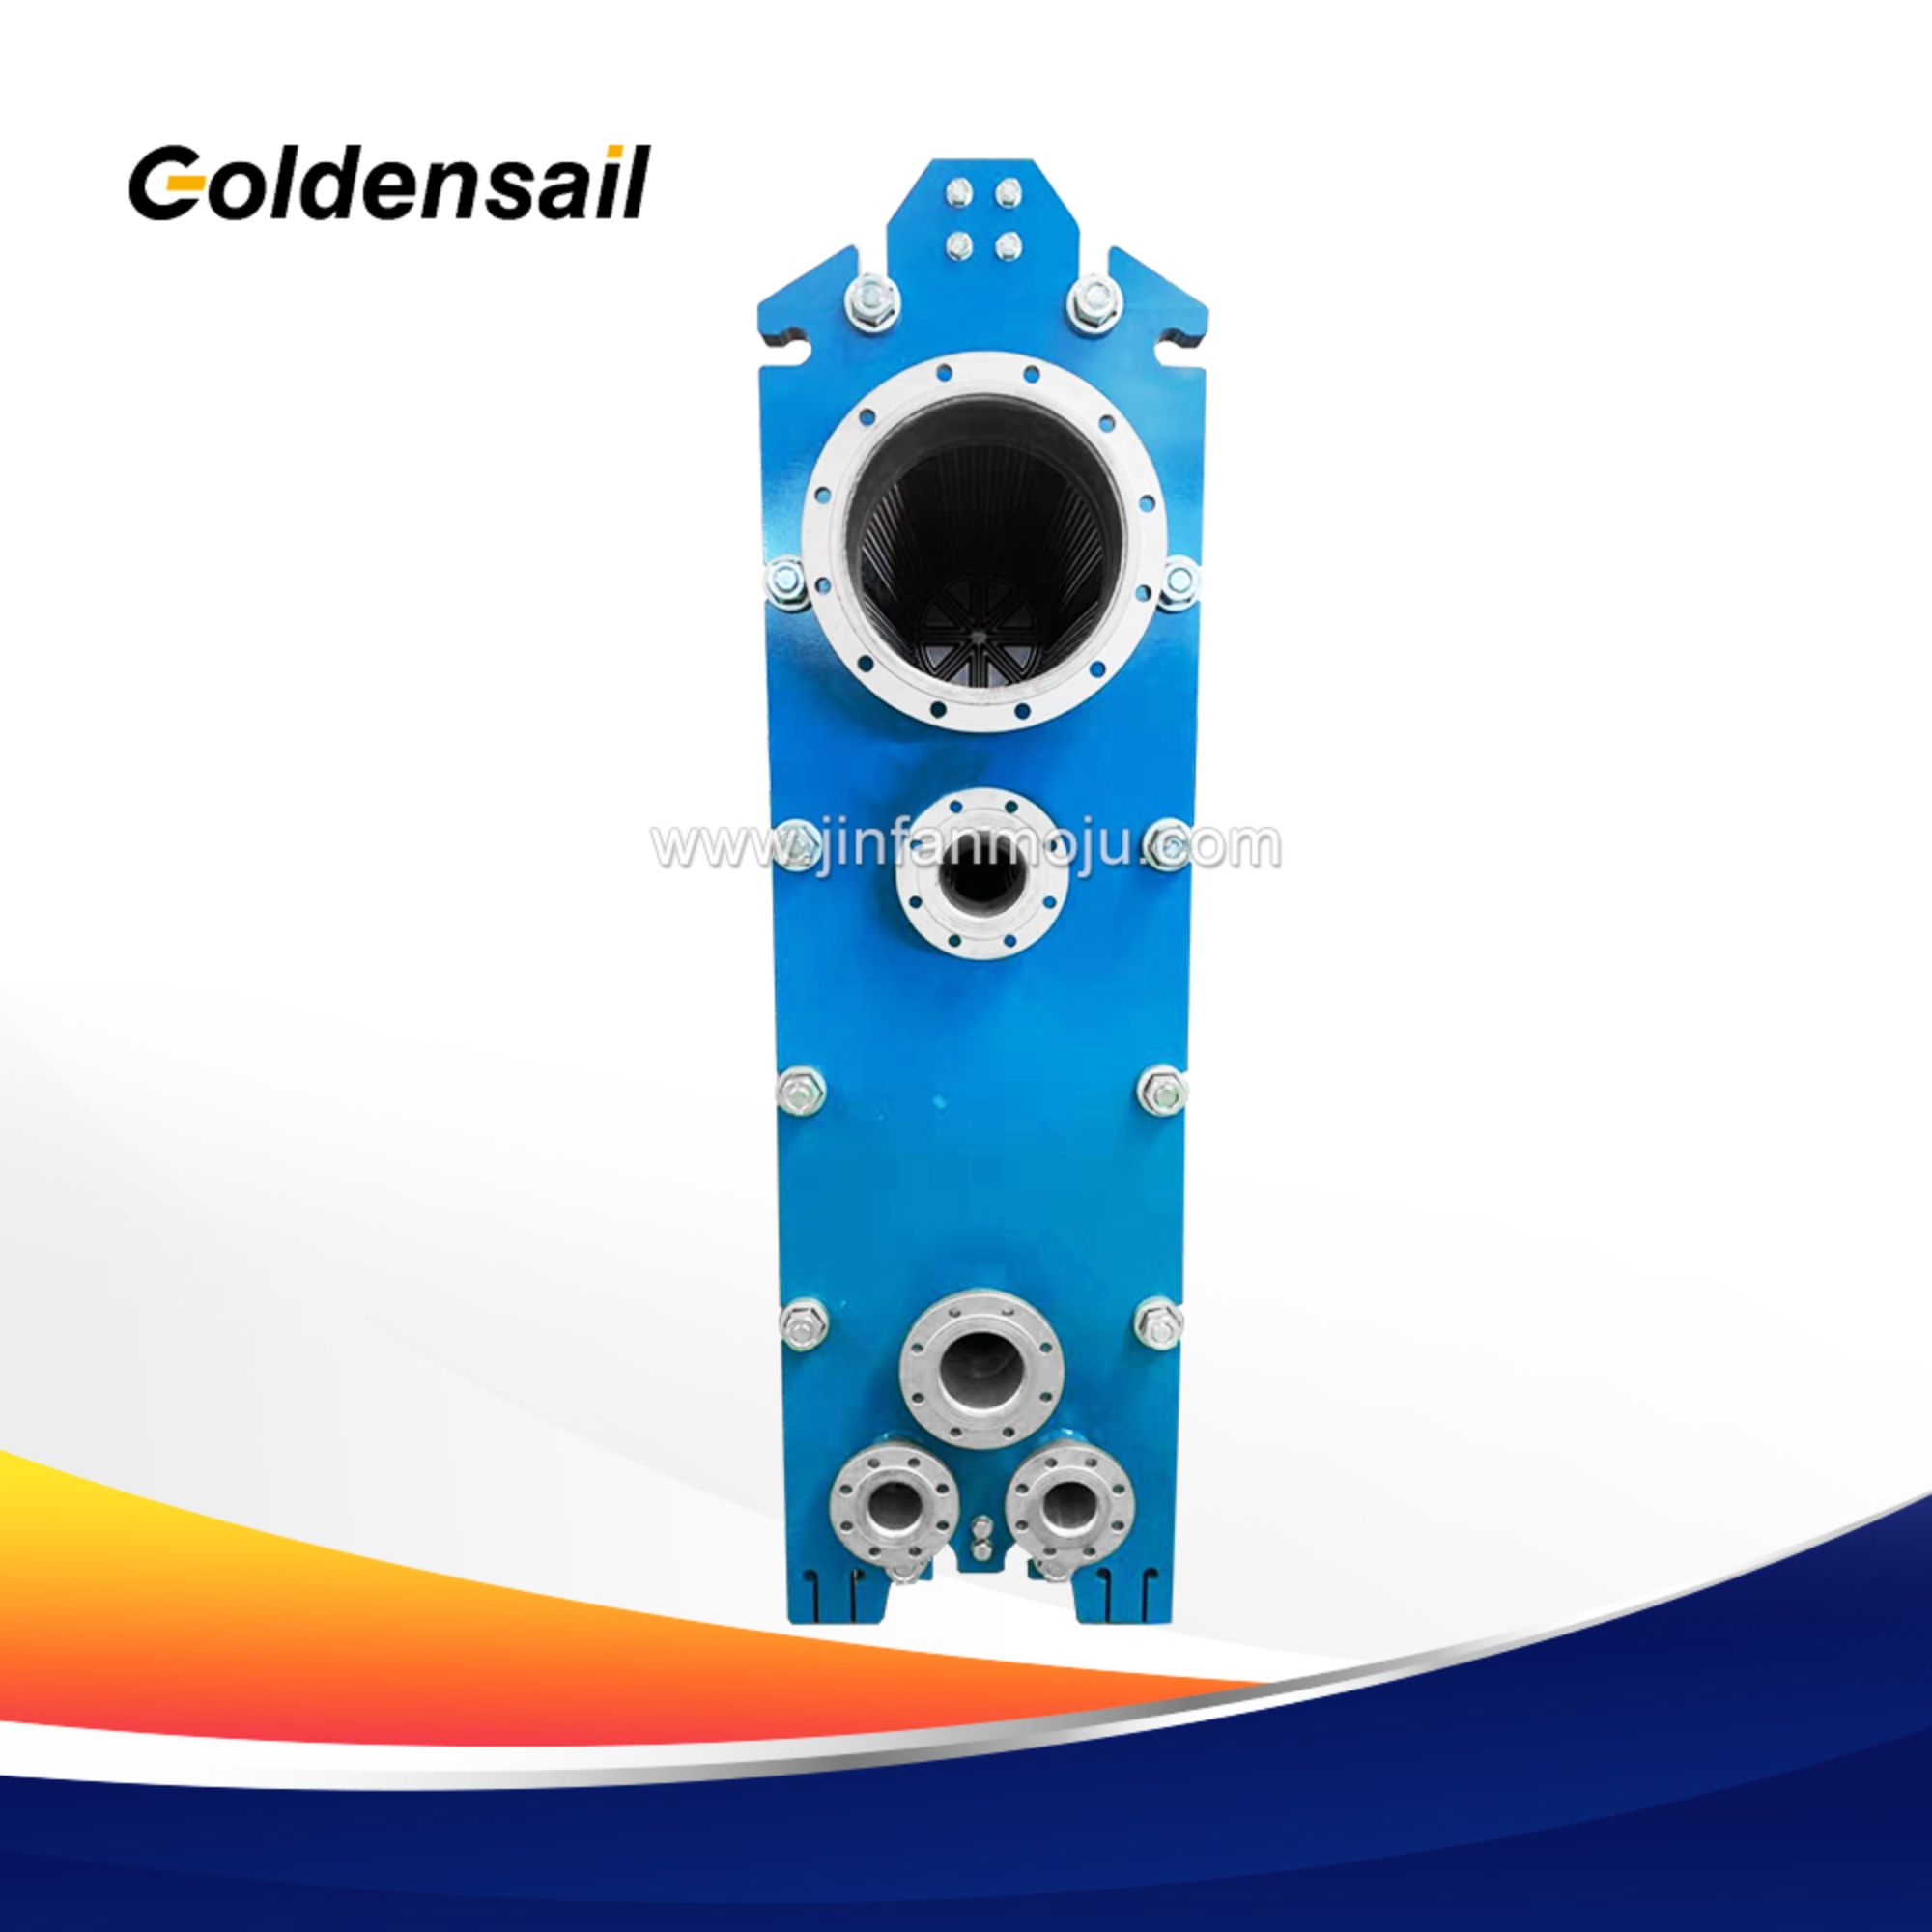
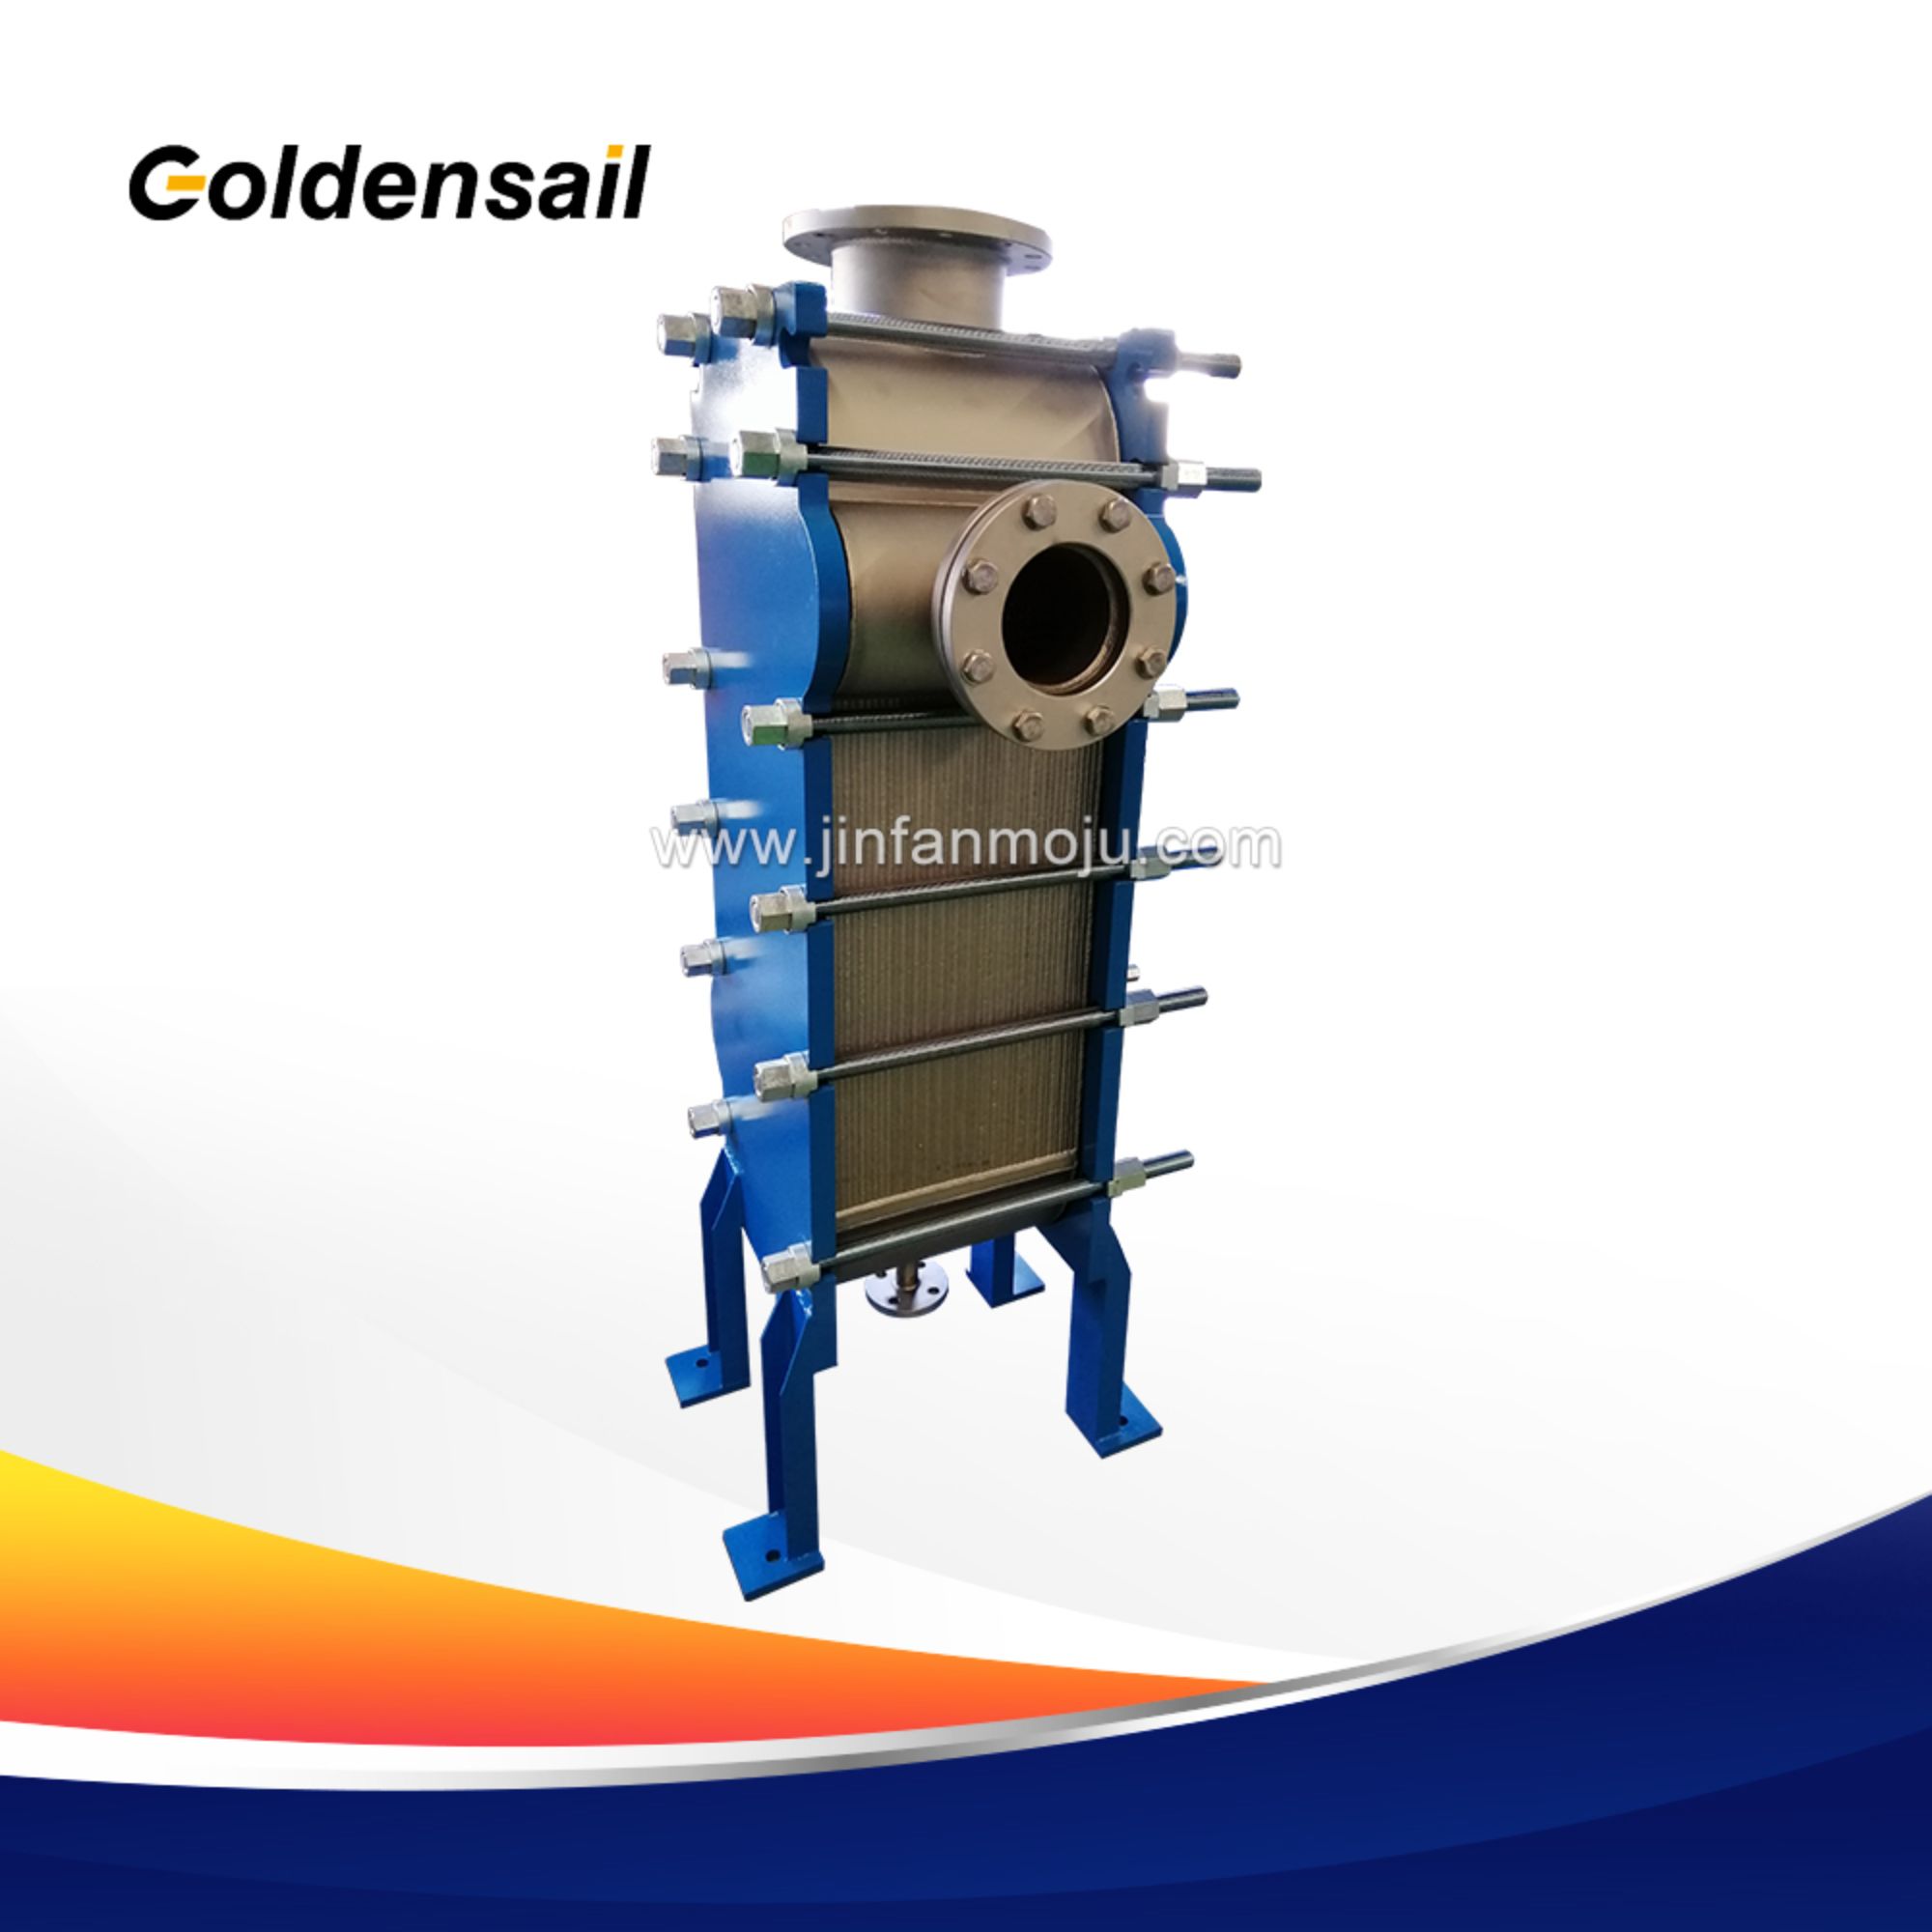
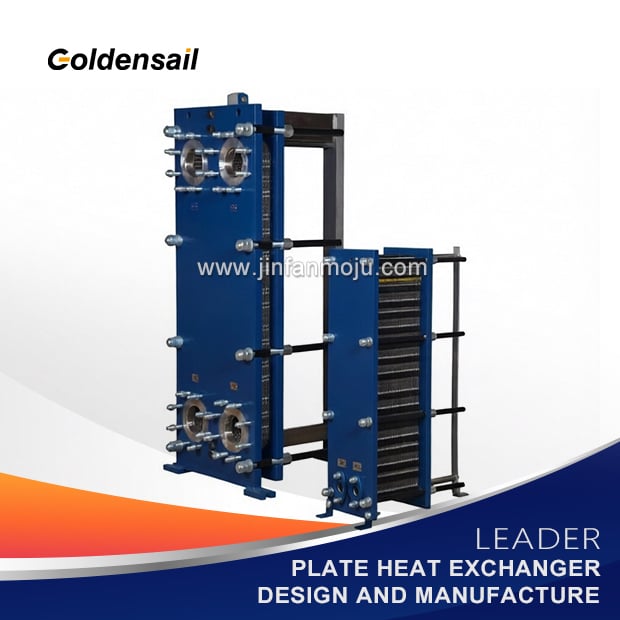
مبادل الحرارة اللوحي الكامل التلحيم هو وحدة من النوع اللوحي، حيث يُغلَق الممر بين اللوحين المجاورين بواسطة وصلٍ معدني ملحوم بدلًا من الحشوة. وتظل السوائل الساخنة والباردة تتدفَّق بالتناوب عبر القنوات المموجة، وتتبادل الحرارة عبر جدار لوحي رقيق، لكن مجموعة الألواح نفسها لا تحتوي على أي مادة مطاطية تلامس أيًّا من الوسطين. أما الإطار وقضبان الربط فتقومان بتثبيت المجموعة معًا وحمل الموصلات؛ ولا تقومان بعد الآن بتوفير الختم.
يوجد هذا التصميم لأن الحشوة — وليس اللوح — هي عادة العامل الذي يحدّ من أداء مبادل الحرارة اللوحي. وبمجرد تلحيم الوصلة، يتحدد نطاق التشغيل وفق سبيكة المعدن ونوع اللحام وسمك اللوح، بدلًا من تصنيف درجة الحرارة لمطاط النتريل (NBR) أو مطاط الإيثيلين بروبيلين ثنائي المونومر (EPDM).
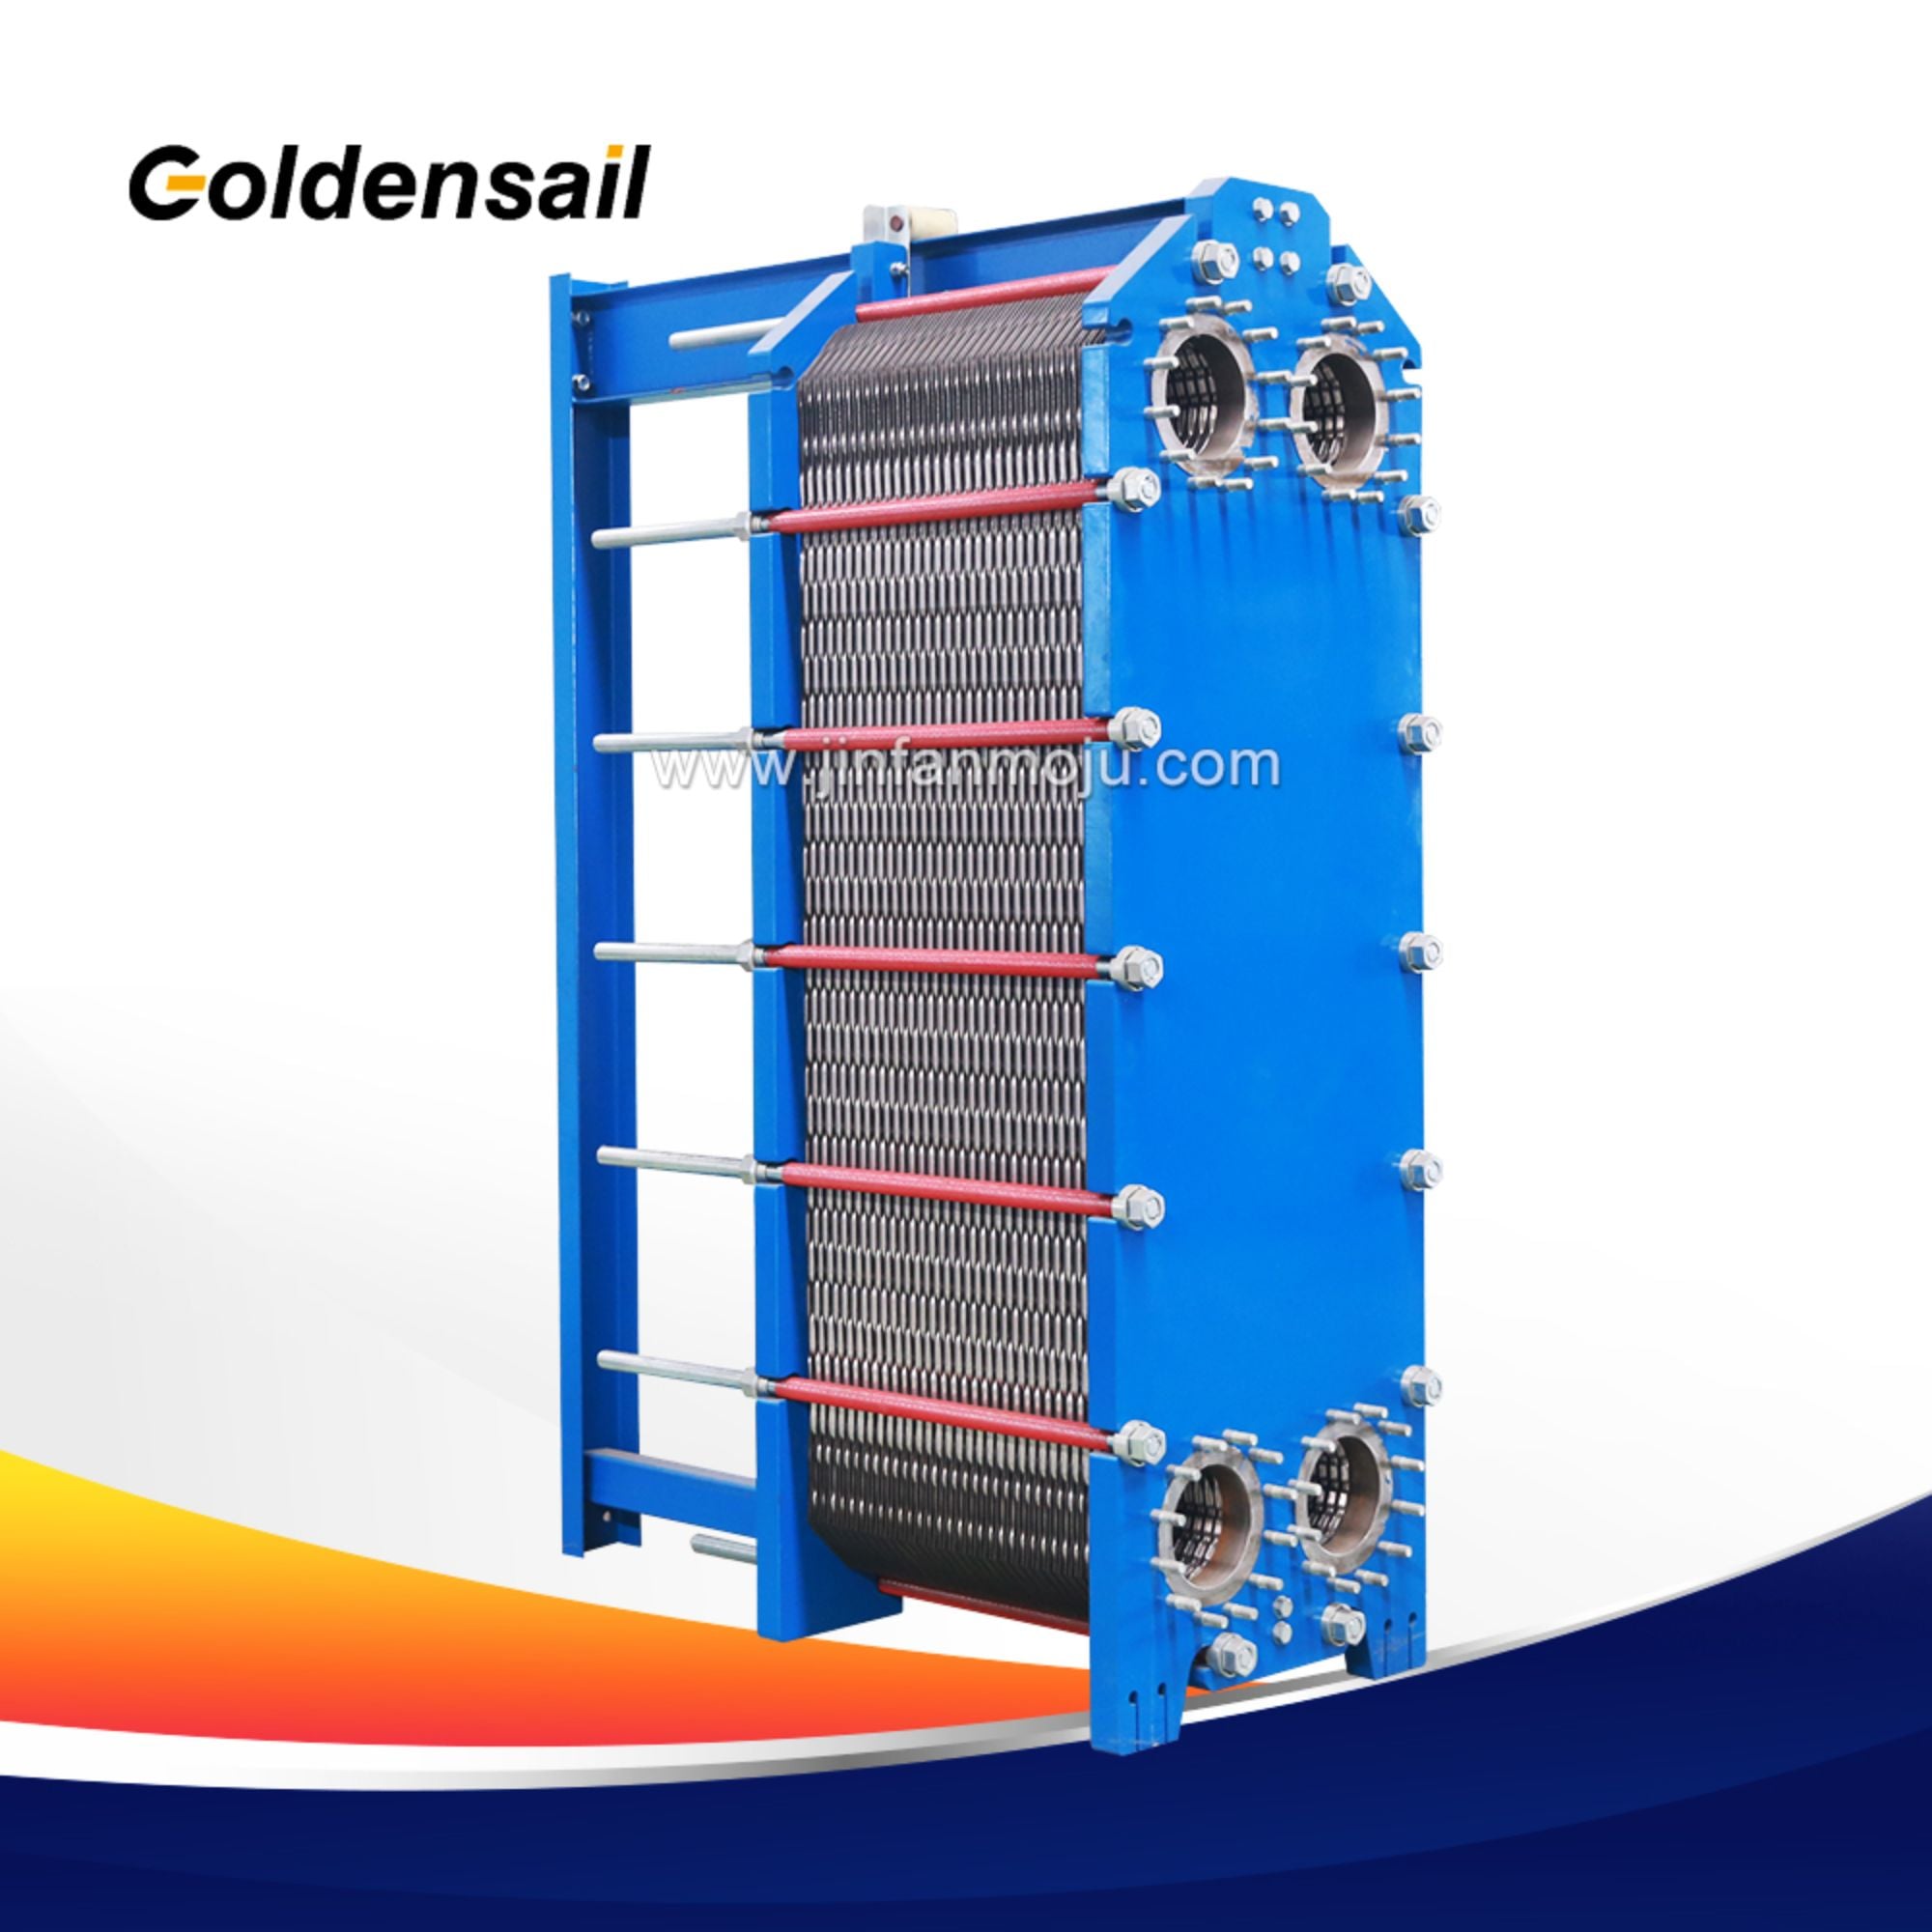
الزوج اللوحي هو حد الضغط
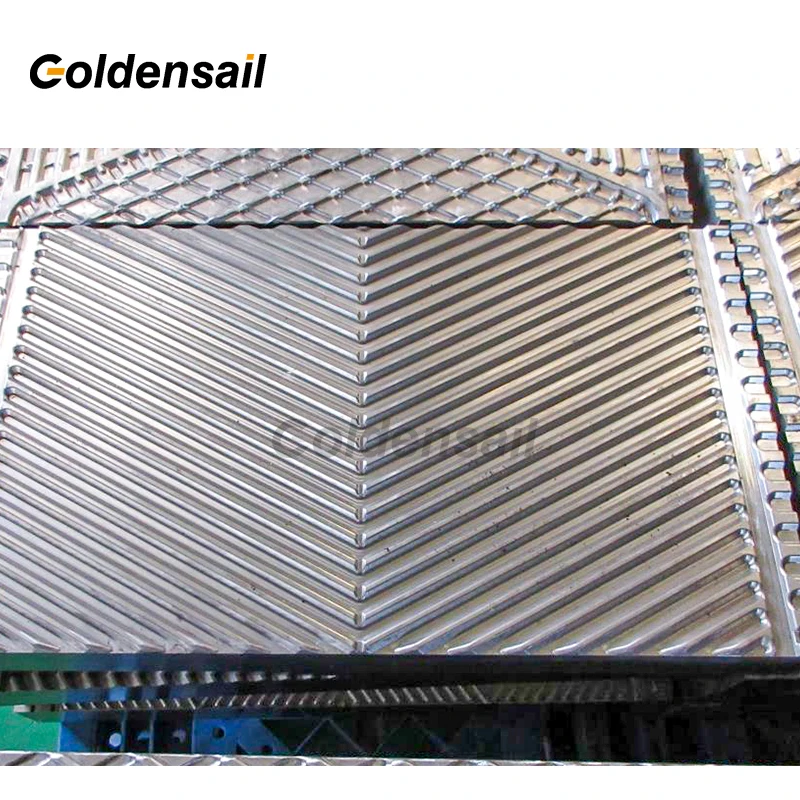
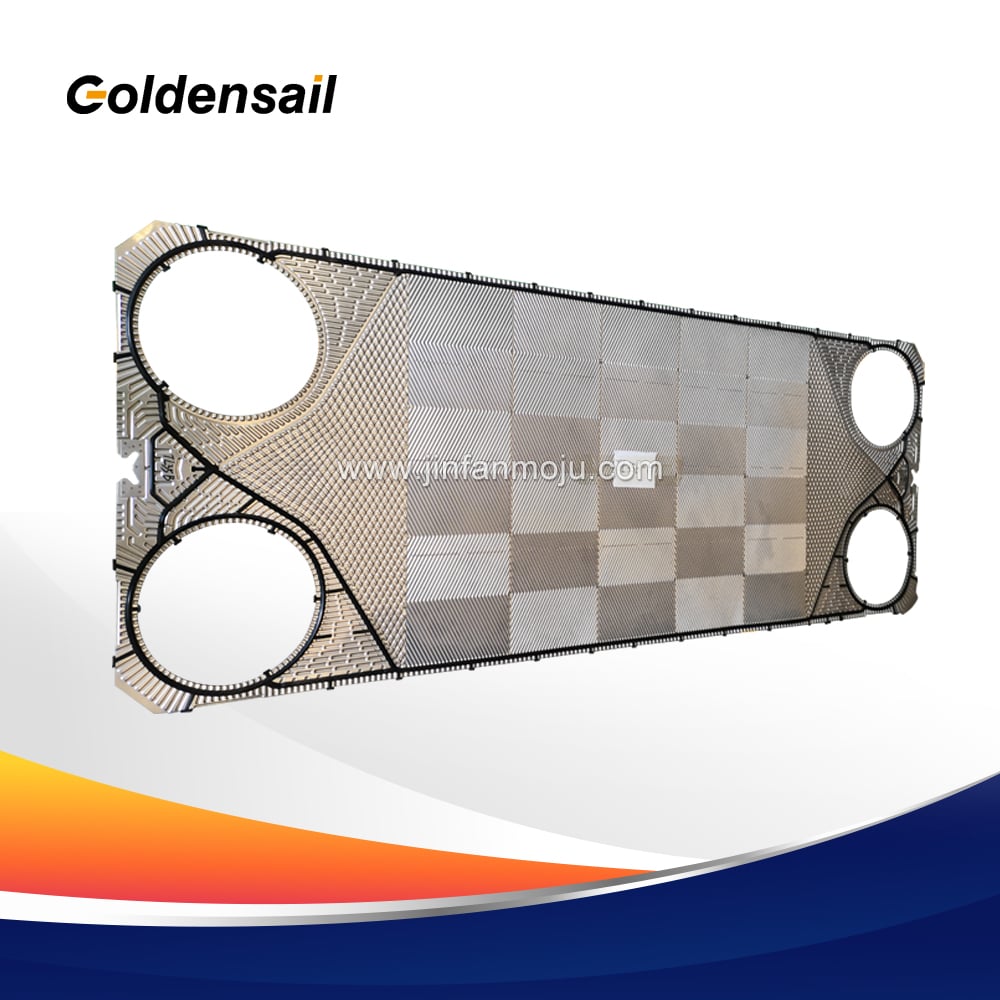
يتم ضغط لوحتين معًا كزوجٍ متناظرٍ ويلحَمان حول المحيط، ما يُغلق القناة بينهما. ويُنتج اللحام بالليزر وصلًا ضيقًا ومنخفض التشوه عند سرعة عالية؛ أما اللحام بالقوس التنجستني (TIG) فيُستخدم حيث يكون المفصل أكثر سهولةً في الوصول إليه أو حيث تكون السماكة أكبر. ويحمِل الوصل فرق الضغط، لذا يبقى الإطار حرًّا ليكون مجرد مشبَّكٍ بدل أن يكون ختمًا.
تؤدي التموجات وظيفتين في آنٍ واحد.
إن نمط العظم السمكي أو الماسي يُفكِّك طبقة الحدود ليرفع معامل انتقال الحرارة، كما أن نقاط التلامس فيه تدعم لوحةً مقابل الأخرى، ما يسمح لجدارٍ بسماكة ٠٫٤–١٫٠ مم أن يقاوم فرق ضغطٍ يصل إلى عدة بارات. وتحدد عمق النمط وزاويته الأداء الحراري وانخفاض الضغط معًا.
الفتحات والإطار والاختبار.
تُلحَم وصلات الدخول والخروج إما على المجموعة أو على الغلاف، فلا يوجد ختم مطاطي عند الفتحة أصلًا — وهي مسار تسربٍ شائع في الوحدات ذات الختم المطاطي بعد سنوات من التمدد والانكماش الحراري. وتُجرى على الوحدة المجمَّعة اختبارات الضغط والتسرب قبل الإطلاق.
ليست أيًّا من المزايا المذكورة أدناه مجرد ادعاءات تسويقية مجردة. فكلُّ ميزةٍ منها تنبع مباشرةً من تغيُّر فيزيائي واحدٍ هو: وجود وصلة ملحومة بدلًا من الحشوة. وكلُّ ميزةٍ تحقِّق فائدةً فعليةً فقط في ظل مجموعة محددة من ظروف التشغيل. ولقد ربطنا كلَّ نقطةٍ بالوظائف التي تكتسب فيها أهميةً حقيقيةً، لأن استخدام وحدة ملحومة في وظيفة غير مناسبةٍ يُعدُّ طريقةً أكثر تكلفةً للوصول إلى نفس النتيجة.
تعمل الحشوة على الإحكام عن طريق الانضغاط، وكل ما يحدث أثناء التشغيل يعمل ضد هذا الانضغاط. فعند ارتفاع درجة الحرارة، ترتخي المادة المطاطية وتتثبَّت في وضعها الجديد بشكل دائم؛ وتحت الضغط، تزحف الحشوة داخل الفجوة التي كان من المفترض أن تغلقها؛ وبعد عدد كافٍ من دورات التسخين والتبريد، تتصلَّب الحشوة وتفقد مرونتها. وبالتالي، فإن الوحدات المزوَّدة بالحشوات تحمل تصنيفًا يمثِّل في الواقع تسويةً بين المتطلبات: فالحزمة اللوحية قادرةٌ على تحمل أحمال أكبر، لكن الوصلة لا تستطيع ذلك.
اللحام يلغي تلك المفاضلة. فالمفصل عبارة عن معدن مُنصهر، لذا فإن مقاومته تقترب من مقاومة الصفيحة نفسها، ويكتفي الإطار بتثبيت الحزمة بدلًا من توليد حمل إغلاق. وفي الواقع، هذا ما يسمح باستخدام وحدة الصفيحة في مهام كانت تُخصَّص سابقًا للمبادلات ذات الغلاف والأنبوب: مثل البخار المشبع عند ضغط يزيد عن ١٠ بار(ز)، ومحطات التدفئة المركزية ذات الضغط العالي عند ١٦–٢٥ بار، وخدمة الزيت الحراري في مدى درجات حرارة ٢٥٠–٣٠٠ °م، وتنظيف الدورة تحت الضغط العالي عند ٨٠–٩٠ °م. وفي نطاق وحدات جينفان الملحومة، تُقدَّر الوحدات حتى حوالي ٤,٥ ميغاباسكال و٣٥٠ °م، مع تأكيد القيمة الدقيقة لكل مشروع استنادًا إلى سبيكة الصفيحة وإجراء اللحام والضغط عند تلك الدرجة.
أما الأثر التجاري فهو أصغر من الأثر الهندسي لكنه أكثر وضوحًا: فالسخان البخاري المصمم كحزمة ملحومة يكون مدمجًا ولا يحتاج إلى برنامج معالجة مياه لدائرة الماء الساخن، كما أن المهمة ذات الضغط العالي لم تعد تُجبر المنشأة على العودة إلى مبادل أنبوبي يشغل ثلاثة أضعاف المساحة الأرضية.
معظم تسريبات مبادلات اللوحات أثناء التشغيل تكون ناتجة عن تسريبات في الحشوات، ومعظم هذه التسريبات تبدأ من نفس الموضع: الأخاديد، بعد أن تؤدي دورة حرارية إلى انزياح الألواح بالنسبة لبعضها البعض. أما الوصلات الملحومة فلا تحتوي على أخاديد ولا تنزاح الألواح فيها بالنسبة لبعضها، كما أنها لا تتورّم ولا تصلّب ولا تمتص سائل العملية ولا تتفاقم عيوبها تدريجيًّا — فهي إما تجتاز اختبار التسريب في ورشة التصنيع أو لا تجتازه.
وهذا يكتسب أهمية قصوى في المهام التي تتكرر فيها عمليات التشغيل والإيقاف. فوحدة استعادة الحرارة التي تتغير درجة حرارتها بمقدار ٣٠–٥٠ كلفن في كل وردية، أو مبرّد يتبع حمل عملية متقطّع، أو وحدة تتعرّض لذروات ضغط عند تشغيل أو إيقاف المضخات، كلُّ ذلك يُجهد الحشوة بشدة؛ بينما تُعتبر نفس المهمة عادية تمامًا بالنسبة لمجموعة ألواح ملحومة. وينطبق نفس الاستنتاج على السوائل التي لا يقتصر خطر تسريبها على مشكلات الصيانة فقط: مثل الأمونيا وثاني أكسيد الكربون 2والمبرّدات القابلة للاشتعال، حيث يصبح تسريب الحشوة انبعاثًا يجب الإبلاغ عنه، وكذلك المواد الكيميائية الخطرة التي يؤدي مسار التسريب فيها مباشرةً إلى الغلاف الجوي.
نقطتان أخريان تستحقان المعرفة في مرحلة التحديد. يمكن اختبار حزم اللحامات باستخدام غاز الهيليوم لاكتشاف تسربات بمعدلات أقل بكثير مما يكشفه الاختبار الهيدروستاتيكي. أما عند استخدام جدار مزدوج، فإن الفجوة الكاشفة بين الجدارين تحوّل ثقب الإبرة إلى مؤشرٍ مرئيٍّ بدلًا من أن تكون سببًا لتلوث متبادل — وهي تفصيلةٌ بالغة الأهمية في خدمات الأغذية والأدوية والمبردات.
تحفظ تجعّدات الشيفرون حالة الاضطراب في السائل حتى عند السرعات المنخفضة، ما يرفع معامل انتقال الحرارة بمقدار رتبة واحدة تقريبًا مقارنةً بأنبوبٍ أملسٍ عند نفس قدرة الضخ. كما أن سمك الجدار رقيقٌ، والقطر الهيدروليكي صغيرٌ، والنتيجة وحدةٌ تؤدي المهمة المطلوبة في جزءٍ ضئيلٍ من حجم مبادل حراري ذي غلاف وأنابيب.
بالنسبة للمشتري، يظهر ذلك في ثلاثة أماكن. ففي تركيبات الانزلاق والحاويات — مثل وحدات توزيع مبردات مراكز البيانات، والوحدات البحرية الخارجية، والمبردات الجاهزة — غالبًا ما تُحدد السعة بالمساحة المتوفرة بدلًا من القدرة الحرارية المطلوبة، ويكون حزمة الألواح الملحومة في كثيرٍ من الأحيان الخيار الوحيد من الألواح الذي يتوافق مع فئة الضغط المطلوبة. أما عمليات التحديث في غرفة المصنع القائمة فتزيد السعة دون الحاجة إلى أعمال بناء إضافية. وبما أن درجة حرارة الاقتراب يمكن أن تُحتفظ عند كلفن واحد أو اثنين، فإن الحرارة المهدرة ذات الدرجة المنخفضة، والتي لا تستطيع الوحدة الأنبوبية استعادتها وتتركها في المصرف، يمكن استعادتها فعليًّا؛ وفي حالة تكثيف غازات العادم، أو ماء الغلاف، أو عادم المجففات، فإن هذه الفروقة غالبًا ما تكون هي الحجة الاقتصادية الوحيدة.
يستحق الأمر الدقة في التحليل: فالاضطراب نفسه الذي يرفع معامل الانتقال الحراري يرفع أيضًا انخفاض الضغط، كما أن الحزمة المدمجة تتيح هامشًا أقل للاستهلاك الناتج عن الترسبات مقارنةً بوحدة أنبوبية واسعة. والدمج المكثف ميزةٌ عندما تكون المهمة نظيفة ومتوفِّر رأس الضخ الكافي، وهو عبءٌ عندما لا يكون أيٌّ منهما متوفرًا.
وبما أنّه لا توجد مواد مطاطية في المسار الملامس للسائل، لم تعد عملية اختيار المواد مقيدةً بما يمكن أن تتحمله الحشوة. وهذا يوسع قائمة السوائل بشكل كبير. فالماء البحري والمحاليل المالحة تُعالَج باستخدام التيتانيوم؛ بينما تُعالَج التيارات العملية المكلورة أو ذات المحتوى العالي من الكلوريد باستخدام سبيكة ٢٥٤ إس إم أو التيتانيوم؛ أما حمض الهيدروكلوريك والمحاليل الحمضية المختلطة فتُعالَج باستخدام سبائك هاستيلوي سي٢٧٦ أو سي٢٠٠٠؛ أما المحاليل القلوية الساخنة فتُعالَج باستخدام النيكل أو السبائك عالية النيكل. وتقوم شركة جينفان بضغط صفائحها من الفولاذ المقاوم للصدأ ٣٠٤ و٣١٦إل، والتيتانيوم، وتي-بيدي، وهاستيلوي سي٢٧٦ وسي٢٠٠٠، والنيكل، وبسماكات تتراوح بين ٠٫٤ و١٫٠ ملم، مما يسمح باختيار السبيكة المناسبة وفقًا للكيمياء المحددة بدلًا من تقييدها باشتراطات الحشوة.
يصبح اللحام نفسه جزءًا من قرار اختيار المادة. ومن المعروف أن مناطق التأثر بالحرارة في بعض السبائك أكثر حساسيةً تجاه الكلوريد مقارنةً باللوحة الأصلية، ويجب اختيار لحام الحشو أو اللحام الذاتي بنفس درجة العناية المطلوبة لاختيار درجة اللوحة. ولهذا السبب، فإن لوحة مقاومة للتآكل مع لحام غير متناسق لا تشكّل مبادل حراري مقاومًا للتآكل، ولذلك يجب الإجابة عن سؤال المادة بعد إجراء تحليل للماء بدل الاعتماد على اسم الدرجة فقط.
أما بالنسبة للوسائط الخطرة، فالحجة تكون أبسط. فالمانع (الغسالة) الذي تتآكله العملية يتحول إلى مسار تسربٍ نحو غرفة المصنع؛ بينما يحافظ الحدود الملحومة على السائل داخل المجموعة حتى يخترق السائل اللوحة نفسها. وفي الحالات التي يكون فيها السائل سامًّا أو قابلًا للاشتعال أو باهظ الثمن، فإن هذه الفروقة عادةً ما تُقرّر نوع البناء قبل أن تبدأ مرحلة التصميم الحراري حتى.
الحشية هي عنصر استهلاكي، وتُصان المبادلات الحرارية المزودة بالحشيات وفقًا لهذه الحقيقة: وجود مجموعة من الحشيات الاحتياطية على الرفوف، وإجراء إيقاف تشغيل كل بضعة سنوات لتغييرها، واتباع إجراء إعادة شد البراغي بدقة؛ إذ يؤدي أي خطأ في هذا الإجراء إلى تسرب الوحدة عند إعادة التشغيل. وفي وحدة كبيرة تحتوي على مئات الحشيات، يشكّل استبدالها وحده مهمة تستغرق عدة أيام، ويتطلب ذلك استخدام الأرجل المعدنية المؤقتة (السقالات)، وتوثيق قيم الشد، ويشكل خطر تركيب الحلقة بشكل غير صحيح أثناء التجميع مرة أخرى خطرًا حقيقيًّا.
إن حزمة اللحام تلغي العنصر الاستهلاكي وخطر إعادة التجميع في خطوة واحدة. ويتحول تركيز الصيانة من استبدال القطع إلى مراقبة الحالة: فتصبح الانخفاض في الضغط ودرجة اقتراب درجة الحرارة مؤشِّرات رئيسية، ويؤدي اتجاه هذه القيم نحو الازدياد إلى تفعيل دورة تنظيف بدل طلب قطع غيار. وفي المصانع التي تكون فيها المبادلة الحرارية جزءًا من عملية مستمرة، فإن هذا التحوّل يفوق في قيمته تكلفة الحشيات — إذ يحوّل توقف التشغيل المخطط له إلى إجراء روتيني لمراقبة الأداء.
غالبًا ما تُهمل المنفعة الثانوية. مخزون الحشيات، والتحكم في مدة الصلاحية، ومطابقة أرقام الموديلات عبر أسطول مختلط، وخدمات اللوجستيات المتعلقة بجلب الحلقة الصحيحة إلى الموقع، كلها نفقات إدارية متكررة. إزالتها من خطة الصيانة تُبسط الأصل بأكمله، وليس المبادل فحسب.
في عائلة المبادلات الملحومة، يمكن تعديل التصميم على نطاق واسع: ممر واحد أو متعدد الممرات، وقنوات متماثلة أو غير متماثلة، وأنماط لحام ذات فجوة واسعة للتيارات الحاملة للمواد الصلبة، وبناء الوحدة الكاسيتية أو الكتلية، واللوح والهيكل أو اللوح والغلاف. يمكن بناء المكثفات مع التبريد الفائق، وسخانات البخار، وتأثيرات المبخر، وتبريد الجلايكول والقلوي، واسترداد مكثف غاز المداخن، وتطبيقات التسلسل التبريدي جميعها على نفس المنصة.
القيمة العملية تكمن في اتساق الأسطول. فالمنشأة التي تُوحِّد استخدام المبادلات اللحامية عبر عدة واجبات تشغيلية تتعامل مع مورد واحد، ومجموعة واحدة من الوثائق، وفلسفة واحدة لقطع الغيار، ويمكنها نقل وحدة غيار بين الخدمات إذا تغيَّرت الأولويات. وعندما تكون الواجبة التشغيلية الواحدة كبيرة جدًّا بحيث لا تستوعبها وحدة واحدة، فإن الوحدات المتوازية توفر أيضًا إمكانية التخفيض في السعة (turndown) التي لا يمكن أن تقدِّمها مبادلة واحدة كبيرة.
المبادلات اللحامية ذات الصفائح في الواجبات الصناعية الشائعة
| الصناعة | واجب لحام نموذجي | لماذا يناسب التصنيع اللحامي هذه التطبيقات |
|---|---|---|
| الصلب والمعادن | تبريد مياه الأفران العالية الانبعاث والدرفلة، وتكثيف غازات المداخن، وتبريد زيت التشحيم | مياه الإرجاع الساخنة والدوائر التبريدية الملوَّثة تتجاوز حدود درجة حرارة الحشوات وتُسبِّب تآكل أخاديد الحشوات بسبب الرواسب |
| توليد الطاقة والتدفئة المركزية | مكثفات البخار، وتسخين ماء التغذية، ومحطات التحويل الشبكية بضغط ١٦–٢٥ بار | فئة الضغط والاستخدام المستمر يجعلان الحشوة العنصر الأضعف في السلسلة |
| الكيميائية والنفطية | تسخين أو تبريد المحاليل الحمضية والقاعدية، واسترداد المذيبات، ودوائر الغلاف الخارجي للمفاعلات | هجوم إعلامي عدواني على مطّات NBR وEPDM قبل وقت طويل من هجومها على سبائك الصفيحة |
| التبريد | الأمونيا وثاني أكسيد الكربون 2المكثفات والمتبخرات، ومبردات التداخل المتسلسلة | احتواء مادة التبريد: يزيل الحد الفولاذي الملحوم مسار التسرب عبر المطّات إلى الغلاف الجوي |
| بحري وساحلي | تبريد بماء البحر باستخدام صفائح التيتانيوم، ومنصات تبريد مركزية جاهزة للتركيب | المساحة والوزن مقيدان، كما أن وجود أيونات الكلوريد في ماء البحر يستبعد استخدام كلٍّ من الحشوات والصلب غير القابل للصدأ من النوع ٣١٦L |
| الهيدروجين والتحليل الكهربائي | تبريد الإلكتروليت لمحللات التحليل القلوية، حيث تركيز محلول هيدروكسيد البوتاسيوم ٢٥–٣٠٪ عند درجة حرارة ٨٠–٩٠ °م | تؤدي المواد القلوية الساخنة إلى تدهور الحشوات بسرعة؛ أما المجموعات الملحومة المصنوعة من الصفائح النيكلية أو الصفائح عالية السبيكة فهي التي تتحمل هذه المهمة |
المهام المذكورة أعلاه تشير إلى المجالات التي يُنظر عادةً فيها إلى هذا النوع من التصنيع، وليست تصريحًا بأن كل وحدة في تلك الصناعات تُصنع باللحام. فمستوى الكلوريد ومدى احتمال الترسب والتوصيل لعمليات التنظيف ما زالت هي العوامل الحاسمة في الاختيار النهائي
القيود المذكورة أدناه ناتجة عن التصميم الهيكلي. ولا يمكن التخلص منها عبر بروشور تسويقي أفضل، وأي مورد يقدّم هذا التصميم على أنه خالٍ من المشاكل إما أنه يبيع منتجًا لم يُجرِ تقييمًا دقيقًا لملاءمته للغرض المطلوب، أو يأمل في أن لا يلاحظ التشغيل وجود هذه المشكلات إلا بعد انتهاء فترة الضمان. ويتبع كل قيد شرحٌ لما تقوم به شركة جينفان فعليًّا لمعالجته — بما في ذلك الحالات التي يكون فيها الحل الأمثل هو التوصية باستخدام تصميم مختلف.
لا يمكن فتح الحزمة الملحوظة، وبالتالي فإن الطريقة الوحيدة المتاحة للتنظيف هي التنظيف الكيميائي في الموقع. أما تنظيف الأسطح بالفرشاة، أو بالرش عالي الضغط، أو بالكشط اليدوي، فهي جميعها غير ممكنة. وهذا يشكّل قيدًا حقيقيًّا في أي تطبيق تتصلّب فيه الرواسب أو تتبلور أو تترسب كطبقة أسمنتية على السطح. وتشمل هذه الفئة الترسبات الناتجة عن المياه العسرة المستخدمة في التعبئة، والمركبات العضوية المتبلمرة، والمخاليط المعلّقة التي تترسب في المناطق ذات السرعة المنخفضة.
النتيجة ليست فشل المبادل الحراري، بل تحوّل فترة التنظيف إلى معاملٍ تشغيليٍّ. فإذا استجابت الرواسب لدورة كيميائية، فإن الوحدة تعمل بكفاءة، وتقتصر التكلفة على استهلاك المواد الكيميائية ووقت التوقف عن التشغيل. أما إذا لم تستجب الرواسب، فإن المنشأة تمتلك وحدة لا يمكنها استعادة أدائها التصميمي، ولا يمكن لأي قدر من تحسين عمليات التنظيف في الموقع (CIP) إصلاح هذه المشكلة. وهذه مسألة تُقرَّر في مرحلة تحديد المواصفات، وليس في مرحلة التشغيل.
يتم اختيار هندسة القناة وفقًا لنمط الترسب، وليس وفقًا لأقل تكلفة للوحة: نمط فجوة واسعة ملحومة حيث تكون المواد الصلبة أو الألياف موجودة، مع مناطق توزيع مُصمَّمة بحيث لا ينغلق المدخل قبل انسداد القناة، وتوضع وصلات التنظيف بالغسيل المداري (CIP) بحيث يتم تصريف المجموعة بالكامل. أما في الحالات التي يكون فيها الرواسب ناتجة فعليًّا عن عوامل ميكانيكية — مثل الترسبات الكلسية التي تتطلب كشطًا يدويًّا، أو عمليات تشغيل تتسبب في ترسب أسرع مما يمكن أن تزيله دورة تنظيف كيميائية — فإن شركة جينفان توصي باستخدام وحدة ذات حشوات مطاطية أو شبه ملحومة بدلًا من ذلك. وباعث الوحدة الملحومة في ظروف تتطلب تنظيفًا ميكانيكيًّا يُعدُّ سببًا محتملًا لتقديم مطالبة ضمان.
يكلّف التجميع الملحوم لكل متر مربع من السطح أكثر من التجميع المزوّد بالجوانات. فعمليات اللحام، وتأهيل الإجراءات، والتحكم في الأبعاد، واختبار التسرب تُضيف أعباءً عملٍ لا تتطلّبها التجميعات المزوّدة بالجوانات، كما أن الحزمة الملحومة لا يمكن استعادتها وإعادة استخدامها إذا تغيّرت ظروف التشغيل. وبالمقارنة المباشرة لسعر الوحدة فقط، تكون خيار الجوانات دائمًا الأفضل، وهذا بالضبط سبب اعتماد العديد من المشاريع عليه افتراضيًّا دون تحليل باقي عناصر التكلفة.
تصبح المقارنة عادلةً فقط عند أخذ دورة الحياة الكاملة في الاعتبار: تكاليف مجموعات الجوانات، وأجور العمالة خلال إيقاف التشغيل لتثبيتها، والإنتاج الضائع أثناء ذلك الإيقاف، والموجودات الاحتياطية، واحتمال حدوث تسرب بين فترات الاستبدال. وفي ظروف التشغيل الحارة أو المتكررة أو العدائية، عادةً ما تفوق هذه البنود الفرق في السعر خلال دورة جوانات واحدة أو اثنتين — أما في ظروف التشغيل النظيفة ذات درجة الحرارة المنخفضة فقد لا تفوقه أبدًا.
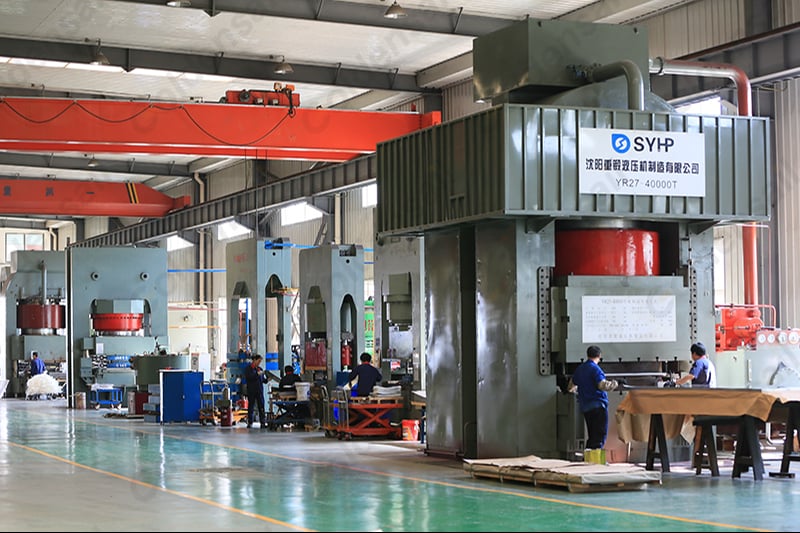
اللوحة ليست مُشتراة من طرف ثالث ثم تُباع مجددًا مع هامش ربح مضاف. تمتلك شركة جينفان مصنع قوالب خاصًا بها يضم أكثر من ٤٠٠ قالب لوحة لصالح شركات التصنيع الأصلية (OEM) وآلات ضغط تصل سعتها إلى ٤٠٠٠٠ طن، وبالتالي فإن تكلفة اللوحة المضغوطة تُدار من المصدر مباشرةً، كما يمكن مطابقة النمط بدقة مع متطلبات المهمة بدلًا من مطابقته مع كتالوج جاهز. أما من ناحية السبائك، فيتم التحقق من المواصفات مقابل التحليل الفعلي للماء أو المنتج: فوجود التيتانيوم في مياه التبريد النقية يرفع السعر دون أن يطيل عمر التشغيل، ونحن نوضح ذلك صراحةً. وفي الحالات التي تكون فيها الأرقام متقاربة، تتضمن العرض المالي مقارنة شاملة تشمل تكلفة الحشوة ووقت التوقف عن التشغيل، مما يتيح اتخاذ القرار استنادًا إلى التكلفة الإجمالية بدلًا من سعر الشراء فقط.
التفكيك الميكانيكي هو ما يجعل المبادل الحراري ذا الحشوات قابلاً للتكيف: يمكن إضافة الصفائح عند إزالة الاختناقات في العملية، أو إزالتها عند انخفاض متطلبات الأداء، أو فحصها واحدة تلو الأخرى عند انخفاض الكفاءة. ولا يمكن تنفيذ أيٍّ من هذه الإجراءات على وحدة ذات حزمة ملحومة. فمساحة السطح وترتيب المسارات تكون ثابتة عند التصنيع، وبالتالي فإن زيادة تدفق الوسيط بنسبة ٢٠٪ بعد سنتين تتطلب وحدة جديدة بدلًا من تمديد الحزمة.
وتنطبق نفس القيود على عملية الفحص. ففي الوحدة ذات الحشوات، يستطيع المهندس رؤية نمط التآكل مباشرةً على سطح الصفيحة، أما في الوحدة الملحومة فيجب إجراء التقييم بشكل غير مباشر عبر انخفاض الضغط ودرجة اقتراب درجة الحرارة، وباستخدام منظار داخلي (بوارسكوب) عند المنفذ إن أمكن ذلك.
بسبب عدم إمكانية ضبط الحزمة لاحقًا، يتم فحص التصميم الحراري مقابل نطاق التشغيل بدلًا من نقطة التصميم فقط: ويُراجع انخفاض السعة التشغيلية (turndown)، وسماح الترسبات (fouling allowance)، وتدفق غسل الأجهزة (CIP flow)، وأي زيادة محتملة في المستقبل قبل إصدار العرض السعري، وتُحدد مساحة السطح مع هامشٍ عندما تبرر المهمة ذلك. وعند احتمال التوسع، توضح شركة جينفان ذلك وتقترح تنفيذًا شبه ملحوم أو مزودًا بأختام مطاطية (gasketed)، أو ترتيبًا مكوّنًا من وحدتين يمكن توسيعه لاحقًا. أما الوحدة الملحومة فهي الحل الأمثل لمهمة مستقرة؛ أما في حالة المهمة المتغيرة فهي حلٌ مكلف.
إن وجود لوحة مثقبة أو وصلة مكسورة في حزمة ملحومة ليس إصلاحًا ميدانيًّا. بل يجب قطع الكاسيت المتأثر وإعادة لحامه وفق إجراءٍ معتمَدٍ يُراعى فيه التحكُّم في كمية الحرارة المُدخلة، ثم إخضاعه لاختبار الضغط واختبار التسريب قبل إعادة تشغيله. ويجب أن تتم هذه العملية في ورشة عمل، ما يعني أن المبادل الحراري يُرسل إلى الورشة، وتتوقف المحطة عن العمل — عادةً لأسابيع لا لأيام، ويعتمد ذلك على نمط اللوحات وميناء الإرسال.
قارن ذلك بوحدة ذات جوانح، حيث يمكن غالبًا إعادة تركيب الجوانح في القسم المتسرب خلال وردية واحدة مع بقاء المبادل في مكانه. والفرق لا يكمن في تكرار الإصلاح، بل في العواقب المترتبة عليه، وهذا هو السبب في ضرورة توافر وحدة احتياطية أو مسار تجاوز للوظائف الحرجة قبل حدوث العطل وليس بعده.
حَيْثُ يسمح التصميم، تتم عملية الإصلاح على مستوى الكاسيت بدلًا من إعادة تجميع الحزمة بالكامل، وبالتالي يُستبدل فقط القسم المتأثر بينما تحتفظ باقي أجزاء الوحدة بتاريخها الأصلي. وتُنفَّذ عمليات إصلاح اللحام وفق إجراءات مُنظَّمة مع إعادة الاختبار قبل الإطلاق النهائي، كما أن نمط الصفيحة محفوظ في مكتبة القوالب الخاصة بشركة جينفان، ما يقلل من زمن التوريد اللازم لكاسيت بديل مقارنةً بنموذج يتطلّب إعادة تصنيع القالب من جديد. وفي الحالات الحرجة التي تتطلب أداءً حاسمًا، تُقدَّم التوصية عند مرحلة الطلب: وجود كاسيت احتياطي واحد على الرف يكلِّف أقل بكثير من توقُّف خط الإنتاج، وهي قرارٌ لا يزال بإمكان المصنع اتخاذه بتكلفة منخفضة في تلك المرحلة.
جودة اللحام تكون غير مرئية إلى حدٍ كبير بعد التجميع. فقد يمرّ وصلٌ يفتقر إلى الاختراق الكامل أو يحتوي على انخفاضٍ عند الحافة باختبار الضغط الهيدروستاتيكي في المصنع، ومع ذلك قد ينفتح بعد بضعة مئات من الدورات الحرارية، وتُعزى العطل حينها إلى طبيعة التشغيل بدلًا من عيب اللحام. وتشكِّل تحمل فجوة الصفيحة النصف الثاني من المشكلة: فإذا اختلف عمق التشكيل المطبَّق عبر الصفيحة، أصبحت القناة غير منتظمة، وانحرفت الأداء الحراري والتصنيف الخاص بالضغط عن المواصفات التصميمية بطريقة لا يمكن لأي عملية لحام أن تُعوِّض عنها.
وهذا هو القيد الذي يقلِّل المشترون من شأنه أكثر ما يكون. فالمبادل الملحوم يركِّز قدرًا كبيرًا من مخاطر العملية في خطوة تصنيع لا يمكنهم فحصها، وبالتالي فإن الشراء بناءً على السعر وحده يحوِّل تلك المخاطر مباشرةً إلى المنشأة.
يتم التحكم في النمط والفراغ عند مكان إنشائهما. وتتمتع مصنع قوالب جينفان بخبرة تقارب 30 عاماً في تطوير قوالب الصفائح، وتحتوي على أكثر من 400 قالب أصلي لمصنّعين مختلفين، مع مساحات صفائح تتراوح بين ٠٫٠٣ و٣ أمتار مربعة، وأقطار فتحات تتراوح بين φ28 وφ650 ملم؛ أما مصنع بوتاي فيشغّل ١٤ جهاز ضغط، منها وحدات بسعة ٤٠٠٠٠ و١٥٠٠٠ و١٠٠٠٠ و٦٠٠٠ طن، لإنتاج نحو ١٠٠٠٠ صفيحة و١٠٠ مبادل حراري مُجمَّع يومياً. ويكتسب هذا الحجم أهميةً بالغةً بالنسبة للمنتجات الملحومة: فالقابلية للتكرار تنشأ من القوالب وإعدادات أجهزة الضغط، وليس من الفحص النهائي. وتشمل إجراءات الإطلاق الخاصة بالوحدة المجمَّعة اختبار الضغط واختبار التسريب قبل التغليف.
احصل على فحص انتقائي
أرسل شروط التشغيل وسنُبلغك ما إذا كان الحل الأمثل هو النوع الملحوم أو شبه الملحوم أو ذي الحشوات — بما في ذلك الحالات التي لا يكون فيها الحل الملحوم مناسباً.
 EN
 AR
 FR
 DE
 PT
 RU