Vous recherchez un moule à joints pour échangeur thermique à plaques ? Alors JINFAN est exactement ce qu’il vous faut.
Nous sommes un fabricant et fournisseur de premier plan de moules pour échangeurs thermiques à plaques. Grâce à de nombreuses années d’expérience en R&D, la combinaison JINFAN d’échangeurs thermiques à plaques a permis d’obtenir la solution de transfert thermique la plus optimale pour les fluides fortement corrosifs.
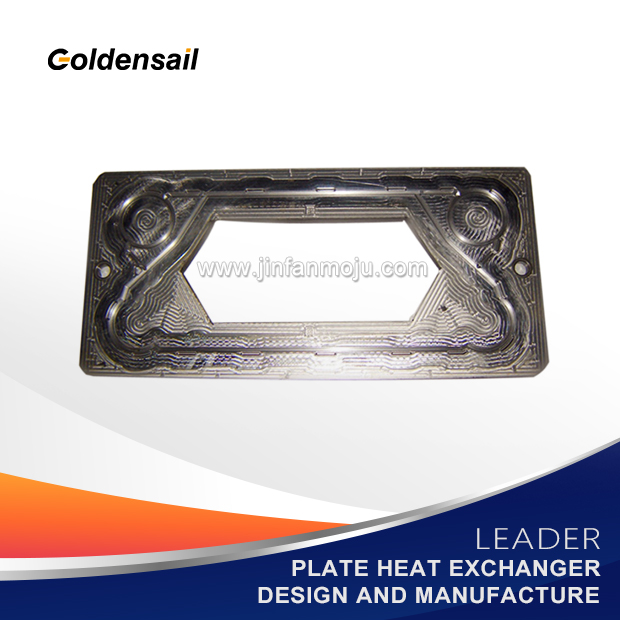
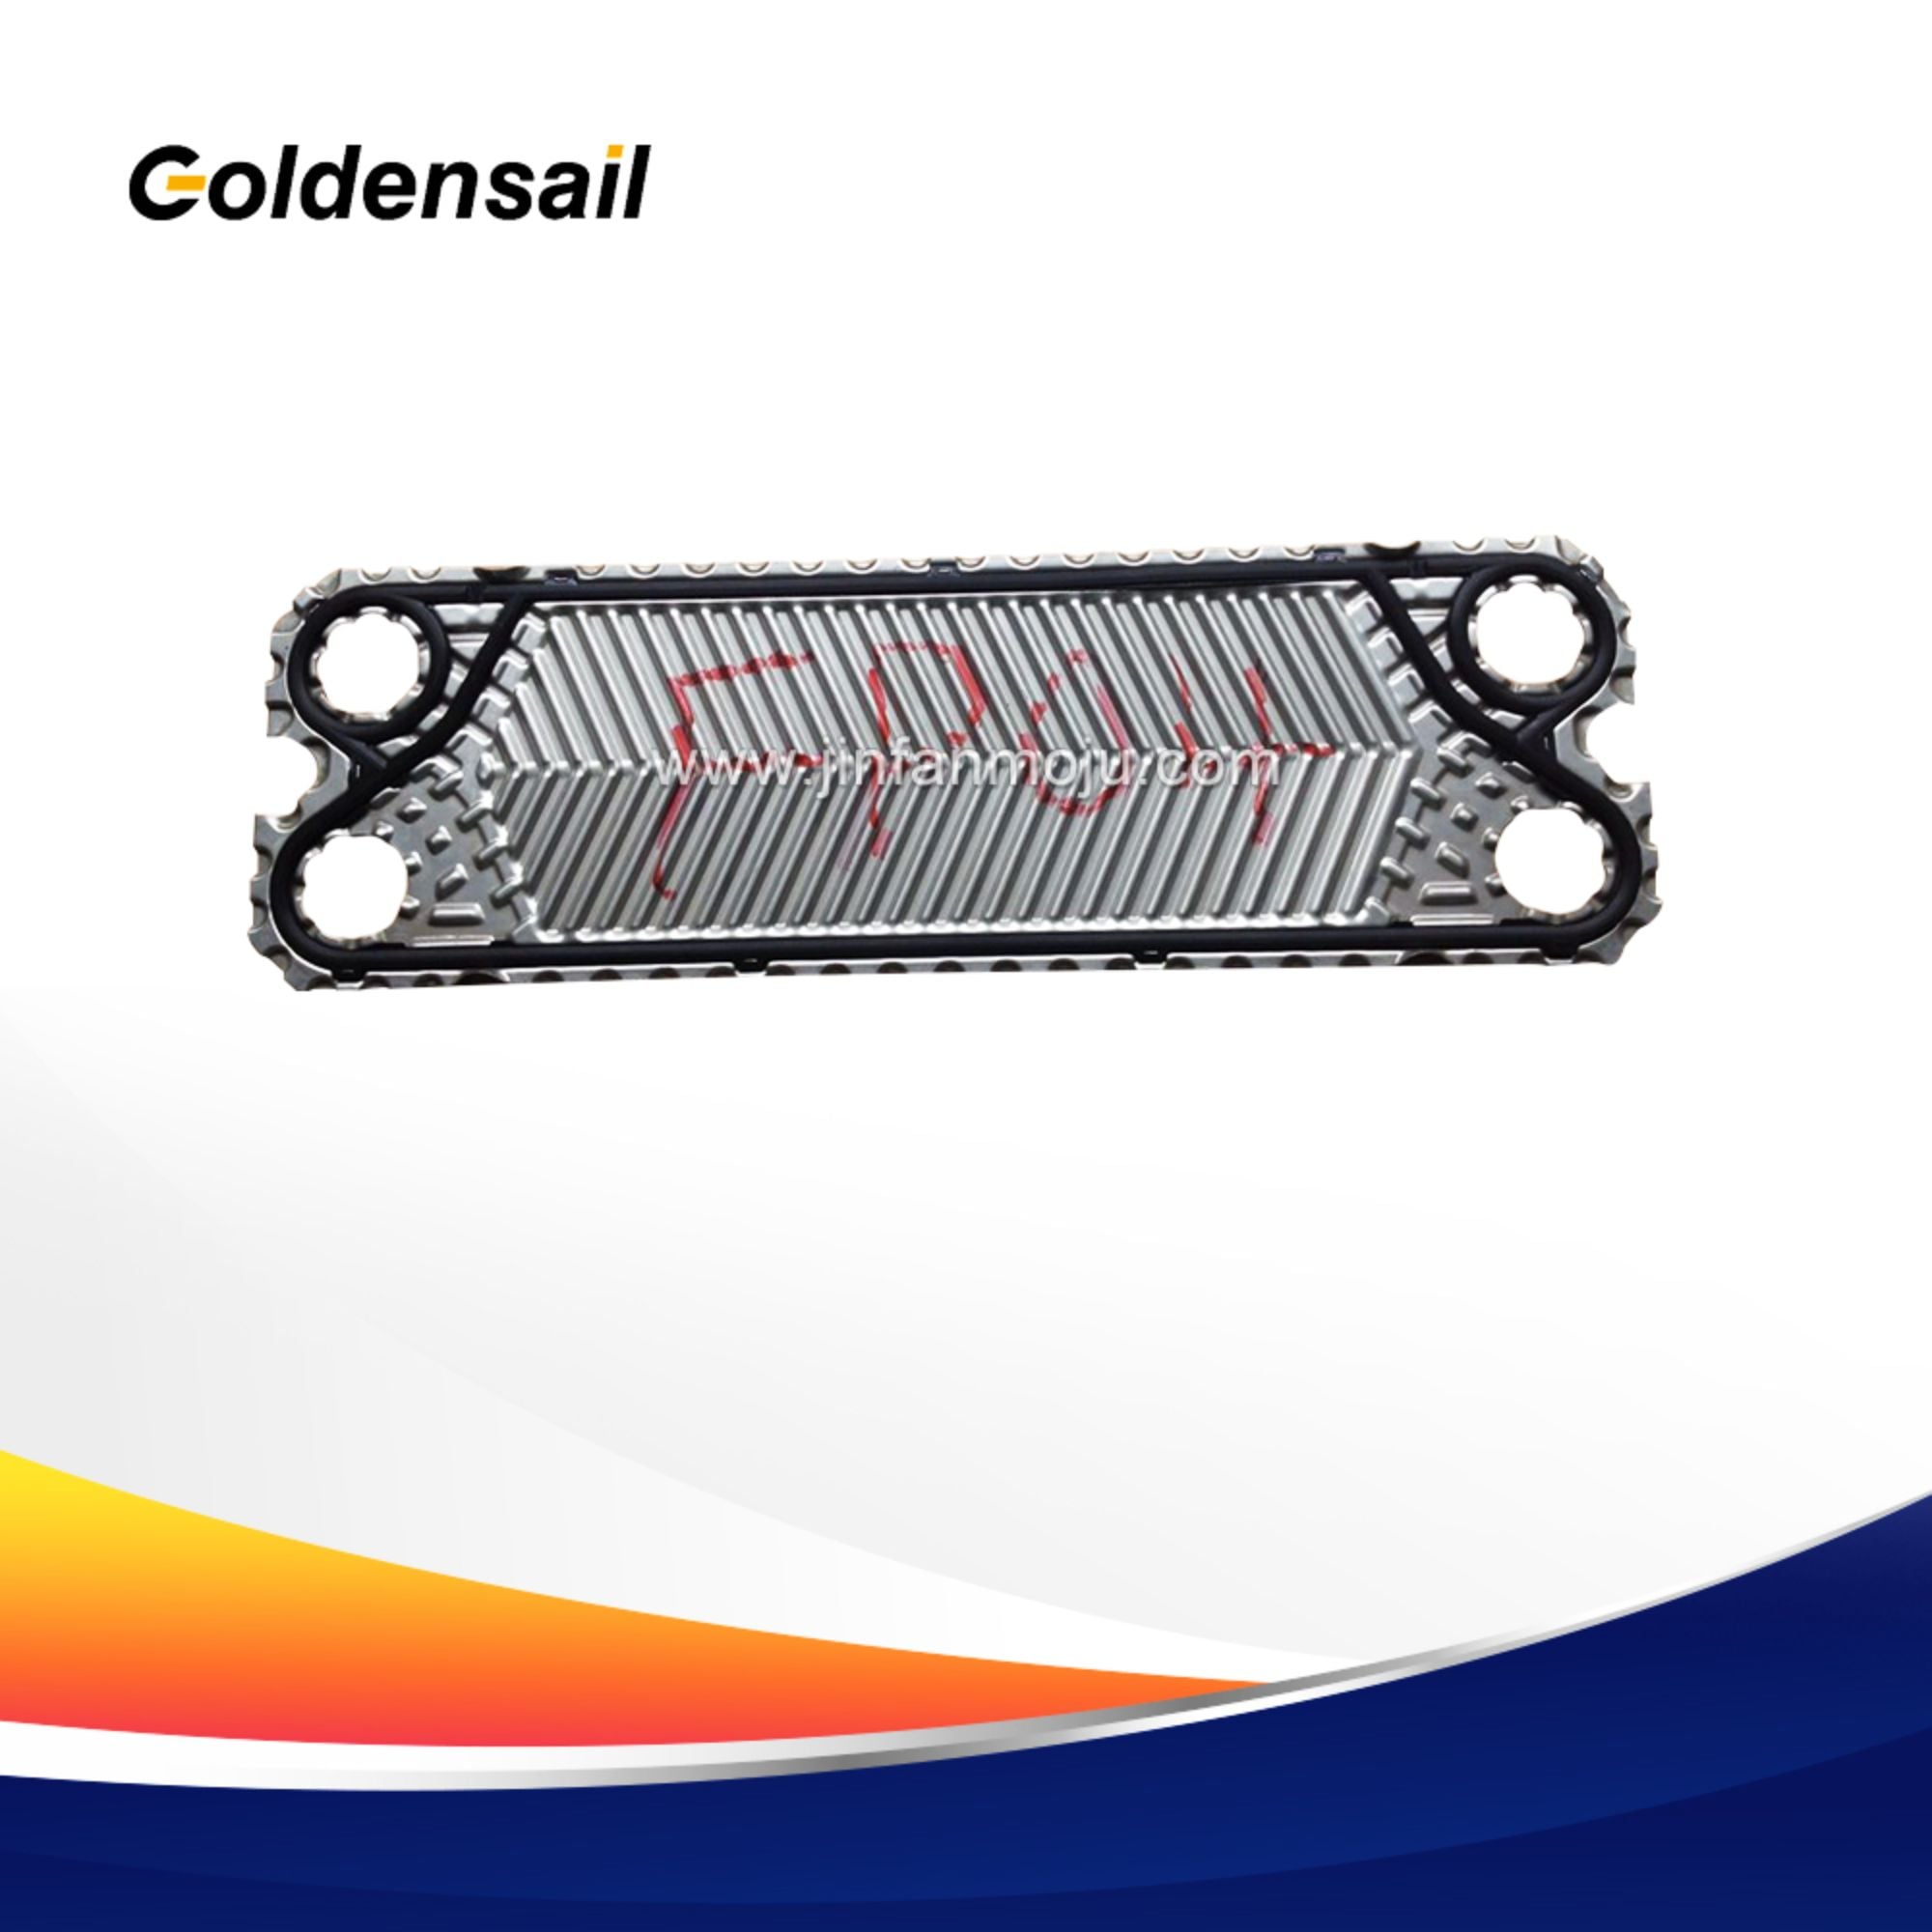
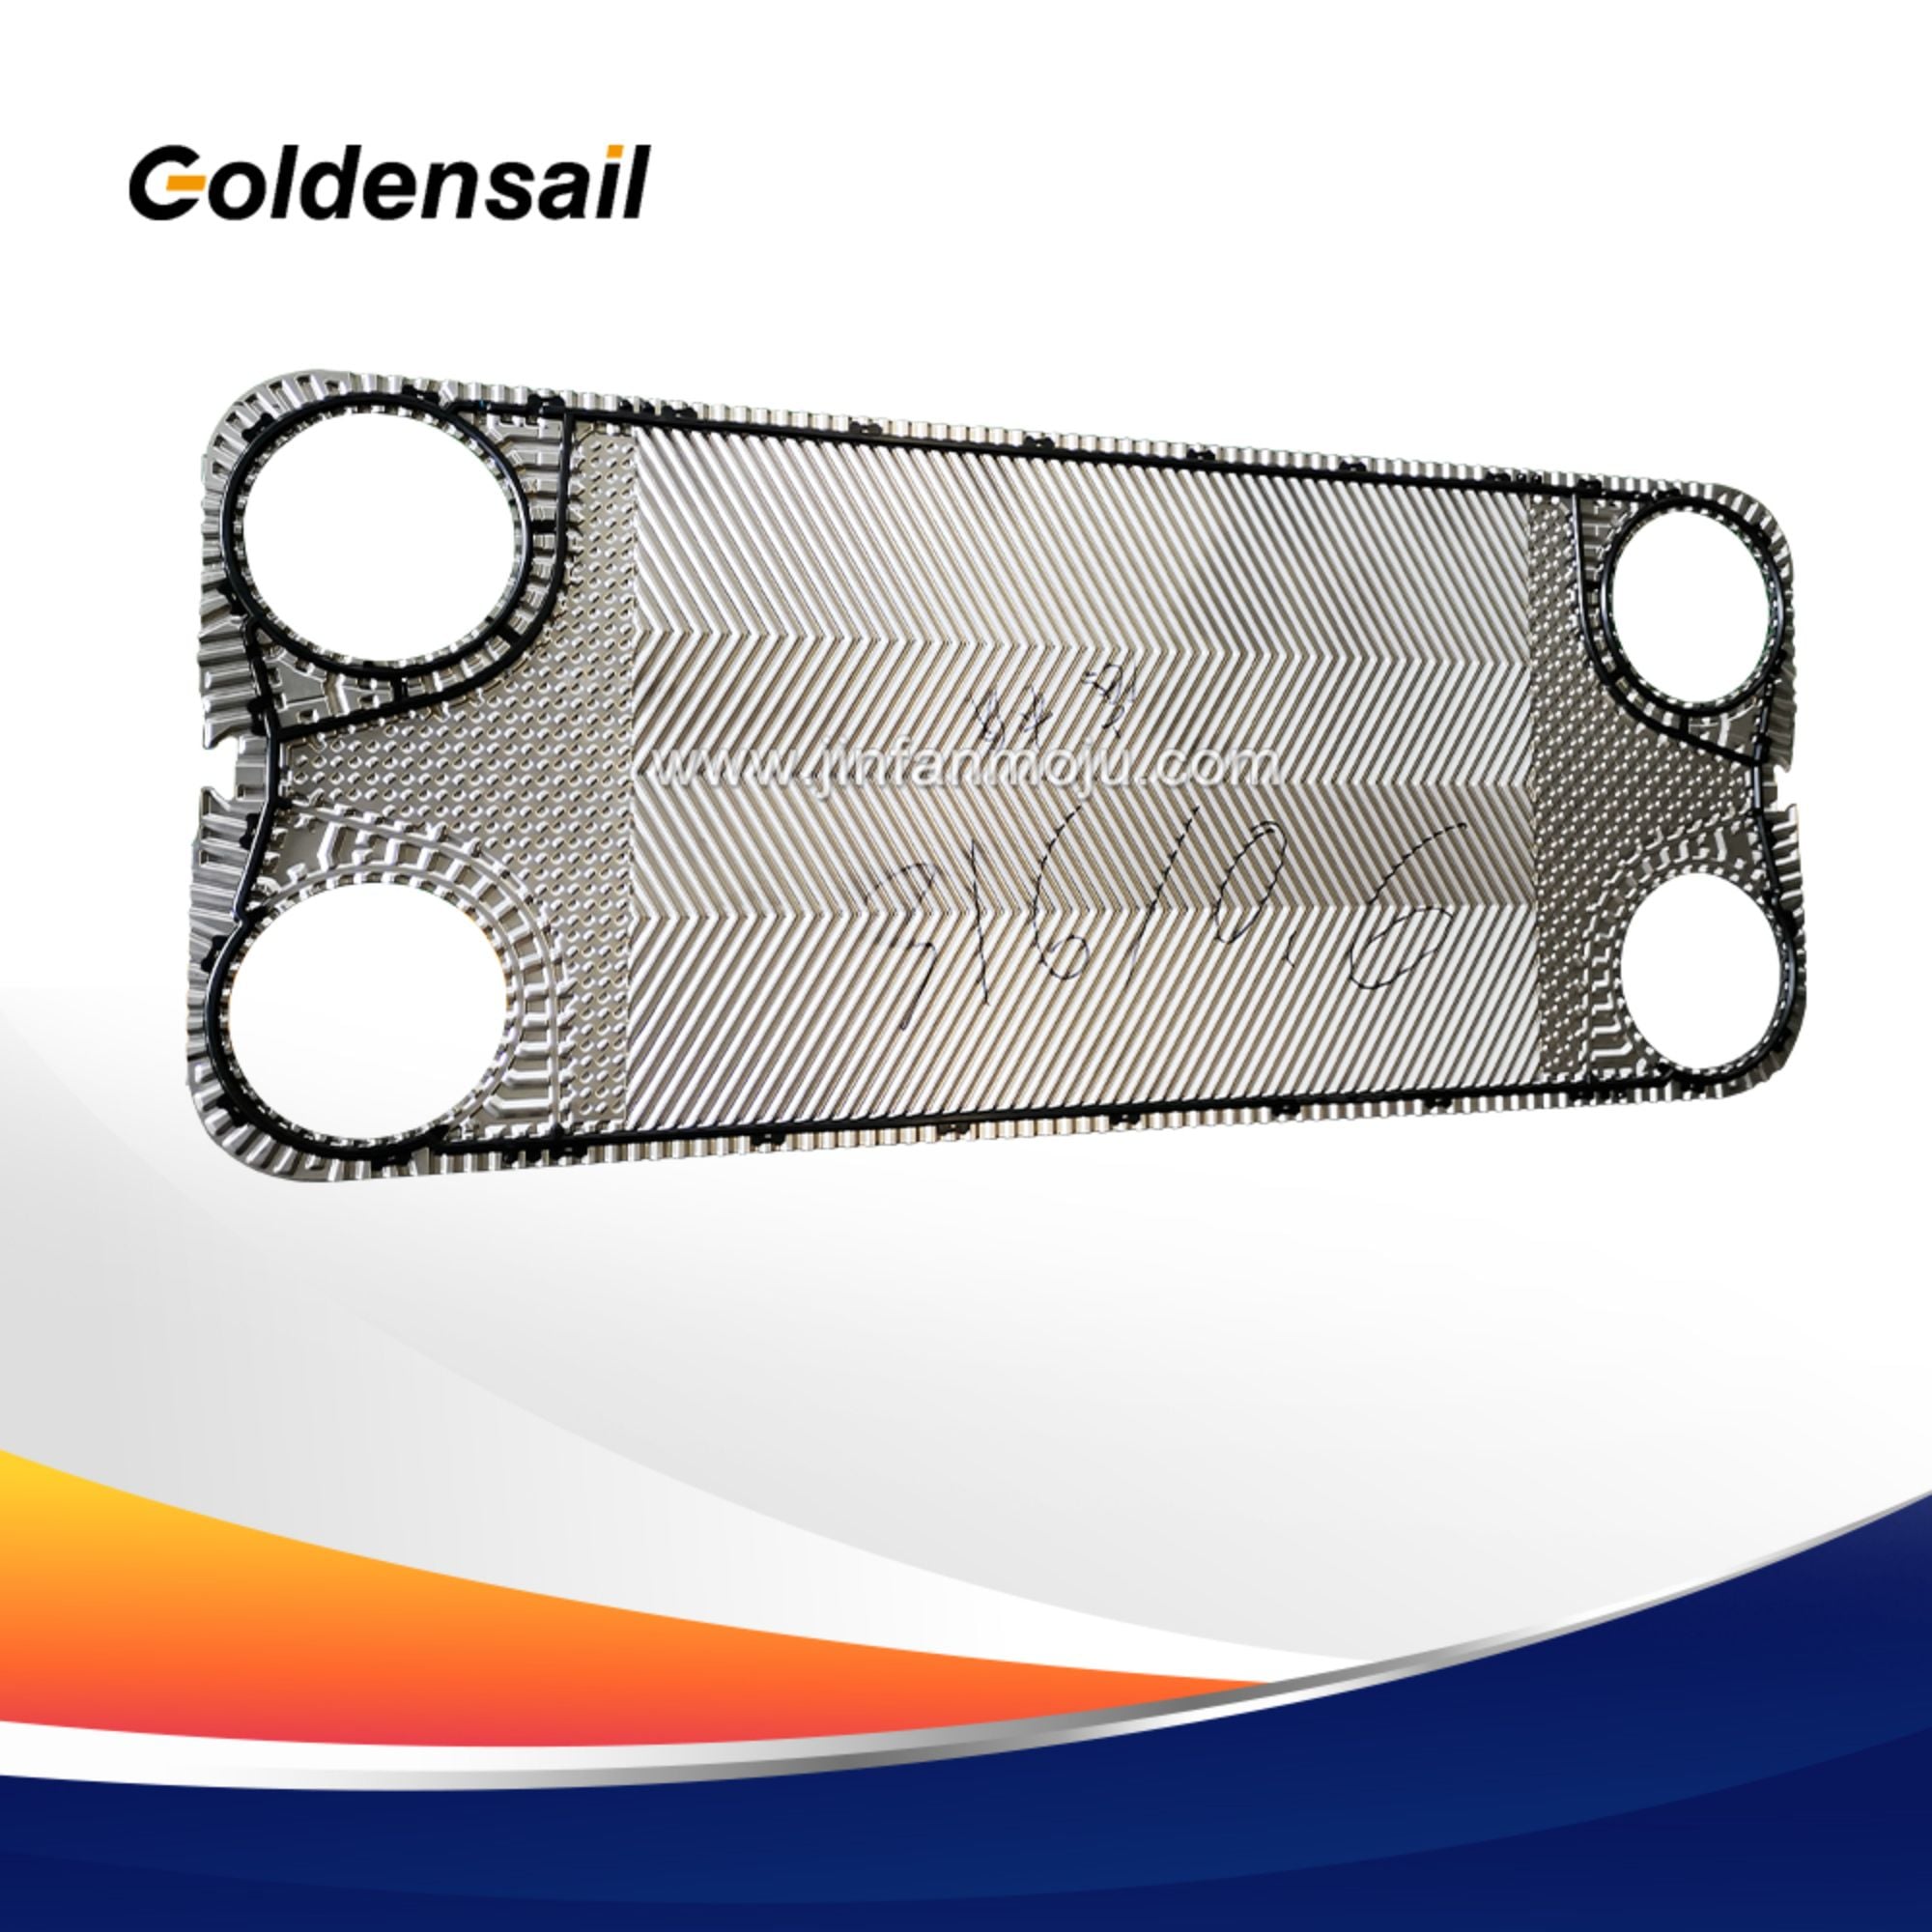
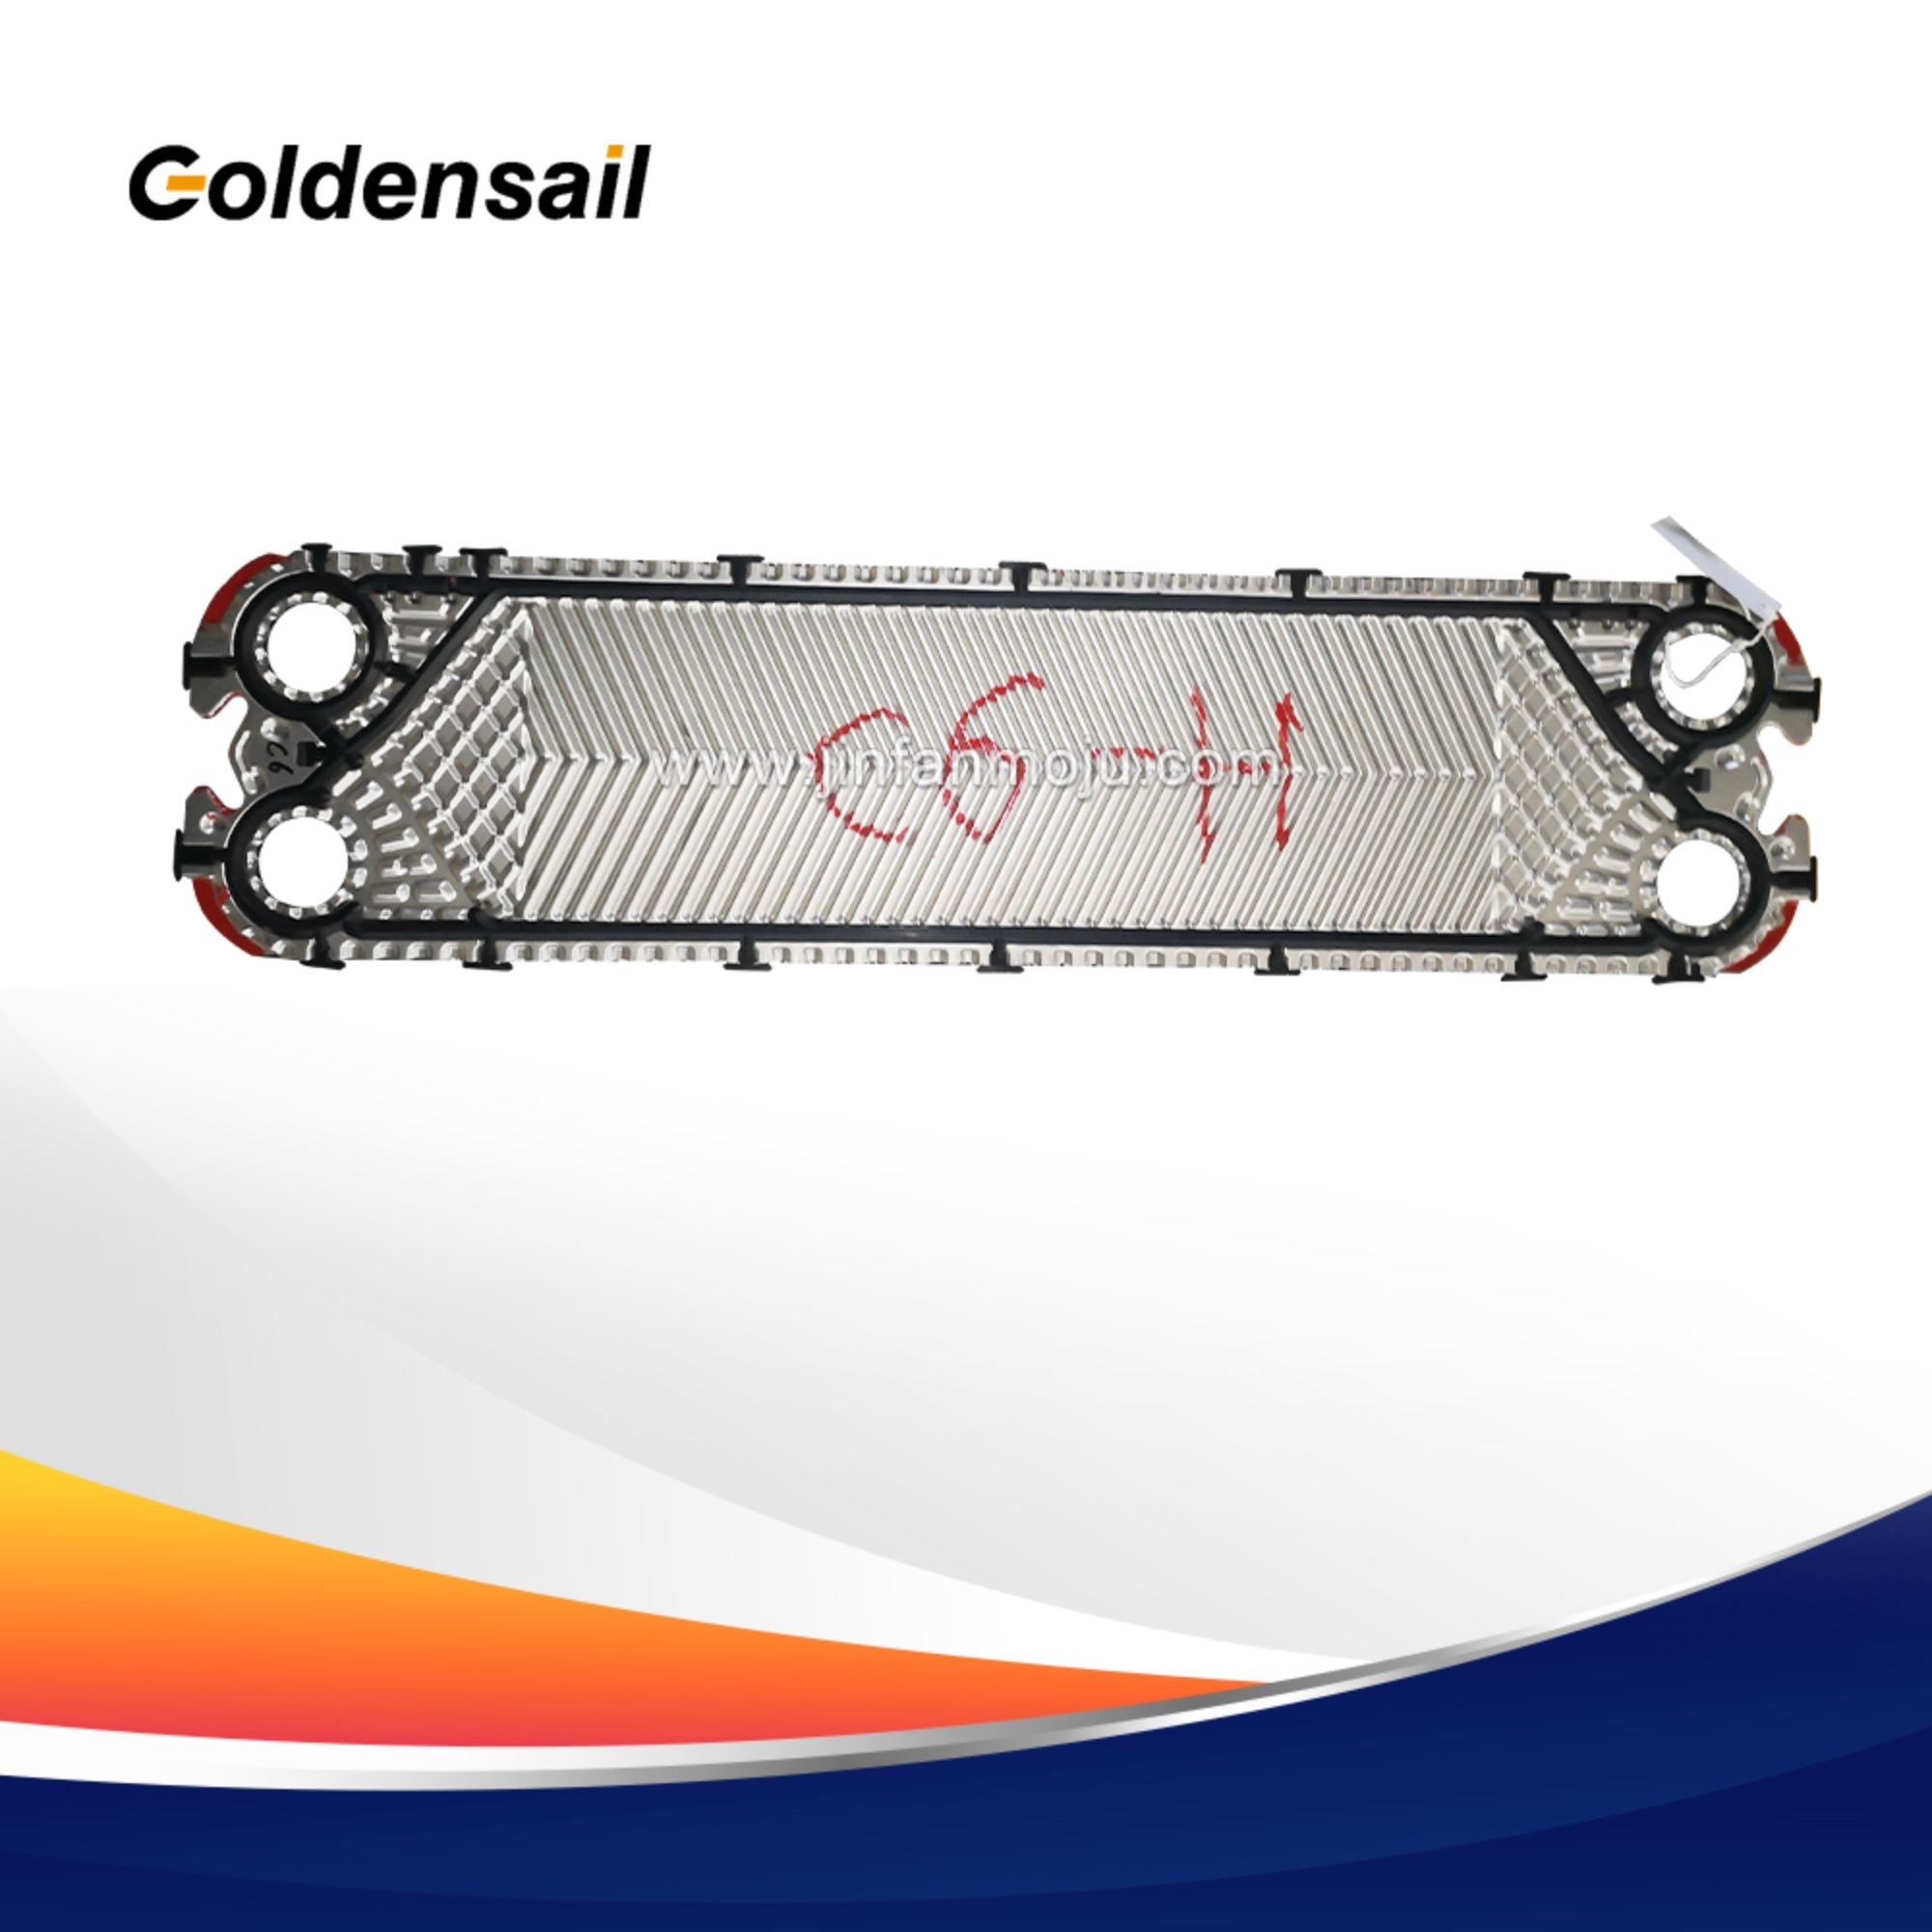
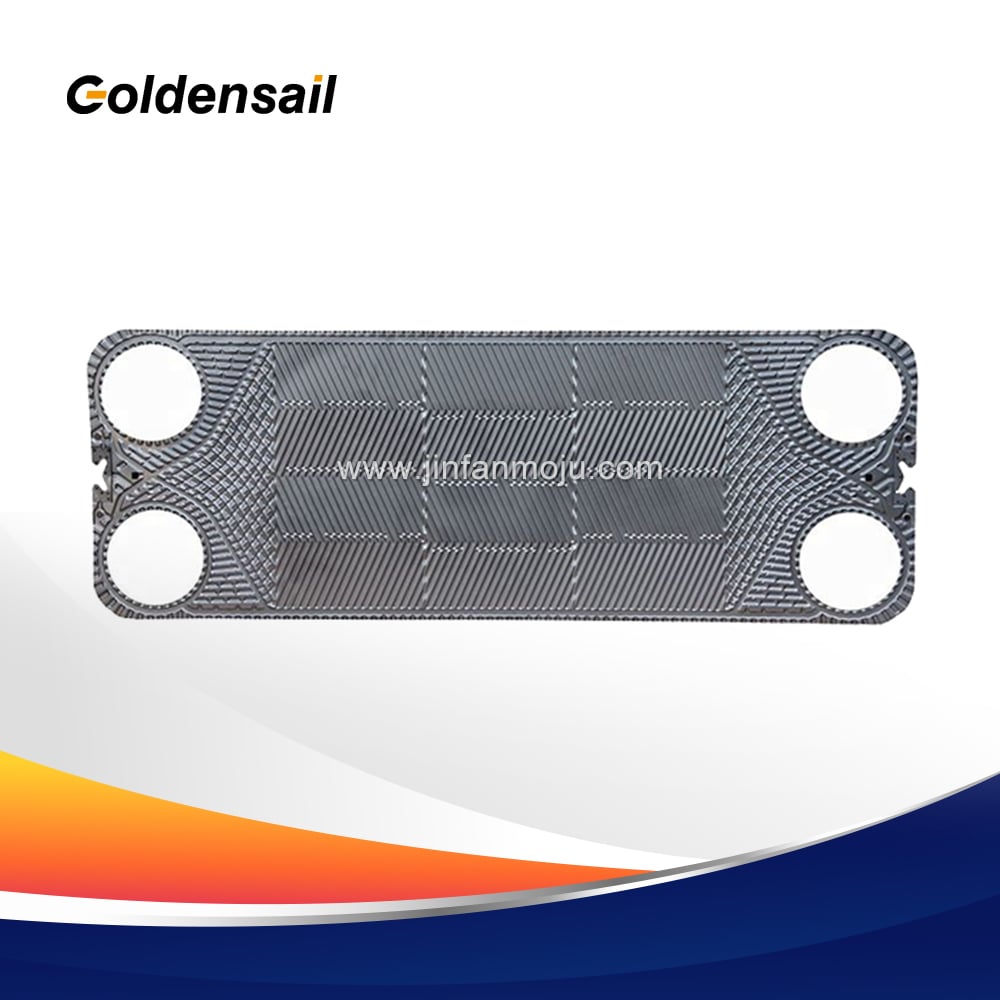
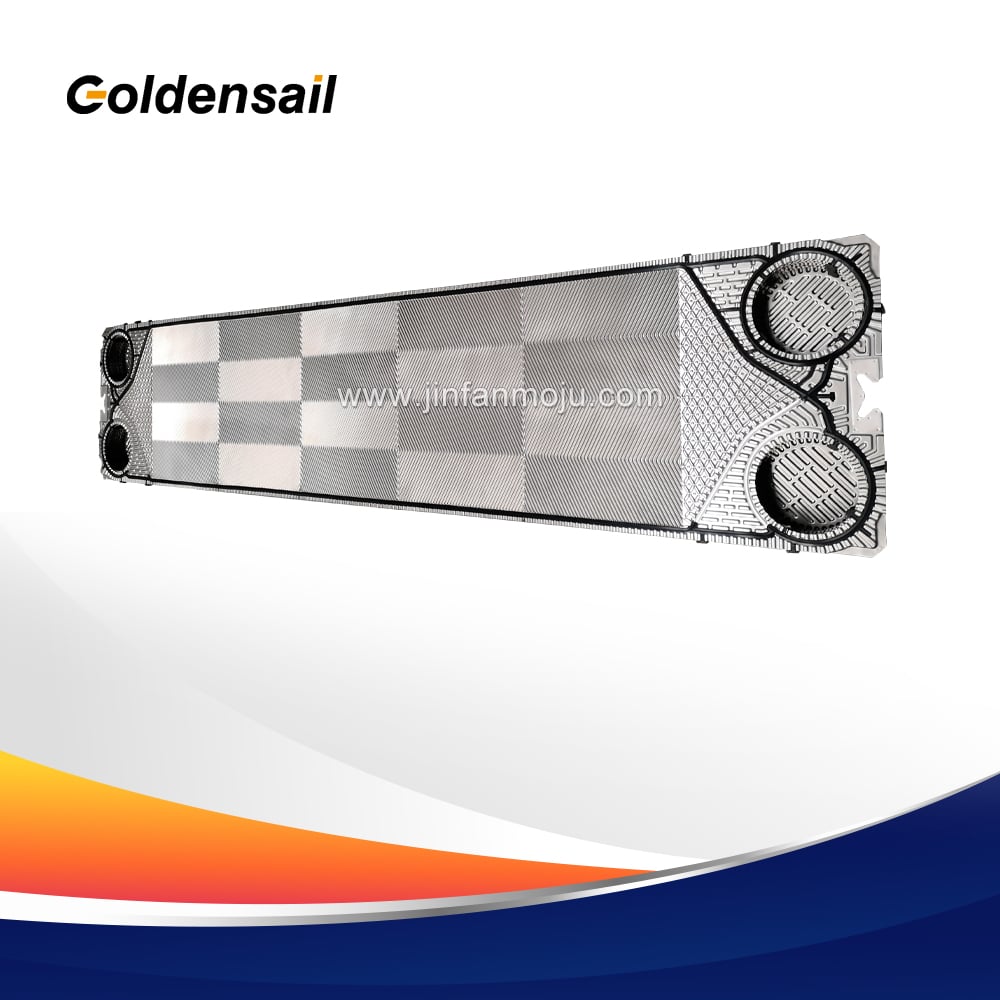
Les moules pour joints d’échangeur de chaleur à plaques sont des outils de moulage spécialisés utilisés pour produire des joints d’étanchéité en caoutchouc destinés aux échangeurs de chaleur à plaques. Ils appartiennent à la catégorie des moules de moulage par injection ou par compression en caoutchouc, de haute précision. L’élément central d’un échangeur de chaleur à plaques est la plaque ECH (PHE Plate), et le joint ECH (PHE Gasket) est installé dans les rainures entourant la plaque, assurant à la fois l’étanchéité du fluide et la direction de l’écoulement du milieu. Par conséquent, la précision et la qualité du moule à joints déterminent directement la possibilité de fuites de l’échangeur de chaleur.
Les défis techniques fondamentaux liés à la fabrication des moules pour joints d’étanchéité comprennent le contrôle de la précision dimensionnelle, le calcul du taux de retrait du joint, la complexité du système d’évacuation de l’air et la conception des canaux d’écoulement afin d’éviter les lignes de soudure.
Précision dimensionnelle extrêmement élevée : L’épaisseur en section transversale du joint doit être contrôlée dans une tolérance de ±0,05 mm. Une épaisseur non uniforme entraînera une pression d’étanchéité incohérente lors du serrage des plaques, et même des écarts minimes peuvent provoquer des fuites.
Calcul du taux de retrait du caoutchouc : Le caoutchouc se rétracte après vulcanisation, et le taux de retrait varie fortement selon les grades (EPDM, NBR, HNBR). Ce taux peut s’échelonner de 1,5 % à 3 %.
Un système d’évacuation de l’air complexe : Si de l’air reste emprisonné dans le tampon en caoutchouc, cela provoque des bulles ou un remplissage incomplet après vulcanisation. Le moule doit donc être équipé de canaux d’évacuation extrêmement fins permettant d’évacuer les gaz sous haute pression, tout en utilisant simultanément un excédent de matière et des bavures pour obturer automatiquement ces canaux d’évacuation.
Une conception complexe de canal d’alimentation : Pour les longues semelles en caoutchouc de forme allongée, garantir que le mélange caoutchoutique atteigne simultanément l’extrémité éloignée de la cavité du moule afin d’éviter les lignes de soudure constitue le cœur de la conception du système d’alimentation.
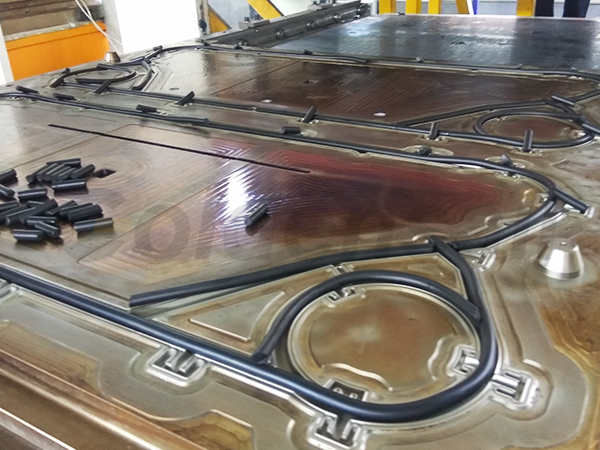
Moules à collage : La section transversale du joint est généralement rectangulaire ou trapézoïdale. Une fois inséré dans la rainure de la plaque, il doit être solidement fixé à l’aide d’un adhésif spécial. Ce type de moule est relativement simple, mais présente un rendement de production plus faible et rend le remplacement ultérieur du joint fastidieux.
Moules à emboîtement : Il s’agit actuellement du type dominant. La conception du moule intègre, à l’arrière du joint, des structures d’emboîtement en forme de champignon, de coin ou de queue d’aronde. Le joint est « pressé » dans la rainure de la plaque par déformation élastique, sans nécessiter d’adhésif. Ce type de moule possède une structure complexe, mais offre une grande facilité d’entretien ultérieur.
Moules à emboîtement/à bouton : Conçu pour des conditions de haute pression spécifiques, le joint est équipé de boutons de verrouillage aux quatre coins. Le moule doit intégrer des glissières de moulage avec ces structures auxiliaires.
Moules d’injection (haut de gamme dominant) : Utilisés avec des machines à mouler le caoutchouc par injection. Après plastification du composé caoutchoutique par la vis, celui-ci est injecté à grande vitesse dans la cavité du moule fermé via l’orifice d’injection. Ce type de moule offre un contrôle précis de la température, une vitesse de vulcanisation rapide et une stabilité dimensionnelle extrêmement élevée des produits, ce qui le rend adapté à la production en série.
Moule de coulée sous pression / moule de transfert : Le composé caoutchoutique est placé dans la cavité supérieure du moule puis comprimé dans la cavité inférieure par la pression d’un poussoir. Convient aux séries moyennes ou aux tampons caoutchoutiques épais et volumineux.
Moule à plat (moule par compression) : Le composé caoutchoutique est directement placé dans la cavité du moule, puis chauffé pour la vulcanisation après fermeture du moule. La structure du moule est la plus simple, mais elle produit davantage de bavures et présente une faible efficacité de production ; elle est aujourd’hui principalement utilisée pour la fabrication d’échantillons.
Comme le procédé de vulcanisation exige une exposition prolongée à des températures élevées (180 ℃ à 220 ℃) et à des agents vulcanisants fortement corrosifs, l’acier utilisé pour le moule doit être résistant à la chaleur (par exemple les aciers S136 ou DH31-S importés, ou une version modifiée de l’acier national 4Cr13) et trempé sous vide. Un moule de haute qualité garantit généralement plus de 500 000 à 1 000 000 cycles de fermeture.
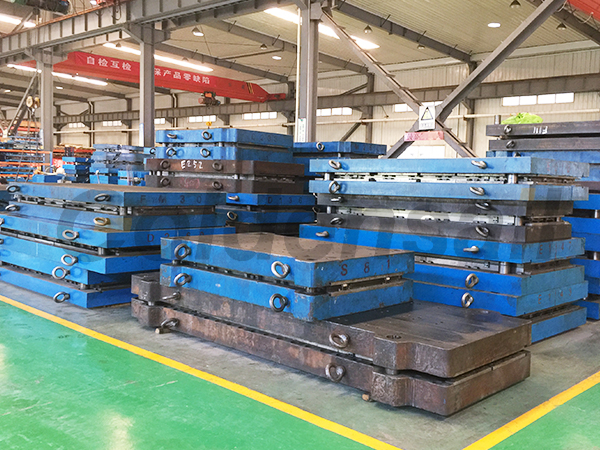
Si vous êtes confronté aux problèmes suivants :
√ Cycles longs d’essais de moulage, révisions répétées du moule sans parvenir à éliminer les bavures épaisses sur les joints ni assurer la stabilité des dimensions.
√ Changements fréquents de type d’adhésif, les moules existants étant incompatibles avec les matériaux haut de gamme tels que le HNBR ou les matériaux résistants à la corrosion comme le FKM, dont les taux de retrait diffèrent.
√ Plans incomplets des rainures pour plaques, manquant de capacités d’ingénierie inverse pour recréer avec précision les sections d’étanchéité.
💡 Nous proposons une solution intégrée complète couvrant les moules à joints pour échangeurs thermiques à plaques :
Nous pouvons concevoir un modèle à partir de vos joints ou plaques existants. Un moule, un ingénieur dédié après-vente. De la première injection d’essai jusqu’à la fin de la durée de vie du moule (un million de cycles), nous fournissons un soutien continu en optimisation des canaux d’écoulement et en analyse des défaillances de l’acier.
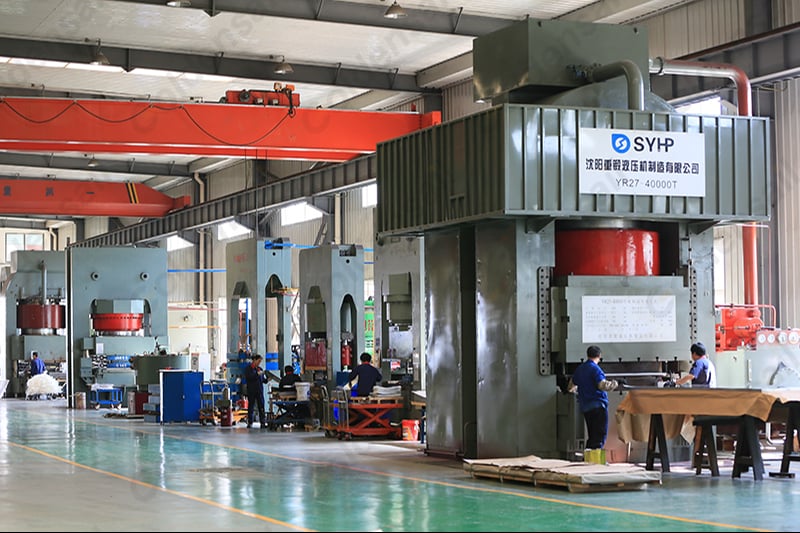
1.Conception
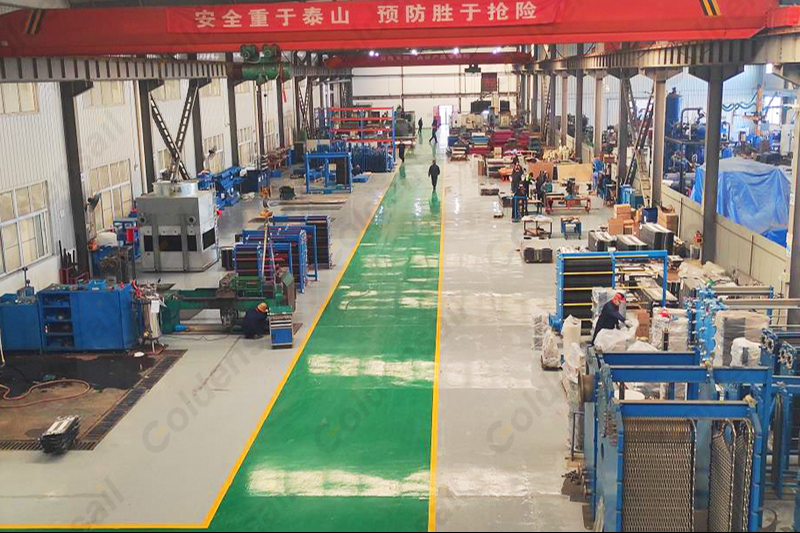
2.Unité de process
3.Entrepôt
 EN
 AR
 FR
 DE
 PT
 RU