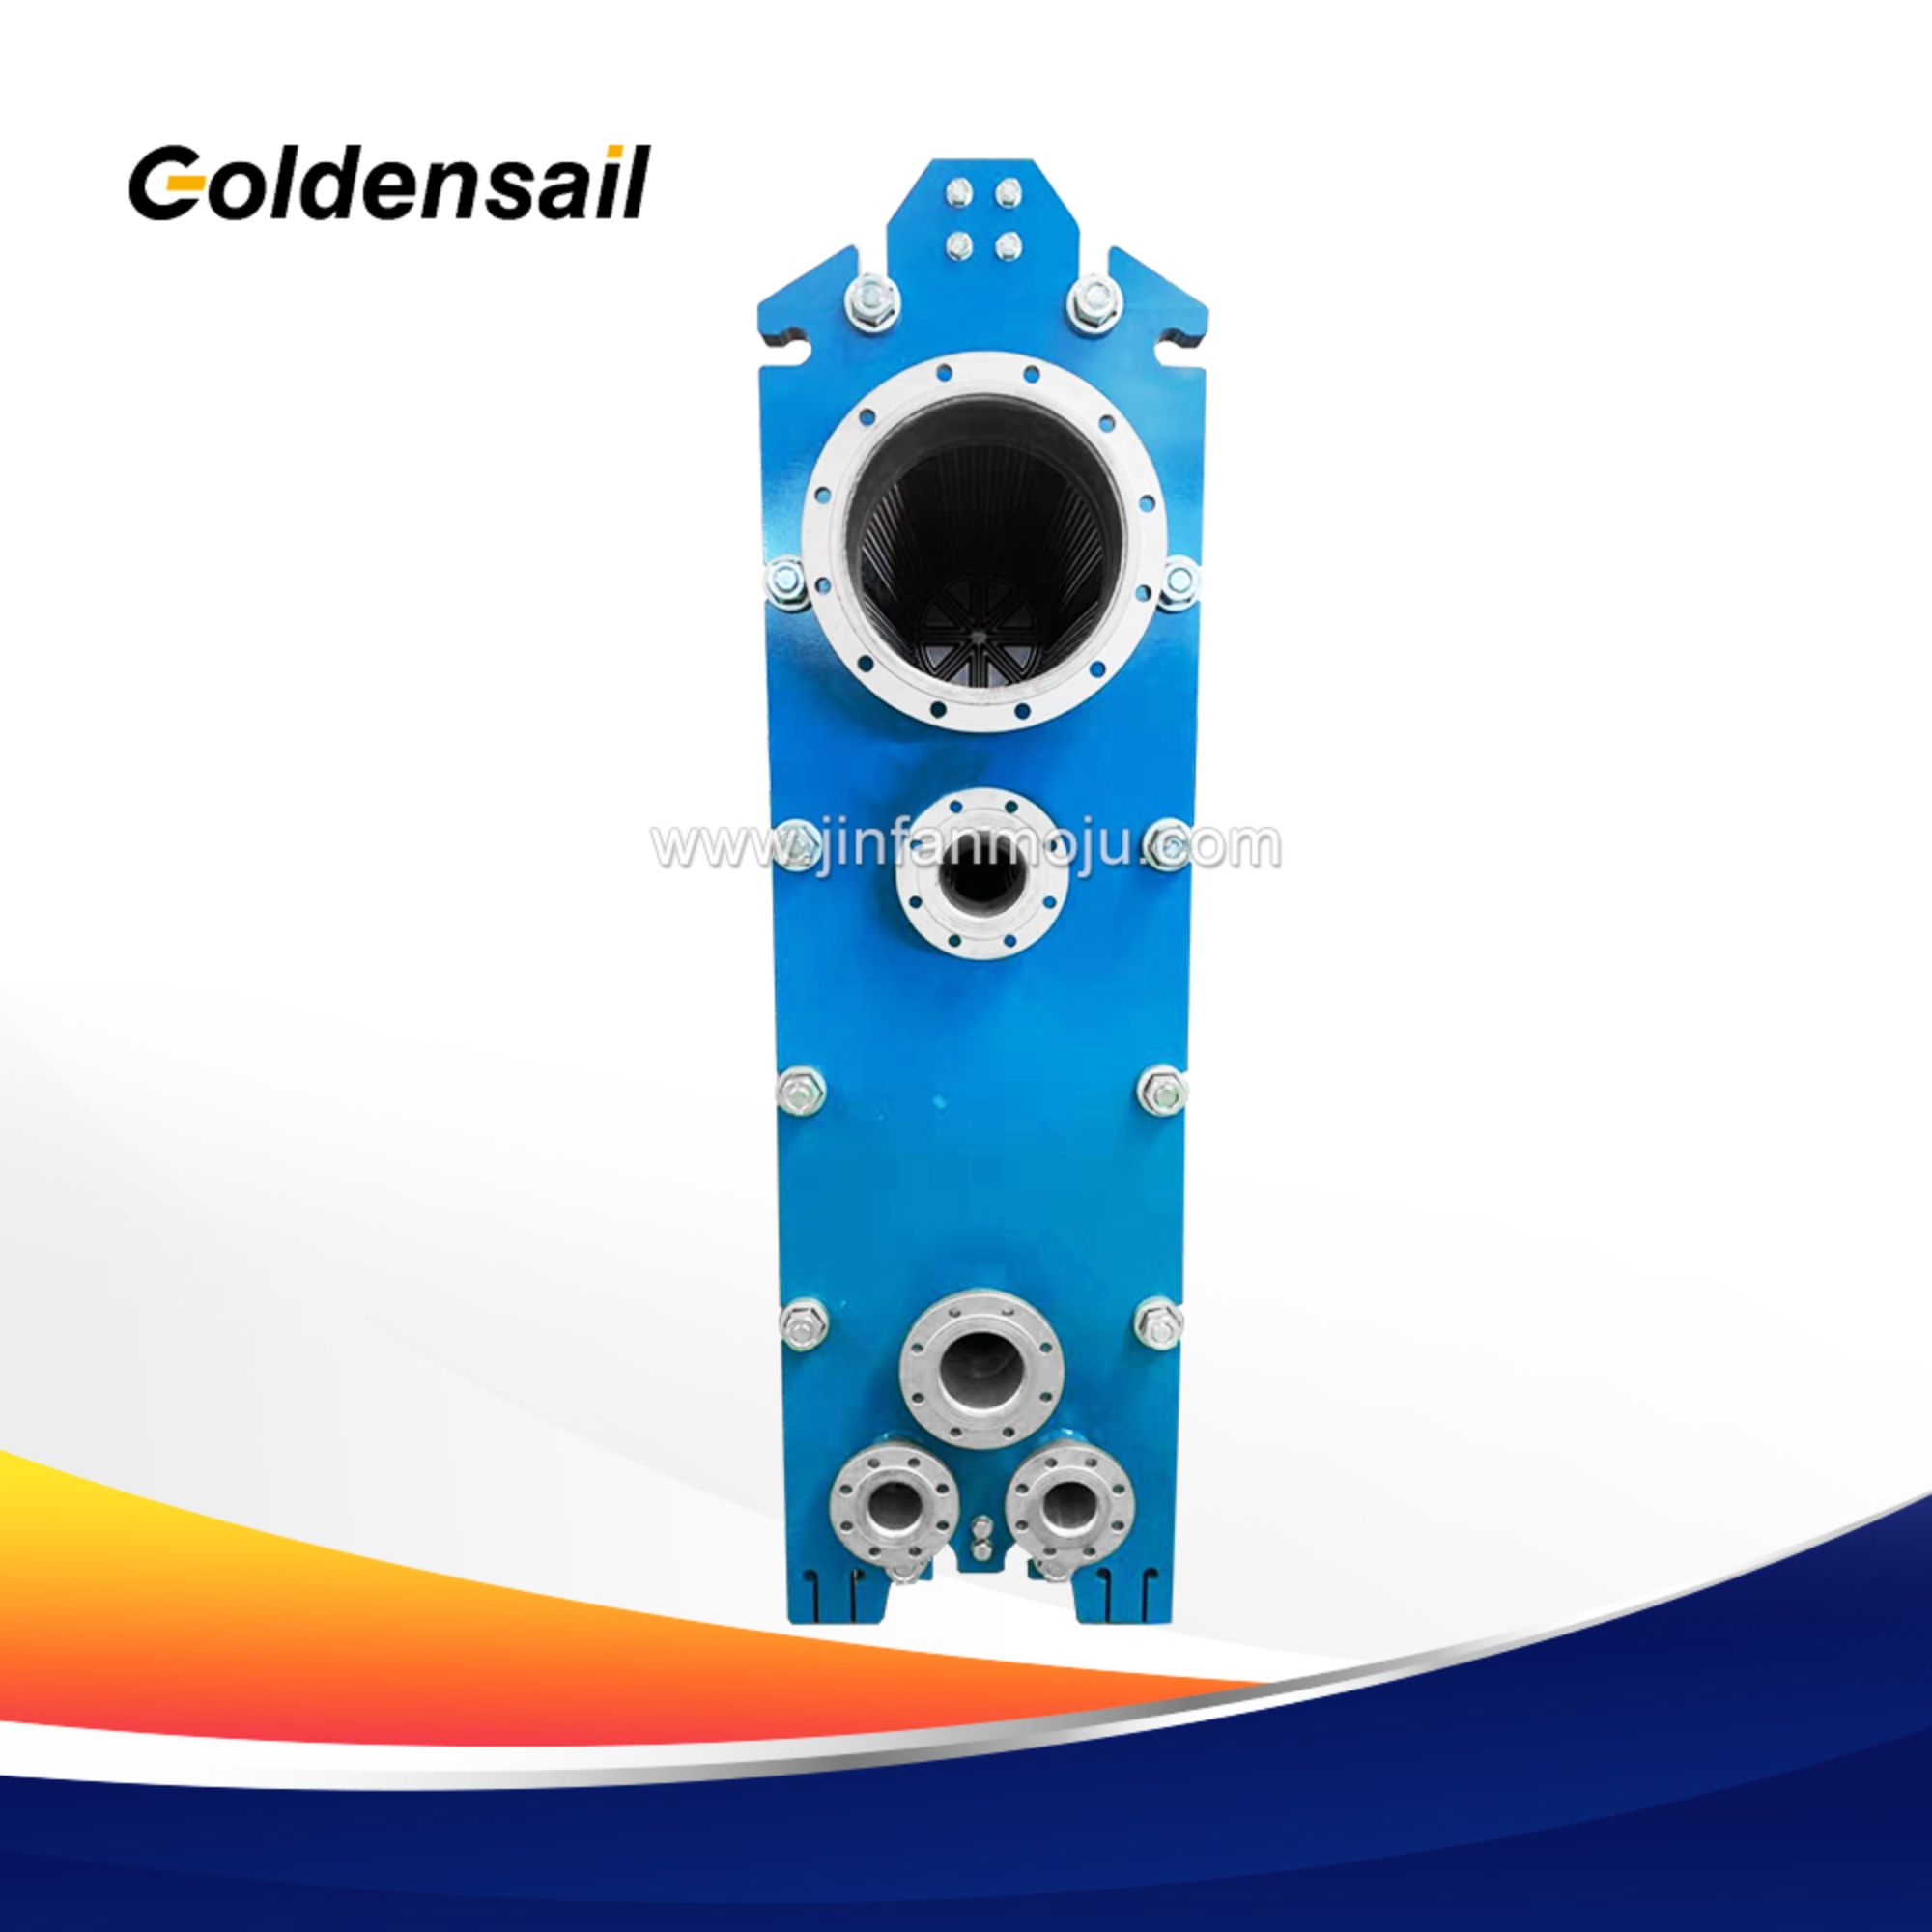
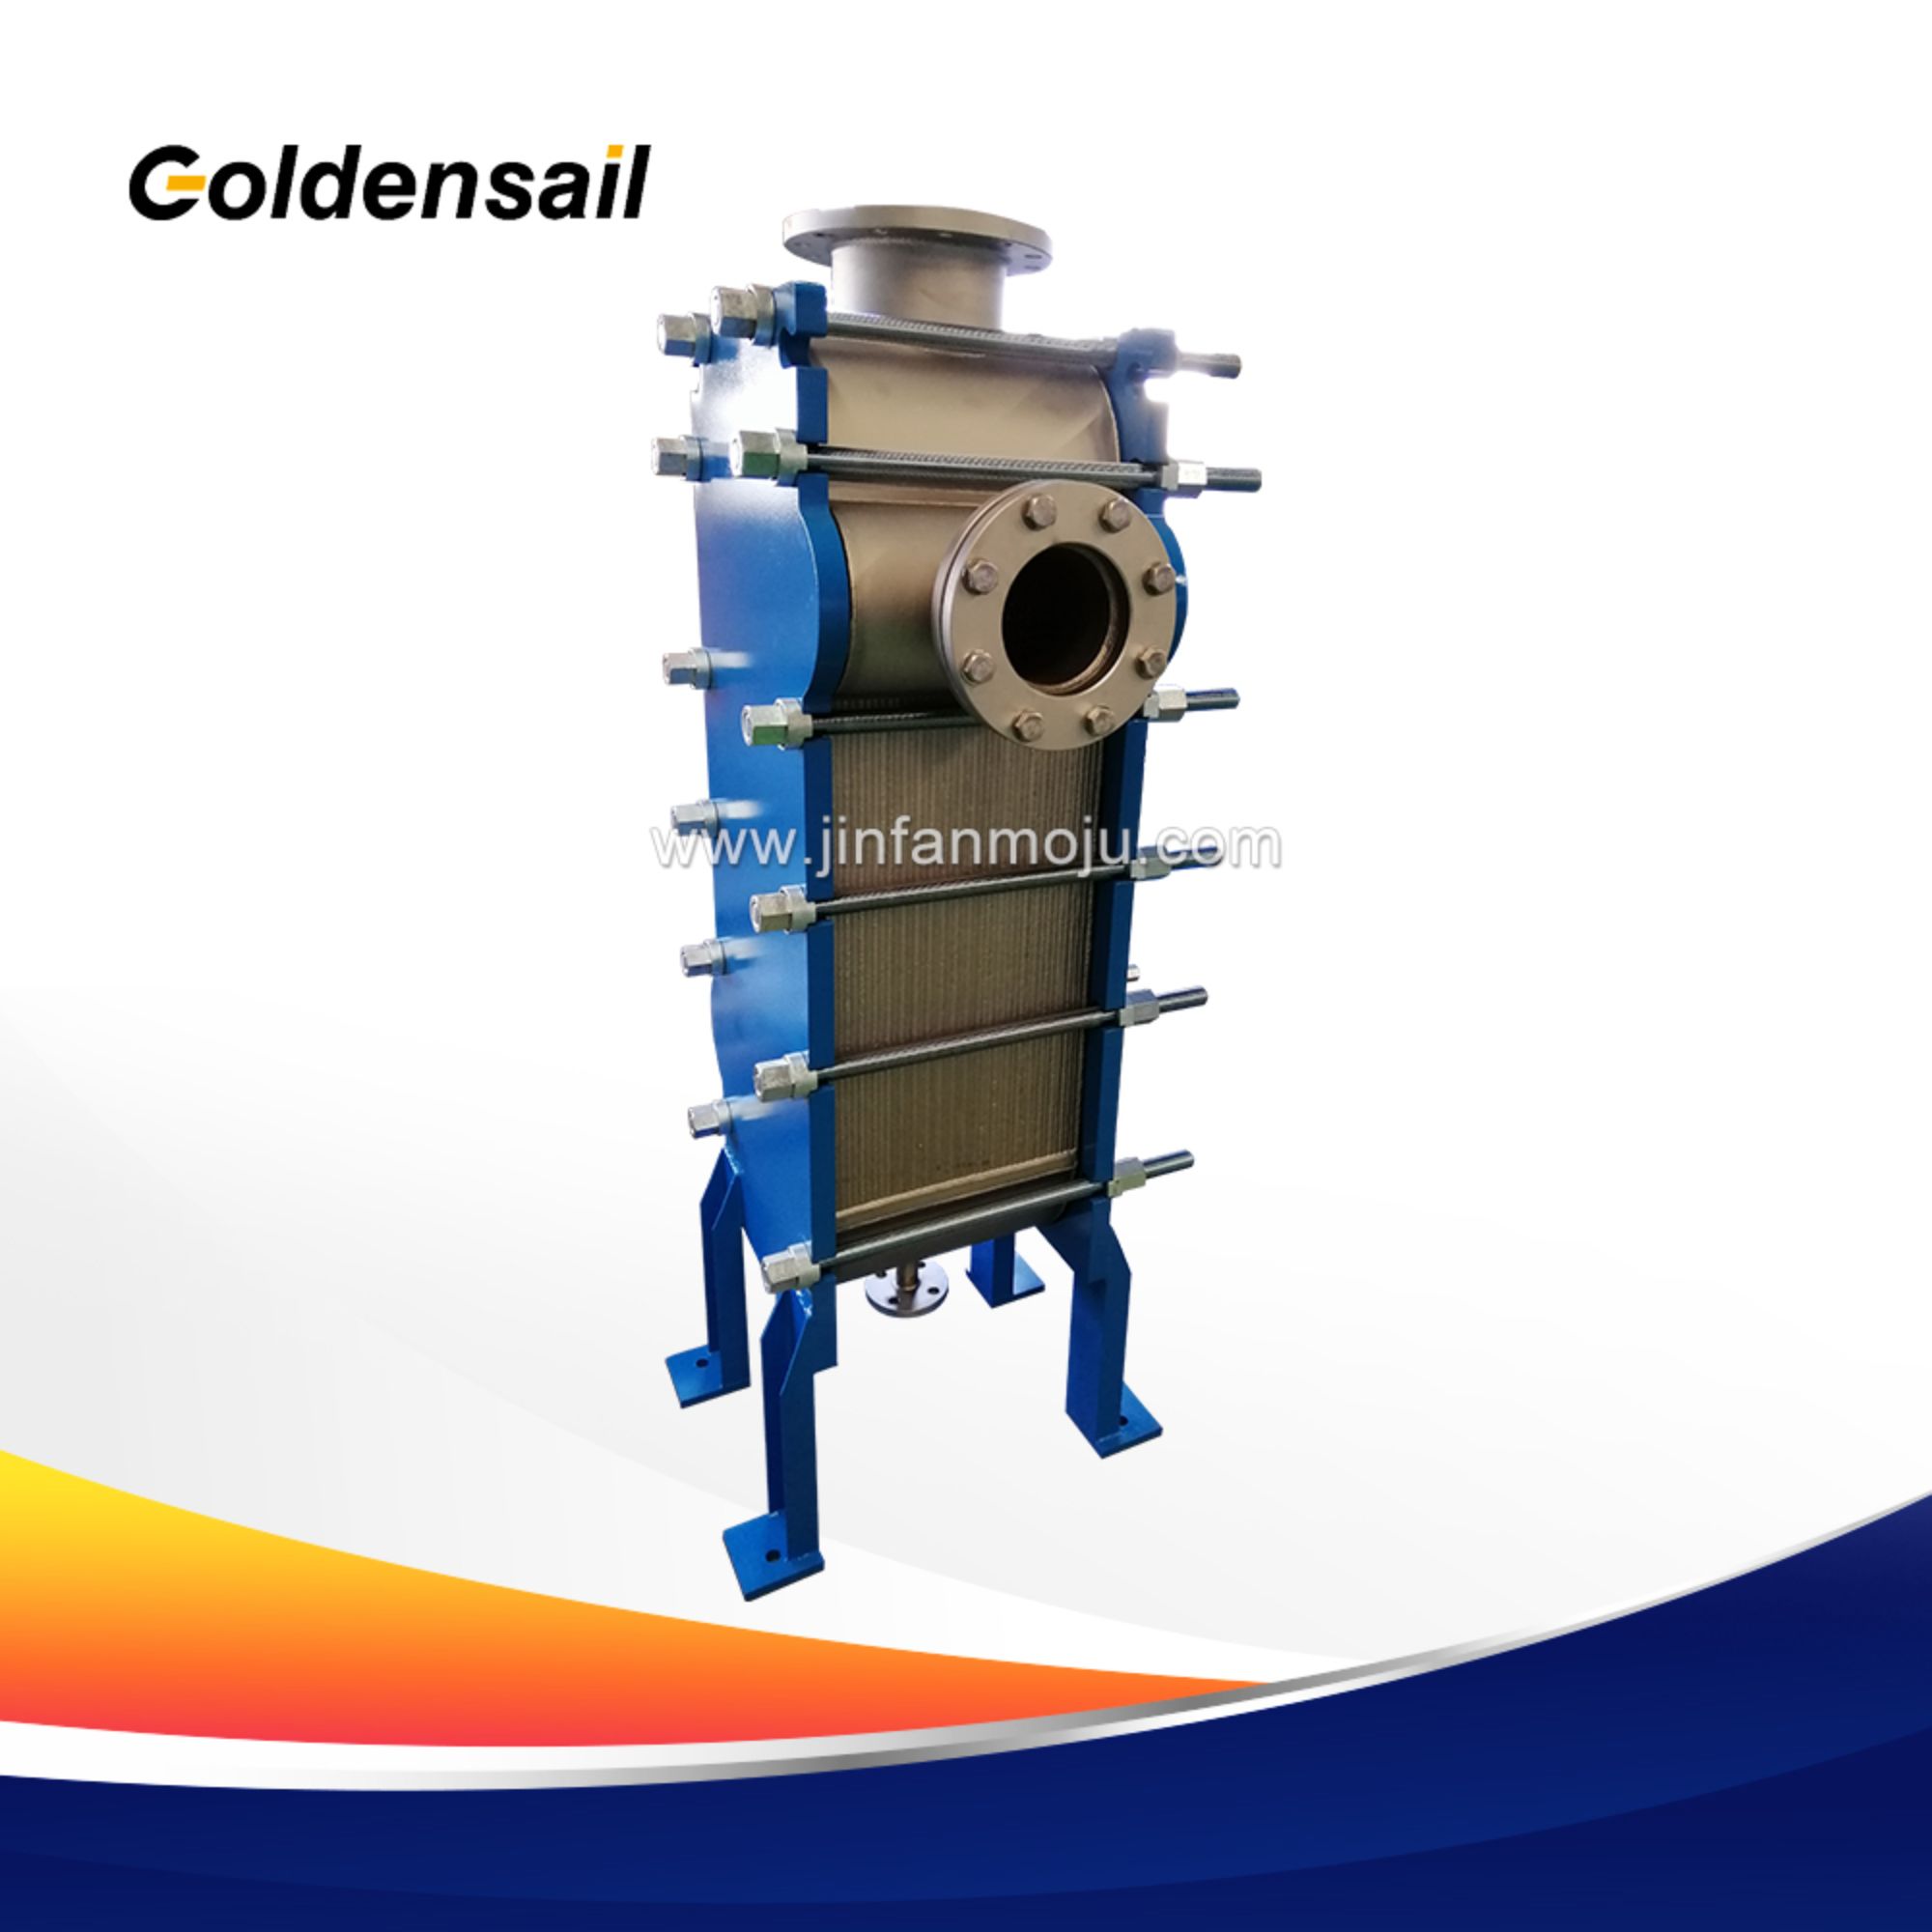
Полностью сварной пластинчатый теплообменник сохраняет тепловую эффективность и габариты пакета пластин, устраняя при этом единственный компонент, ограничивающий почти все остальные параметры: эластомерное уплотнение. Соседние пластины соединяются лазерной или TIG-сваркой, поэтому металлическая граница давления простирается от одного патрубка до другого, а резина не контактирует с технологической жидкостью.
Это единственное конструктивное решение объясняет все преимущества и все недостатки, описанные в данной статье. Ниже рассматриваются принцип конструкции и её работа, шесть преимуществ, связанных с эксплуатационными возможностями и обоснованных ими, пять ограничений, проанализированных без маркетинговых упрощений, а также критерии отбора, определяющие выбор между сварными, полу-сварными и уплотнёнными моделями. Каждому ограничению сопоставлены меры, принимаемые компанией JINFAN в её линейке сварных теплообменников — в том числе случаи, когда честным ответом является применение иной конструкции.
01 / УПЛОТНЕНИЕ
Уплотнительная прокладка в комплекте отсутствует
Пары пластин сварены по периметру и в точках контакта. Рама лишь зажимает пластины, но не обеспечивает уплотнения.
02 / РАБОЧИЙ ДИАПАЗОН
Давление и тепло
Сварные блоки рассчитываются приблизительно на давление до 4,5 МПа и температуру до 350 °C; точные предельные значения определяются сплавом пластин и технологией сварки.
03 / КОМПРОМИСС
Доступ — это цена
Ничто не разбирается. Очистка возможна только химическим способом, а площадь поверхности впоследствии нельзя изменить путём добавления пластин.
04 / ПРИНЯТИЕ РЕШЕНИЯ
Загрязнение определяет
Укажите «сварной», если прокладка является самым слабым звеном. Укажите «с прокладкой», если механическая очистка является ограничивающим фактором.
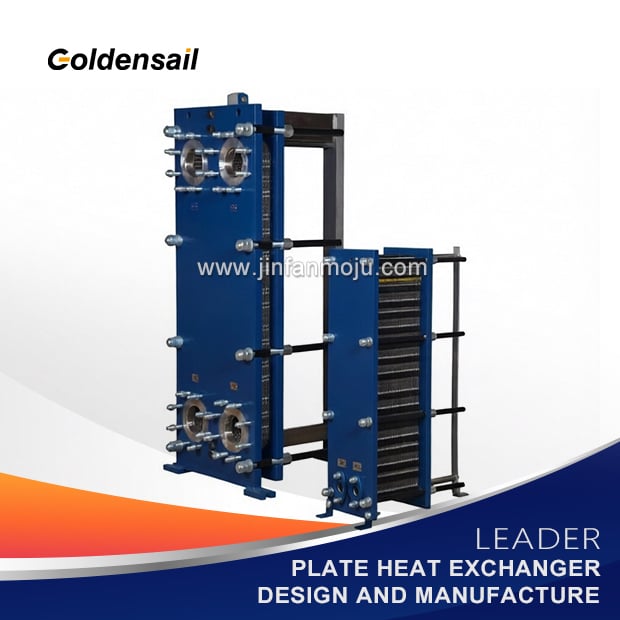
Полностью сварной пластинчатый теплообменник — это пластинчатый агрегат, в котором канал между соседними пластинами герметизирован сварным металлическим соединением вместо прокладки. Горячая и холодная жидкости по-прежнему чередуются в гофрированных каналах и по-прежнему обмениваются теплом через тонкую пластинчатую стенку, однако сам пакет пластин не содержит эластомера, контактирующего с какой-либо из сред. Рама и стяжные штанги удерживают пакет вместе и обеспечивают подключения; они более не выполняют функцию уплотнения.
Такая конструкция существует потому, что именно прокладка, а не пластина, обычно ограничивает эксплуатационные возможности пластинчатого теплообменника. После сварки соединения рабочий диапазон определяется сплавом, качеством сварного шва и толщиной пластины, а не температурным классом NBR или EPDM.
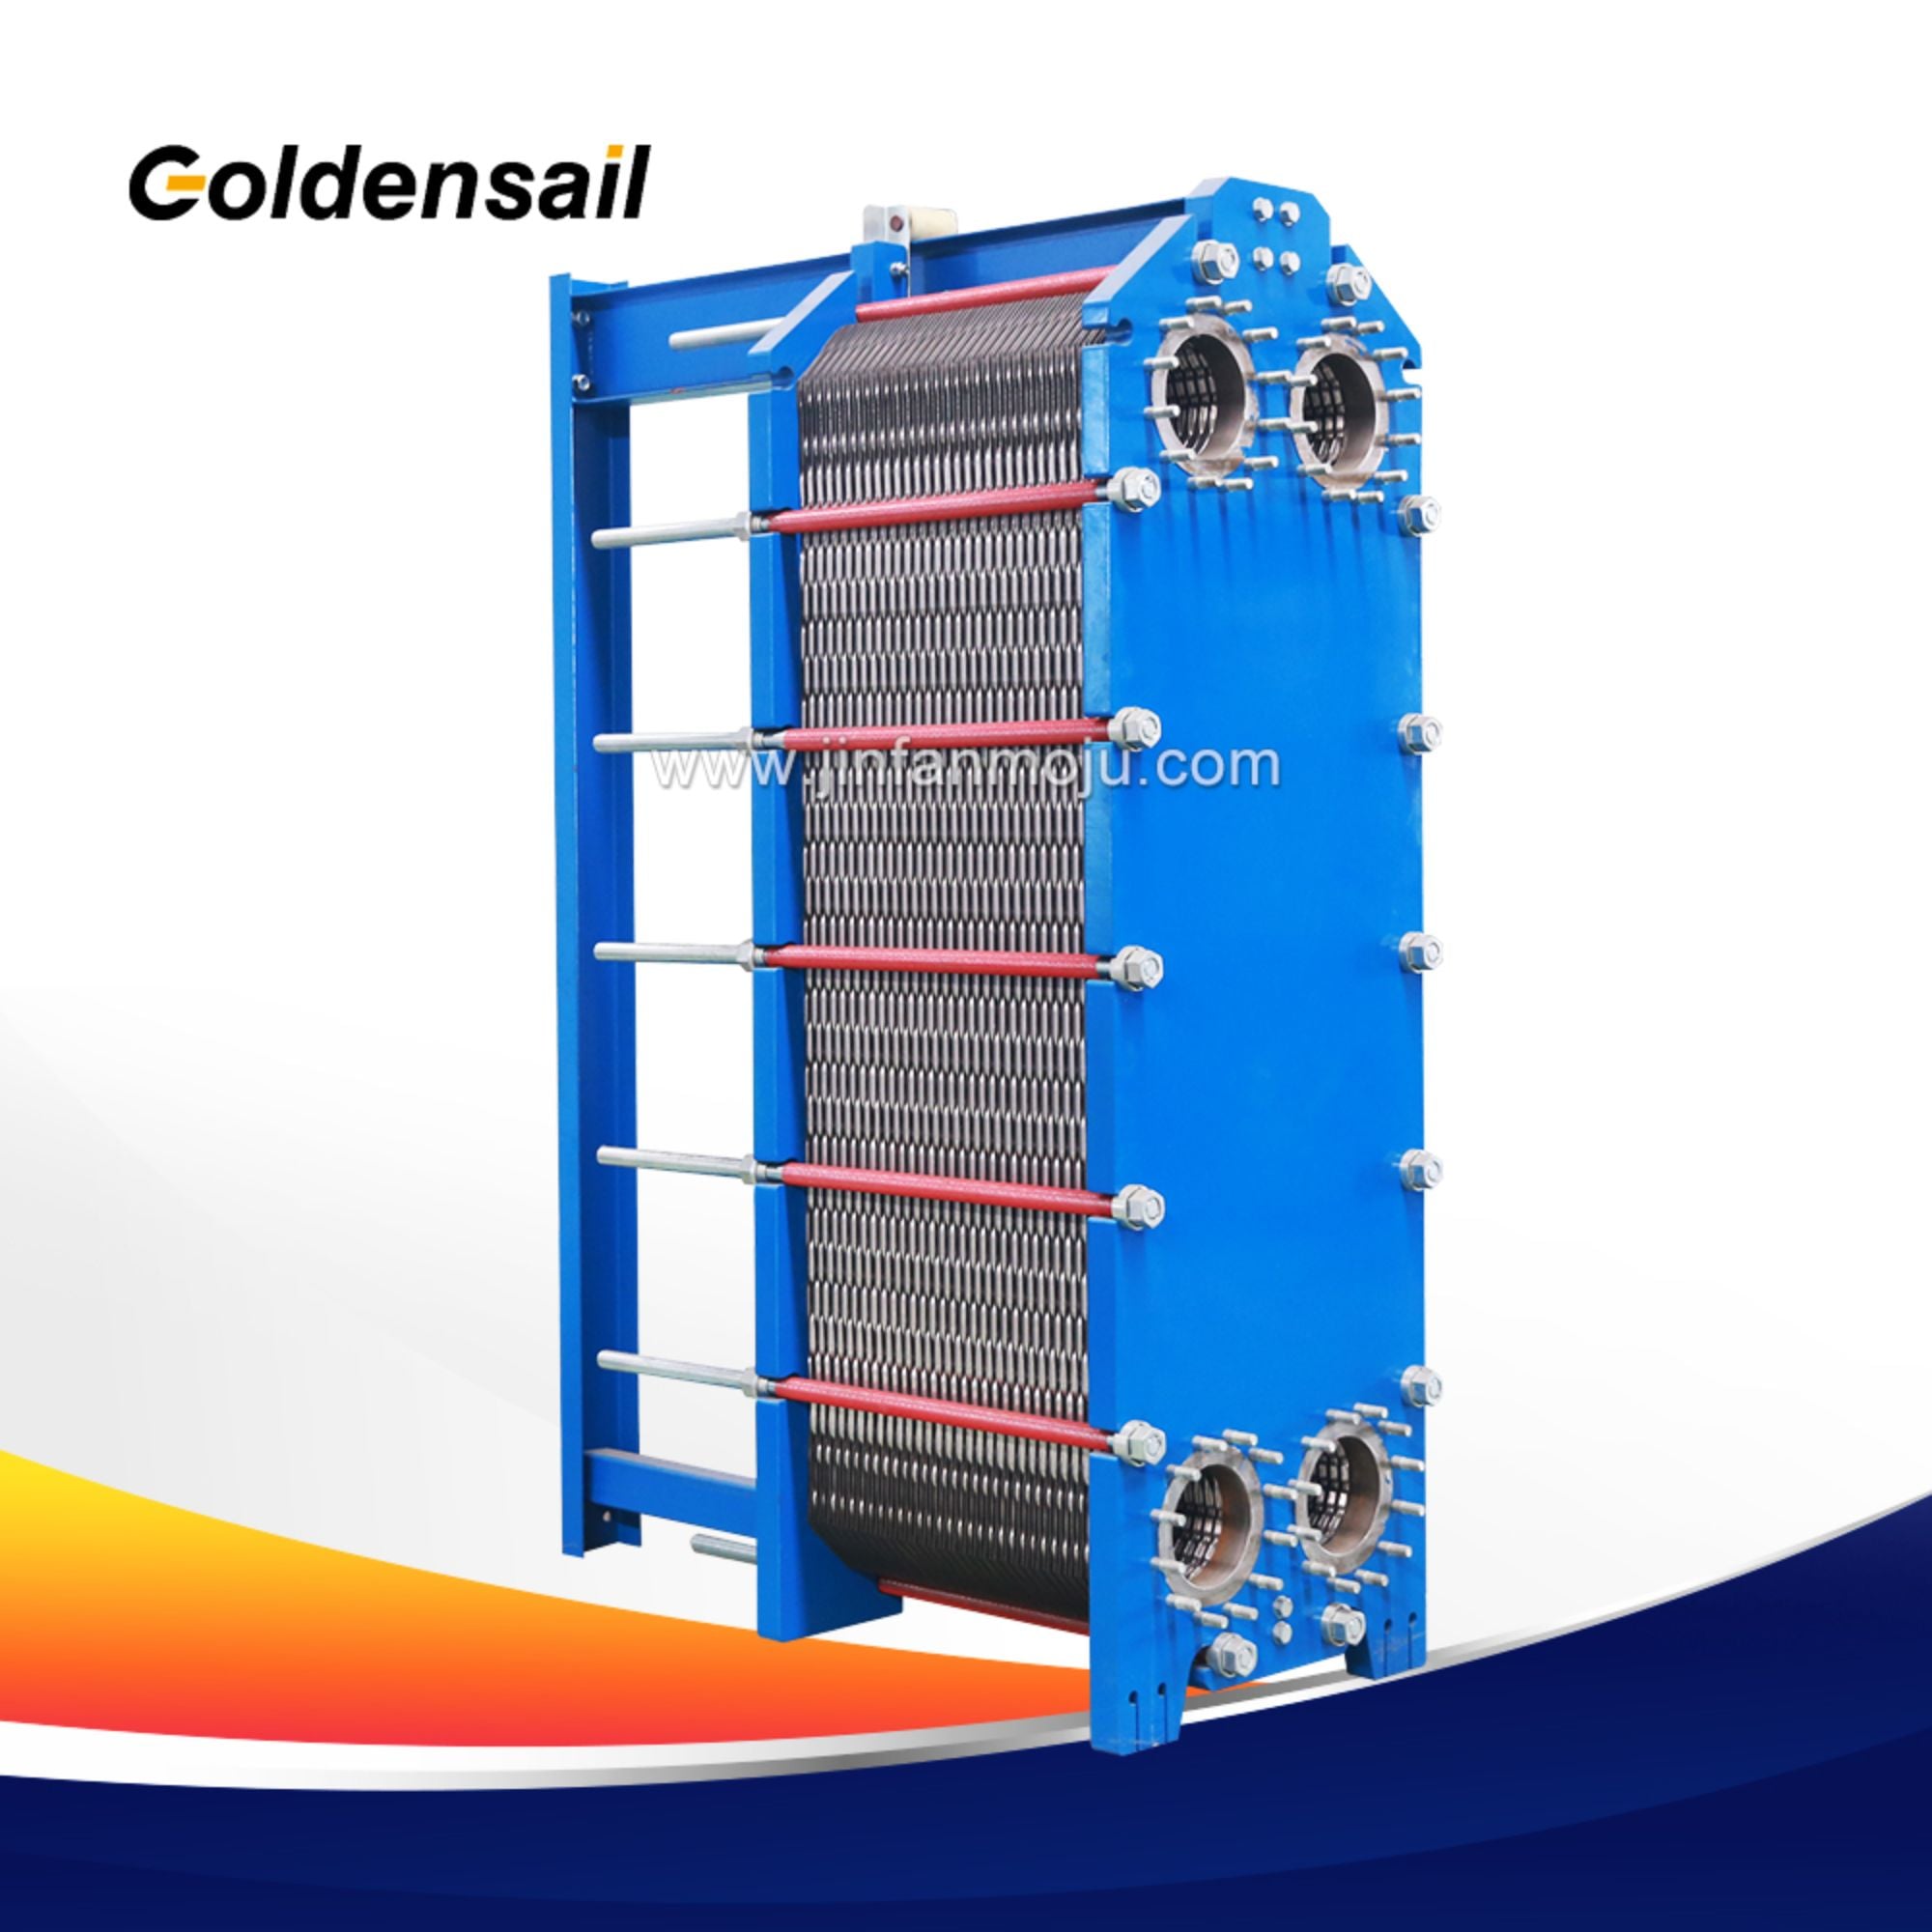
Пара пластин образует границу давления
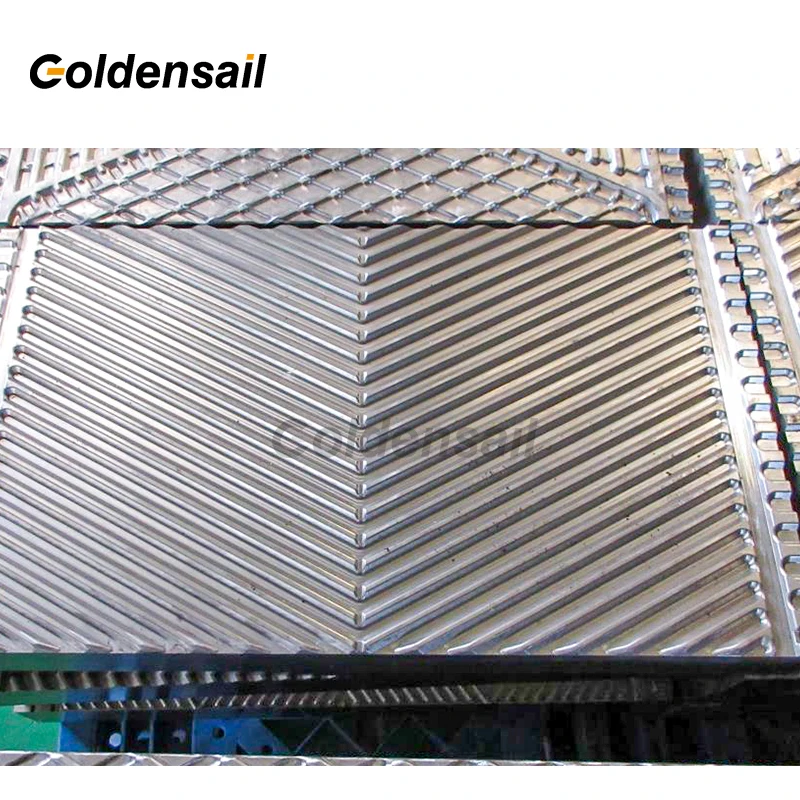
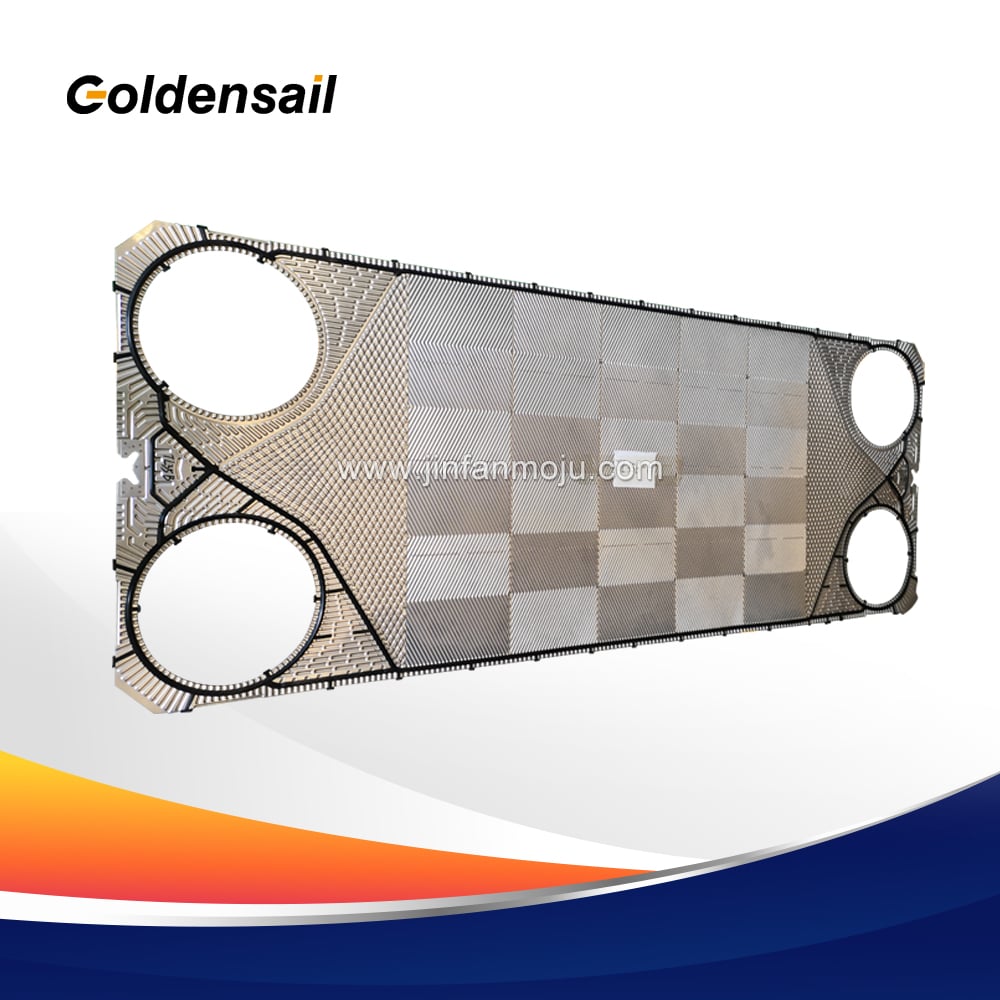
Две пластины прессуются как зеркальная пара и свариваются по периметру, герметизируя канал между ними. Лазерная сварка обеспечивает узкий шов с низким уровнем деформации и высокой скоростью; сварка методом TIG применяется там, где стык более доступен или сечение толще. Сварной шов выдерживает перепад давления, поэтому рама может служить просто зажимом, а не уплотнением.
Ребрение выполняет две функции одновременно
Рисунок в виде «рыбьей кости» или ромба разрушает пограничный слой, повышая коэффициент теплопередачи; при этом точки контакта обеспечивают опору одной пластины о другую, позволяя стенке толщиной 0,4–1,0 мм выдерживать перепад давления в несколько бар. Глубина и угол рисунка определяют как тепловые характеристики, так и гидравлическое сопротивление.
Присоединительные патрубки, рама и испытания
Входные и выходные соединения привариваются либо к блоку пластин, либо к оболочке, поэтому у патрубков также отсутствует прокладка — потенциальный путь утечки, который часто возникает в устройствах с прокладками после многолетних циклов термических нагрузок. Готовое устройство проходит испытания на давление и герметичность перед выпуском в эксплуатацию.
Ни одно из перечисленных ниже преимуществ не является маркетинговой абстракцией. Каждое из них вытекает из одного и того же физического изменения — сварного соединения вместо уплотнительной прокладки — и проявляется только при определённых эксплуатационных условиях. Мы сопоставили каждый пункт с конкретными технологическими задачами, где он действительно имеет значение, поскольку сварной аппарат, выбранный для неподходящей задачи, обойдётся дороже, не обеспечив при этом никакого дополнительного эффекта.
Прокладка создаёт уплотнение за счёт сжатия, однако все процессы, происходящие в ходе эксплуатации, ослабляют это сжатие. При повышении температуры эластомер релаксирует и приобретает постоянную деформацию; при давлении он ползёт в зазор, который должен закрывать; после достаточного числа циклов нагрева–охлаждения он затвердевает и теряет эластичность. Поэтому у прокладочных аппаратов указывается номинальный класс, представляющий собой компромисс: пакет пластин способен выдержать большее давление и температуру, но соединение на прокладке — нет.
Сварка устраняет этот компромисс. Соединение представляет собой расплавленный металл, поэтому его прочность близка к прочности пластины, а рама должна лишь зажимать блок, а не создавать нагрузку для обеспечения герметичности. На практике именно это позволяет применять пластинчатые блоки в условиях, ранее зарезервированных для кожухотрубных теплообменников: насыщенный пар при давлении свыше примерно 10 бар(изб.), высоконапорные узлы централизованного теплоснабжения при давлении 16–25 бар, термомасляные системы в диапазоне температур 250–300 °C и высоконапорная мойка CIP при температуре 80–90 °C. В сварной линейке JINFAN теплообменники рассчитываются примерно до 4,5 МПа и 350 °C; точные значения подтверждаются по каждому проекту с учётом сплава пластин, технологии сварки и давления при данной температуре.
Коммерческий эффект меньше инженерного, но проще заметен: паровой нагреватель в исполнении сварного блока компактен и не требует программы водоподготовки для контура горячей воды; кроме того, при высоконапорных задачах нет необходимости возвращаться к трубчатому теплообменнику, занимающему в три раза большую площадь.
Большинство утечек в пластинчатых теплообменниках в эксплуатации связаны с прокладками, и большинство таких утечек начинаются в одном и том же месте — в пазу, после термического цикла, вызвавшего относительное смещение пластин друг относительно друга. Сварной шов не имеет паза и не допускает относительного смещения. Он также не может набухать, твердеть, впитывать рабочую среду или разрушаться постепенно — он либо проходит испытание на герметичность в цеху, либо нет.
Это особенно важно при режимах работы с частыми пусками и остановками. Блок рекуперации тепла, температурный перепад которого составляет 30–50 К за каждую смену, чиллер, работающий с прерывистой технологической нагрузкой, или установка, подверженная скачкам давления при переключении насосов, сильно нагружают прокладку; при тех же условиях сваренный блок работает без каких-либо замечаний. То же самое относится к средам, утечка которых представляет собой не просто проблему технического обслуживания: аммиак, CO 2и воспламеняющиеся хладагенты, при которых утечка через прокладку становится подлежащей регистрации эмиссией, а также опасные химические вещества, при которых путь утечки ведёт непосредственно в атмосферу.
Ещё два момента стоит учитывать на стадии проектирования. Сварные блоки можно проверять на герметичность с помощью гелия, что позволяет выявлять утечки, скорость которых значительно ниже порога обнаружения при гидростатическом испытании. При использовании двойной стенки зазор между двумя листовыми стенками превращает микроскопическое отверстие в визуально заметный индикатор вместо события перекрёстного загрязнения — этот нюанс особенно важен при эксплуатации в пищевой, фармацевтической и холодильной отраслях.
Рифлёная поверхность в виде «елочки» поддерживает турбулентность потока даже при низкой скорости, повышая коэффициент теплопередачи примерно в десять раз по сравнению с гладкой трубой при одинаковой потребляемой мощности насоса. Стенка тонкая, гидравлический диаметр мал, и в результате устройство выполняет заданную задачу, занимая лишь долю объёма кожухотрубчатого теплообменника.
Для покупателя это проявляется в трёх аспектах. При установке на скиды и в контейнеры — в модулях распределения хладагента для центров обработки данных, морских модулях и комплектных чиллерах — часто ограничивающим фактором становится занимаемая площадь, а не тепловая нагрузка, и сварной пакет пластин зачастую является единственным вариантом пластинчатого теплообменника, соответствующим требуемому классу давления. Модернизация существующего машинного отделения позволяет увеличить мощность без проведения новых строительных работ. Кроме того, поскольку температурный напор может быть сведён к одному–двум кельвинам, низкопотенциальное отходящее тепло, которое трубчатый теплообменник оставил бы в стоке, вместо этого можно рекуперировать; в случае конденсата дымовых газов, рубашечной воды или выхлопа сушильного оборудования именно эта разница зачастую определяет экономическую целесообразность решения.
Стоит точно оценить компромисс: та же турбулентность, которая повышает коэффициент теплопередачи, одновременно увеличивает перепад давления, а компактный пакет имеет меньший запас по загрязнению по сравнению с объёмным трубчатым теплообменником. Компактность является преимуществом при чистой нагрузке и наличии достаточного напора насоса, но превращается в недостаток, если ни то ни другое не выполняется.
Поскольку в зоне контакта с рабочей средой отсутствуют эластомеры, выбор материала больше не ограничен стойкостью прокладки. Это значительно расширяет перечень совместимых жидкостей. Для морской воды и рассола применяется титан; для хлорсодержащих и высокосолёных технологических потоков — сплав 254 SMO или титан; для соляной кислоты и смесей кислот — сплавы Hastelloy C276 или C2000; для горячего щёлочного раствора — никель или высоконикелевые сплавы. Пресс-пластины JINFAN изготавливаются из сталей 304 и 316L, титана, титана с палладием (Ti-Pd), сплавов Hastelloy C276 и C2000, а также никеля; толщина пластин составляет от 0,4 до 1,0 мм, что позволяет подбирать сплав исходя из химического состава рабочей среды, а не из совместимости с прокладкой.
Сам шов становится частью решения по выбору материала. Зоны термического влияния в некоторых сплавах более чувствительны к хлоридам, чем основной лист, а выбор присадочного или автогенного способа сварки требует такой же тщательности, как и выбор марки листа. Именно поэтому теплообменник из коррозионностойкого листа с плохо подобранным швом не является коррозионностойким, а вопрос выбора материала следует решать, имея на руках результаты анализа воды, а не просто название марки.
Для опасных сред аргумент проще. Прокладка, подвергающаяся воздействию технологической среды, превращается в путь утечки в помещение установки; сварной контур удерживает жидкость внутри пакета до тех пор, пока не будет пробит сам лист. Если жидкость токсична, воспламеняема или дорога, это различие, как правило, определяет конструкцию ещё до начала теплового расчёта.
Прокладка является расходным материалом, и теплообменники с прокладками обслуживаются с учётом этого факта: на складе хранится комплект запасных прокладок, каждые несколько лет проводится плановый останов для их замены, а также выполняется процедура повторной затяжки болтов по строго определённому регламенту — в противном случае при пуске агрегата возникает утечка. Замена прокладок на крупном агрегате, оснащённом несколькими сотнями прокладок, сама по себе занимает несколько дней, требует установки лесов, ведения записей о величине крутящего момента и несёт реальный риск неправильной установки кольцевой прокладки при сборке.
Сварной блок исключает расходный материал и риск ошибки при повторной сборке за один шаг. Внимание при техническом обслуживании переносится с замены деталей на контроль состояния: показателями становятся перепад давления и температурный напор, а рост этих параметров инициирует цикл очистки вместо заказа новых деталей. Для предприятий, где теплообменник работает в непрерывном процессе, такой переход стоит дороже, чем стоимость прокладок — он превращает плановый останов в рутинную процедуру мониторинга.
Вторичное преимущество часто упускается из виду. Запасы прокладок, контроль срока годности, согласование номеров моделей в парке разнотипного оборудования и логистика доставки нужного кольца на объект — всё это регулярные накладные расходы. Их исключение из плана технического обслуживания упрощает весь актив, а не только теплообменник.
В рамках сварной группы исполнение может быть адаптировано весьма широко: однопроходная или многопроходная сварка, симметричные или асимметричные каналы, сварные швы с широким зазором для потоков, содержащих твёрдые частицы, конструкция в виде кассеты или блока, пластино-рамное или пластино-корпусное исполнение. Конденсаторы с подохлаждением, паровые нагреватели, испарительные ступени, охлаждение гликоля и щёлочи, рекуперация конденсата дымовых газов и каскадные холодильные циклы с хладагентом могут быть реализованы на одной и той же платформе.
Практическая ценность заключается в унификации парка оборудования. Предприятие, стандартизирующее сварные блоки для нескольких видов эксплуатации, работает с одним поставщиком, одним комплектом документации и одной концепцией запасных частей, а также может перемещать резервный блок между различными участками при изменении приоритетов. Если один вид эксплуатации требует большей мощности, чем может обеспечить один блок, применение параллельно подключённых блоков позволяет регулировать производительность в более широком диапазоне, чем это возможно при использовании одного крупногабаритного теплообменника.
Сварные пластинчатые теплообменники в типовых промышленных задачах
| Промышленность | Типовая сварная задача | Почему сварная конструкция оптимальна |
|---|---|---|
| Сталь и металлургия | Охлаждение воды доменной печи и прокатного стана, конденсат дымовых газов, охлаждение смазочного масла | Горячая обратная вода и загрязнённые контуры охлаждения превышают температурные пределы уплотнительных прокладок и вызывают образование отложений в пазах для прокладок |
| Электроэнергетика и централизованное теплоснабжение | Конденсаторы пара, подогрев питательной воды, распределительные подстанции сетей давлением 16–25 бар | Класс давления и непрерывный режим эксплуатации делают уплотнительную прокладку наиболее слабым звеном в цепи |
| Химическая и нефтехимическая | Нагрев или охлаждение кислот и щелочей, рекуперация растворителей, контуры рубашек реакторов | Агрессивная медийная атака на NBR и EPDM задолго до того, как они атакуют сплав пластины |
| Охлаждение | Аммиак и CO 2конденсаторы и испарители, каскадные промежуточные охладители | Удержание хладагента: сварной контур устраняет путь утечки через эластомер в атмосферу |
| Морской и шельфовый сектор | Охлаждение морской водой с титановыми пластинами, центральные охлаждающие модули | Объём и масса ограничены, а хлориды морской воды исключают применение как прокладок, так и стали марки 316L |
| Водород и электролиз | Охлаждение электролита для щелочных электролизёров: 25–30 % KOH при 80–90 °C | Горячий едкий раствор быстро деградирует прокладки; сварные пакеты с никелевыми или высоколегированными пластинами выдерживают эксплуатационную нагрузку |
Перечисленные выше эксплуатационные условия указывают на типичные области применения сварных конструкций, но не означают, что все установки в этих отраслях обязательно сварные. Окончательный выбор определяется уровнем хлоридов, склонностью к загрязнению и доступностью для очистки
Ниже перечислены конструктивные ограничения. Их невозможно устранить за счёт более качественного каталога, и любой поставщик, представляющий данную конструкцию как лишённую проблем, либо продаёт оборудование без должного анализа эксплуатационных требований, либо надеется, что завод не заметит недостатков до окончания гарантийного срока. За каждым ограничением следует описание того, как именно компания JINFAN решает эту проблему — в том числе случаи, когда правильным решением является рекомендация альтернативной конструкции.
Сварной пакет невозможно разобрать, поэтому единственным доступным методом очистки является химическая очистка на месте. Щёточная очистка, продувка под высоким давлением и ручная зачистка исключены, что создаёт серьёзные ограничения при эксплуатации в условиях, где отложения затвердевают, кристаллизуются или цементируются на поверхности. К таким условиям относятся накипь от жёсткой подпиточной воды, полимеризованные органические соединения и суспензии, осаждающиеся в зонах с низкой скоростью потока.
Последствием является не отказ теплообменника, а превращение интервала очистки в технологический параметр. Если отложения удаляются химическим циклом, установка работает нормально, а затраты — это расход химикатов и простои. Если отложения не удаляются, на предприятии остаётся установка, которую невозможно вернуть к расчётным эксплуатационным характеристикам, и никакая оптимизация CIP не решит эту проблему. Это решение принимается на стадии разработки технического задания, а не на стадии эксплуатации.
Геометрия канала выбирается исходя из режима загрязнения, а не из соображений минимальной стоимости пластины: сварной узор с широким зазором применяется при наличии твёрдых частиц или волокон; зоны распределения имеют такие размеры, чтобы входное отверстие не забивалось раньше, чем канал; соединения для очистки на месте (CIP) расположены так, чтобы набор полностью опорожнялся. Если отложение носит по-настоящему механический характер — например, накипь, которую необходимо соскребать, или эксплуатационный режим, при котором загрязнение происходит быстрее, чем химическая очистка может его устранить, — JINFAN рекомендует использовать уплотнённый или частично сварной блок. Продажа сварного блока для применения, требующего механической очистки, практически гарантирует предъявление претензии по гарантии.
Сварной блок обходится дороже уплотнённого блока на квадратный метр поверхности. Сварка, аттестация технологического процесса, контроль геометрических параметров и испытания на герметичность — всё это дополнительные операции, не требуемые при сборке с уплотнительными прокладками; кроме того, сварной блок невозможно восстановить и повторно использовать, если условия эксплуатации изменятся. При прямом сравнении цен за единицу уплотнённый вариант всегда выигрывает — именно поэтому во многих проектах по умолчанию выбирают его, даже не анализируя остальные статьи расходов.
Сравнение становится объективным только тогда, когда учитываются затраты за весь срок службы: стоимость комплектов прокладок, трудозатраты на их замену в период остановки оборудования, потери производства во время этой остановки, затраты на хранение запасных прокладок и риск утечки между заменами. На горячих, циклических или агрессивных режимах эксплуатации эти статьи расходов обычно превышают разницу в первоначальной стоимости уже в течение одного–двух циклов замены прокладок; однако при чистых режимах эксплуатации с низкой температурой этого может никогда не произойти.
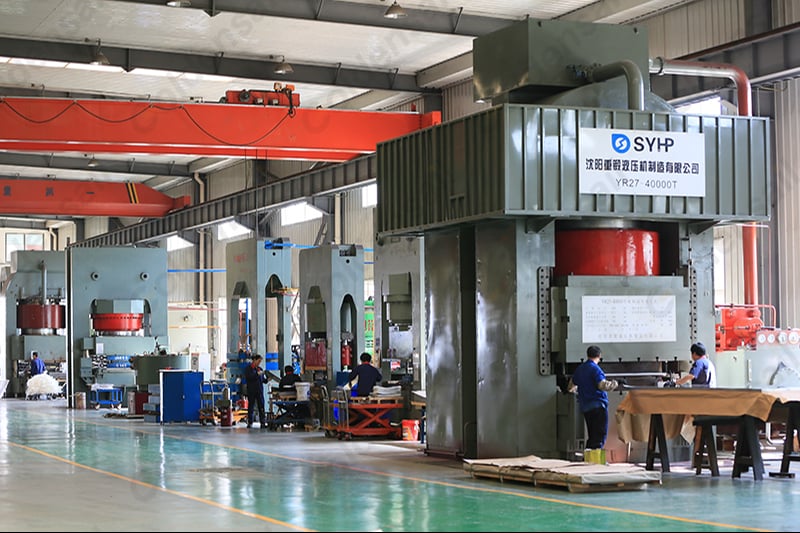
Пластина не закупается у третьей стороны и не перепродается с наценкой. Компания JINFAN владеет собственным литейным цехом, в котором имеется более 400 оригинальных пресс-форм для пластин и прессы грузоподъёмностью до 40 000 тонн; таким образом, себестоимость штампованных пластин контролируется непосредственно на этапе производства, а рисунок пластины подбирается под конкретную задачу, а не по каталогу. Что касается сплава, то его технические характеристики сверяются с результатами реального химического анализа воды или готового продукта: титан в чистой охлаждающей воде повышает цену, но не увеличивает срок службы — и мы прямо об этом заявляем. В случаях, когда параметры близки друг к другу, в коммерческом предложении приводятся сравнительные данные по прокладкам и простою оборудования, чтобы окончательное решение принималось исходя из совокупной стоимости владения, а не только из закупочной цены.
Механическая разборка делает пластинчатый теплообменник с прокладками адаптируемым: пластины можно добавлять при устранении «узких мест» в технологическом процессе, удалять при снижении нагрузки и осматривать по одной при падении эффективности. Ни одно из этих действий невозможно выполнить с аппаратом со сварным пакетом. Площадь поверхности и схема ходов фиксируются на этапе производства, и повышение расхода на 20 % через два года означает необходимость приобретения нового аппарата вместо удлинения пакета.
То же ограничение касается и осмотра. На теплообменнике с прокладками инженер может непосредственно осмотреть поверхность пластин и увидеть характер коррозии; на сварном аппарате оценка проводится косвенно — по перепаду давления, температурному напору и, при наличии, с помощью эндоскопа в патрубке.
Поскольку блок не подлежит регулировке после изготовления, тепловая конструкция проверяется на соответствие всему рабочему диапазону, а не только проектной точке: перед выдачей коммерческого предложения анализируются коэффициент снижения мощности, запас на загрязнение, расход среды при мойке CIP и любое обоснованное будущее увеличение нагрузки; площадь поверхности задаётся с запасом там, где это оправдано расчётной нагрузкой. Если вероятно расширение, JINFAN прямо указывает на это и предлагает исполнение с частичной сваркой или уплотнительными прокладками либо компоновку из двух блоков, которую можно будет расширить в дальнейшем. Сварной блок — оптимальное решение для стабильной нагрузки; для изменяющейся нагрузки он является дорогостоящим решением.
Перфорированная пластина или разрушенный шов в сварном блоке не подлежат ремонту на месте. Повреждённая кассета должна быть вырезана и заново приварена по квалифицированной процедуре с контролируемым тепловложением, после чего блок подвергается испытаниям на давление и герметичность перед вводом в эксплуатацию. Такая работа выполняется в мастерской, то есть теплообменник транспортируется, а производство простаивает — как правило, недели, а не дни, в зависимости от конфигурации пластин и порта отправки.
Сравните это с фланцевым устройством, где протекающий участок зачастую можно переуплотнить прокладкой в течение одной смены при установленном на месте теплообменнике. Разница заключается не в частоте ремонта, а в его последствиях; именно поэтому для критически важных задач требуется резервное устройство или обводной контур до возникновения отказа, а не после него.
Там, где этого позволяет конструкция, ремонт выполняется на уровне кассеты, а не путём полной сборки блока, поэтому заменяется только повреждённый участок, а остальная часть блока сохраняет свою историю. Сварочный ремонт осуществляется строго по регламенту с последующим повторным тестированием перед выпуском; рисунок пластины хранится в собственной библиотеке форм JINFAN, что сокращает срок поставки заменяемой кассеты по сравнению с ситуацией, когда требуется изготовление новой формы. Для критически важных задач рекомендация даётся уже на этапе заказа: наличие одной запасной кассеты на складе обходится значительно дешевле, чем остановка производства, и именно на этом этапе завод может принять такое решение с минимальными затратами.
Качество сварки в значительной степени остаётся невидимым после сборки. Соединение с неполным проплавлением или подрезом может успешно пройти гидростатическое испытание на заводе, но разрушиться уже после нескольких сотен термических циклов, причём отказ будет приписан эксплуатационной нагрузке, а не дефекту сварного шва. Допуск по зазору между пластинами составляет вторую часть проблемы: если глубина штамповки варьируется по площади пластины, канал получается неравномерным, и как тепловые характеристики, так и рабочее давление отклоняются от проектных значений — компенсировать эти отклонения сваркой невозможно.
Это ограничение чаще всего недооценивают покупатели. Сварной теплообменник концентрирует значительный технологический риск в одном производственном этапе, который невозможно контролировать визуально, поэтому выбор по цене напрямую переносит этот риск в эксплуатационную среду.
Контроль рисунка и зазора осуществляется непосредственно в месте их формирования. На заводе JINFAN по производству пресс-форм накоплен почти 30-летний опыт разработки плиточных пресс-форм; на его балансе более 400 оригинальных пресс-форм OEM, площадь плит — от 0,03 до 3 м², диаметр патрубков — от φ28 до φ650 мм; на заводе Botai эксплуатируется 14 прессов, включая агрегаты грузоподъёмностью 40 000, 15 000, 10 000 и 6 000 тонн, ежедневно выпускается около 10 000 плит и 100 собранных теплообменников. Такой объём производства имеет решающее значение для сварного изделия: воспроизводимость обеспечивается оснасткой и настройками пресса, а не финальным контролем. Перед упаковкой каждого собранного изделия выполняется процедура сдачи, включающая испытание на давление и проверку на герметичность.
ПОЛУЧИТЬ ПРОВЕРКУ ВЫБОРА
Направьте нам параметры рабочих условий — и мы сообщим, какой тип теплообменника предпочтительнее: сварной, полусварной или уплотнённый прокладками, в том числе в случаях, когда сварной вариант не подходит.
 EN
 AR
 FR
 DE
 PT
 RU