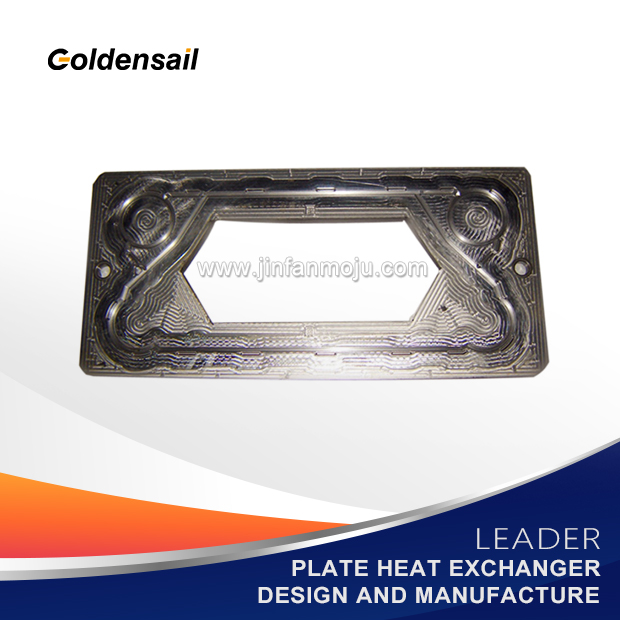
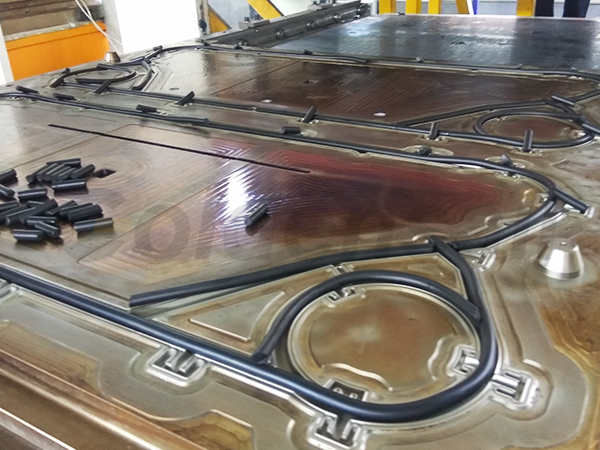
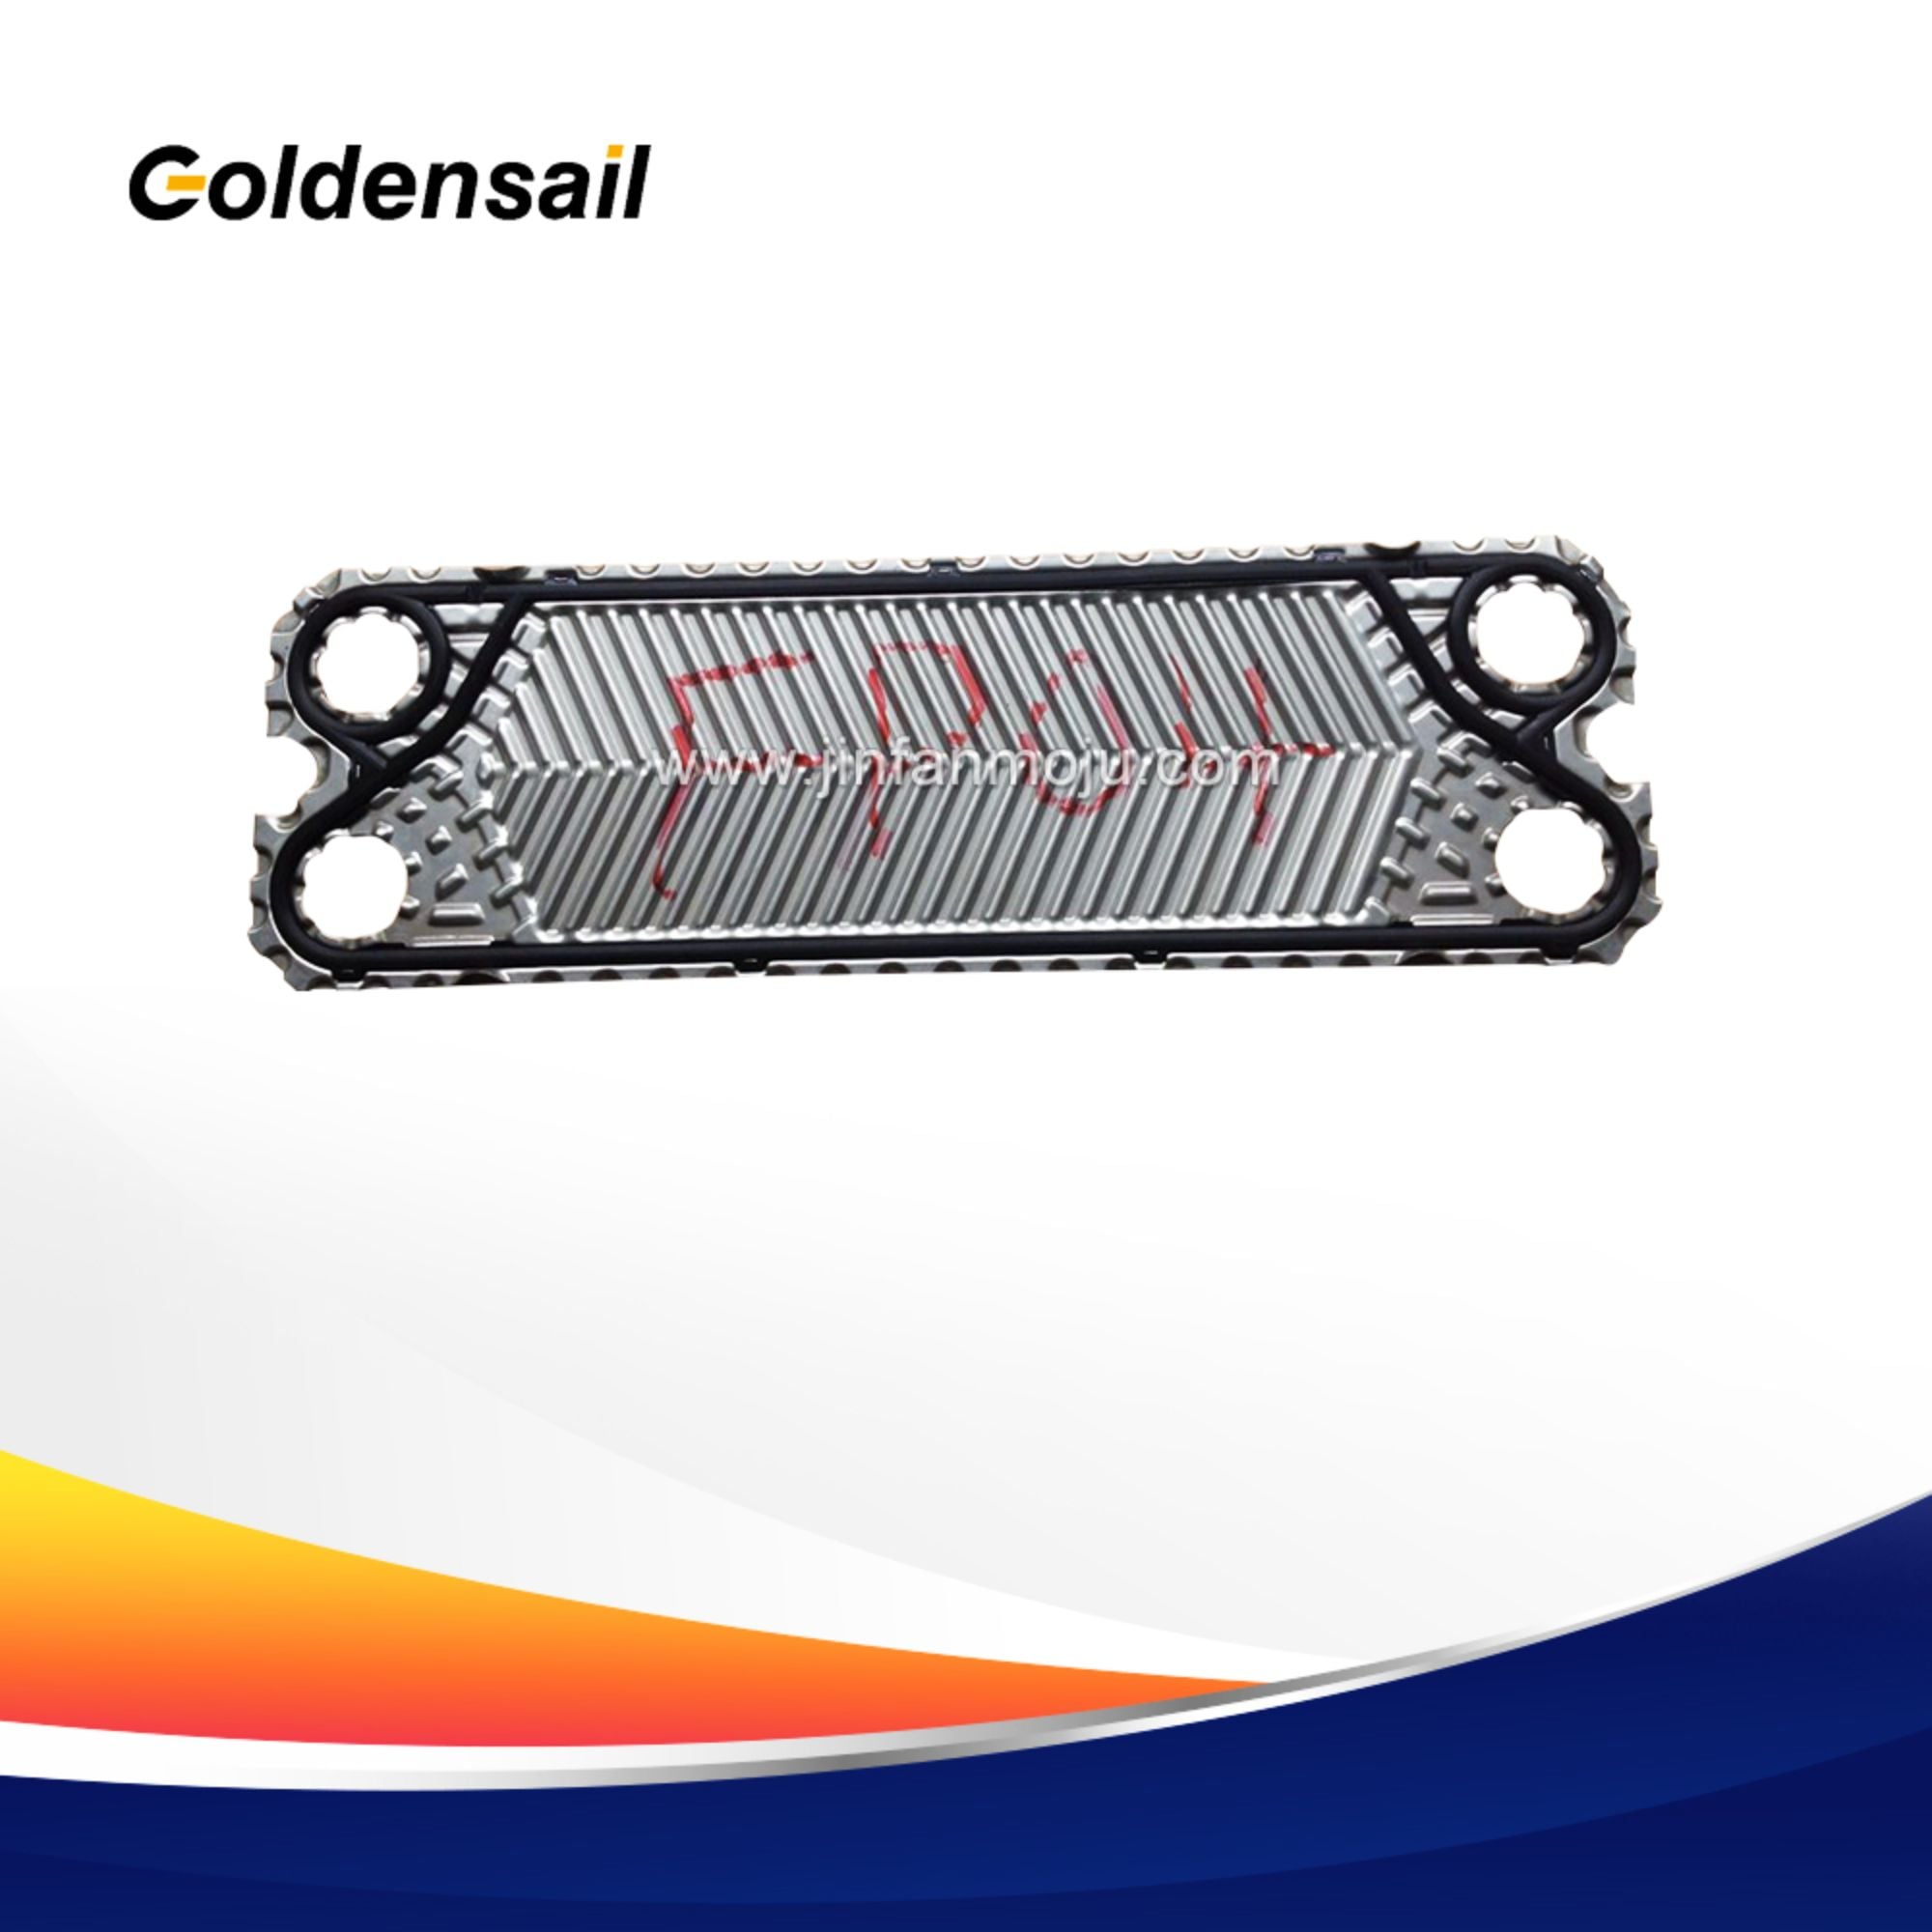
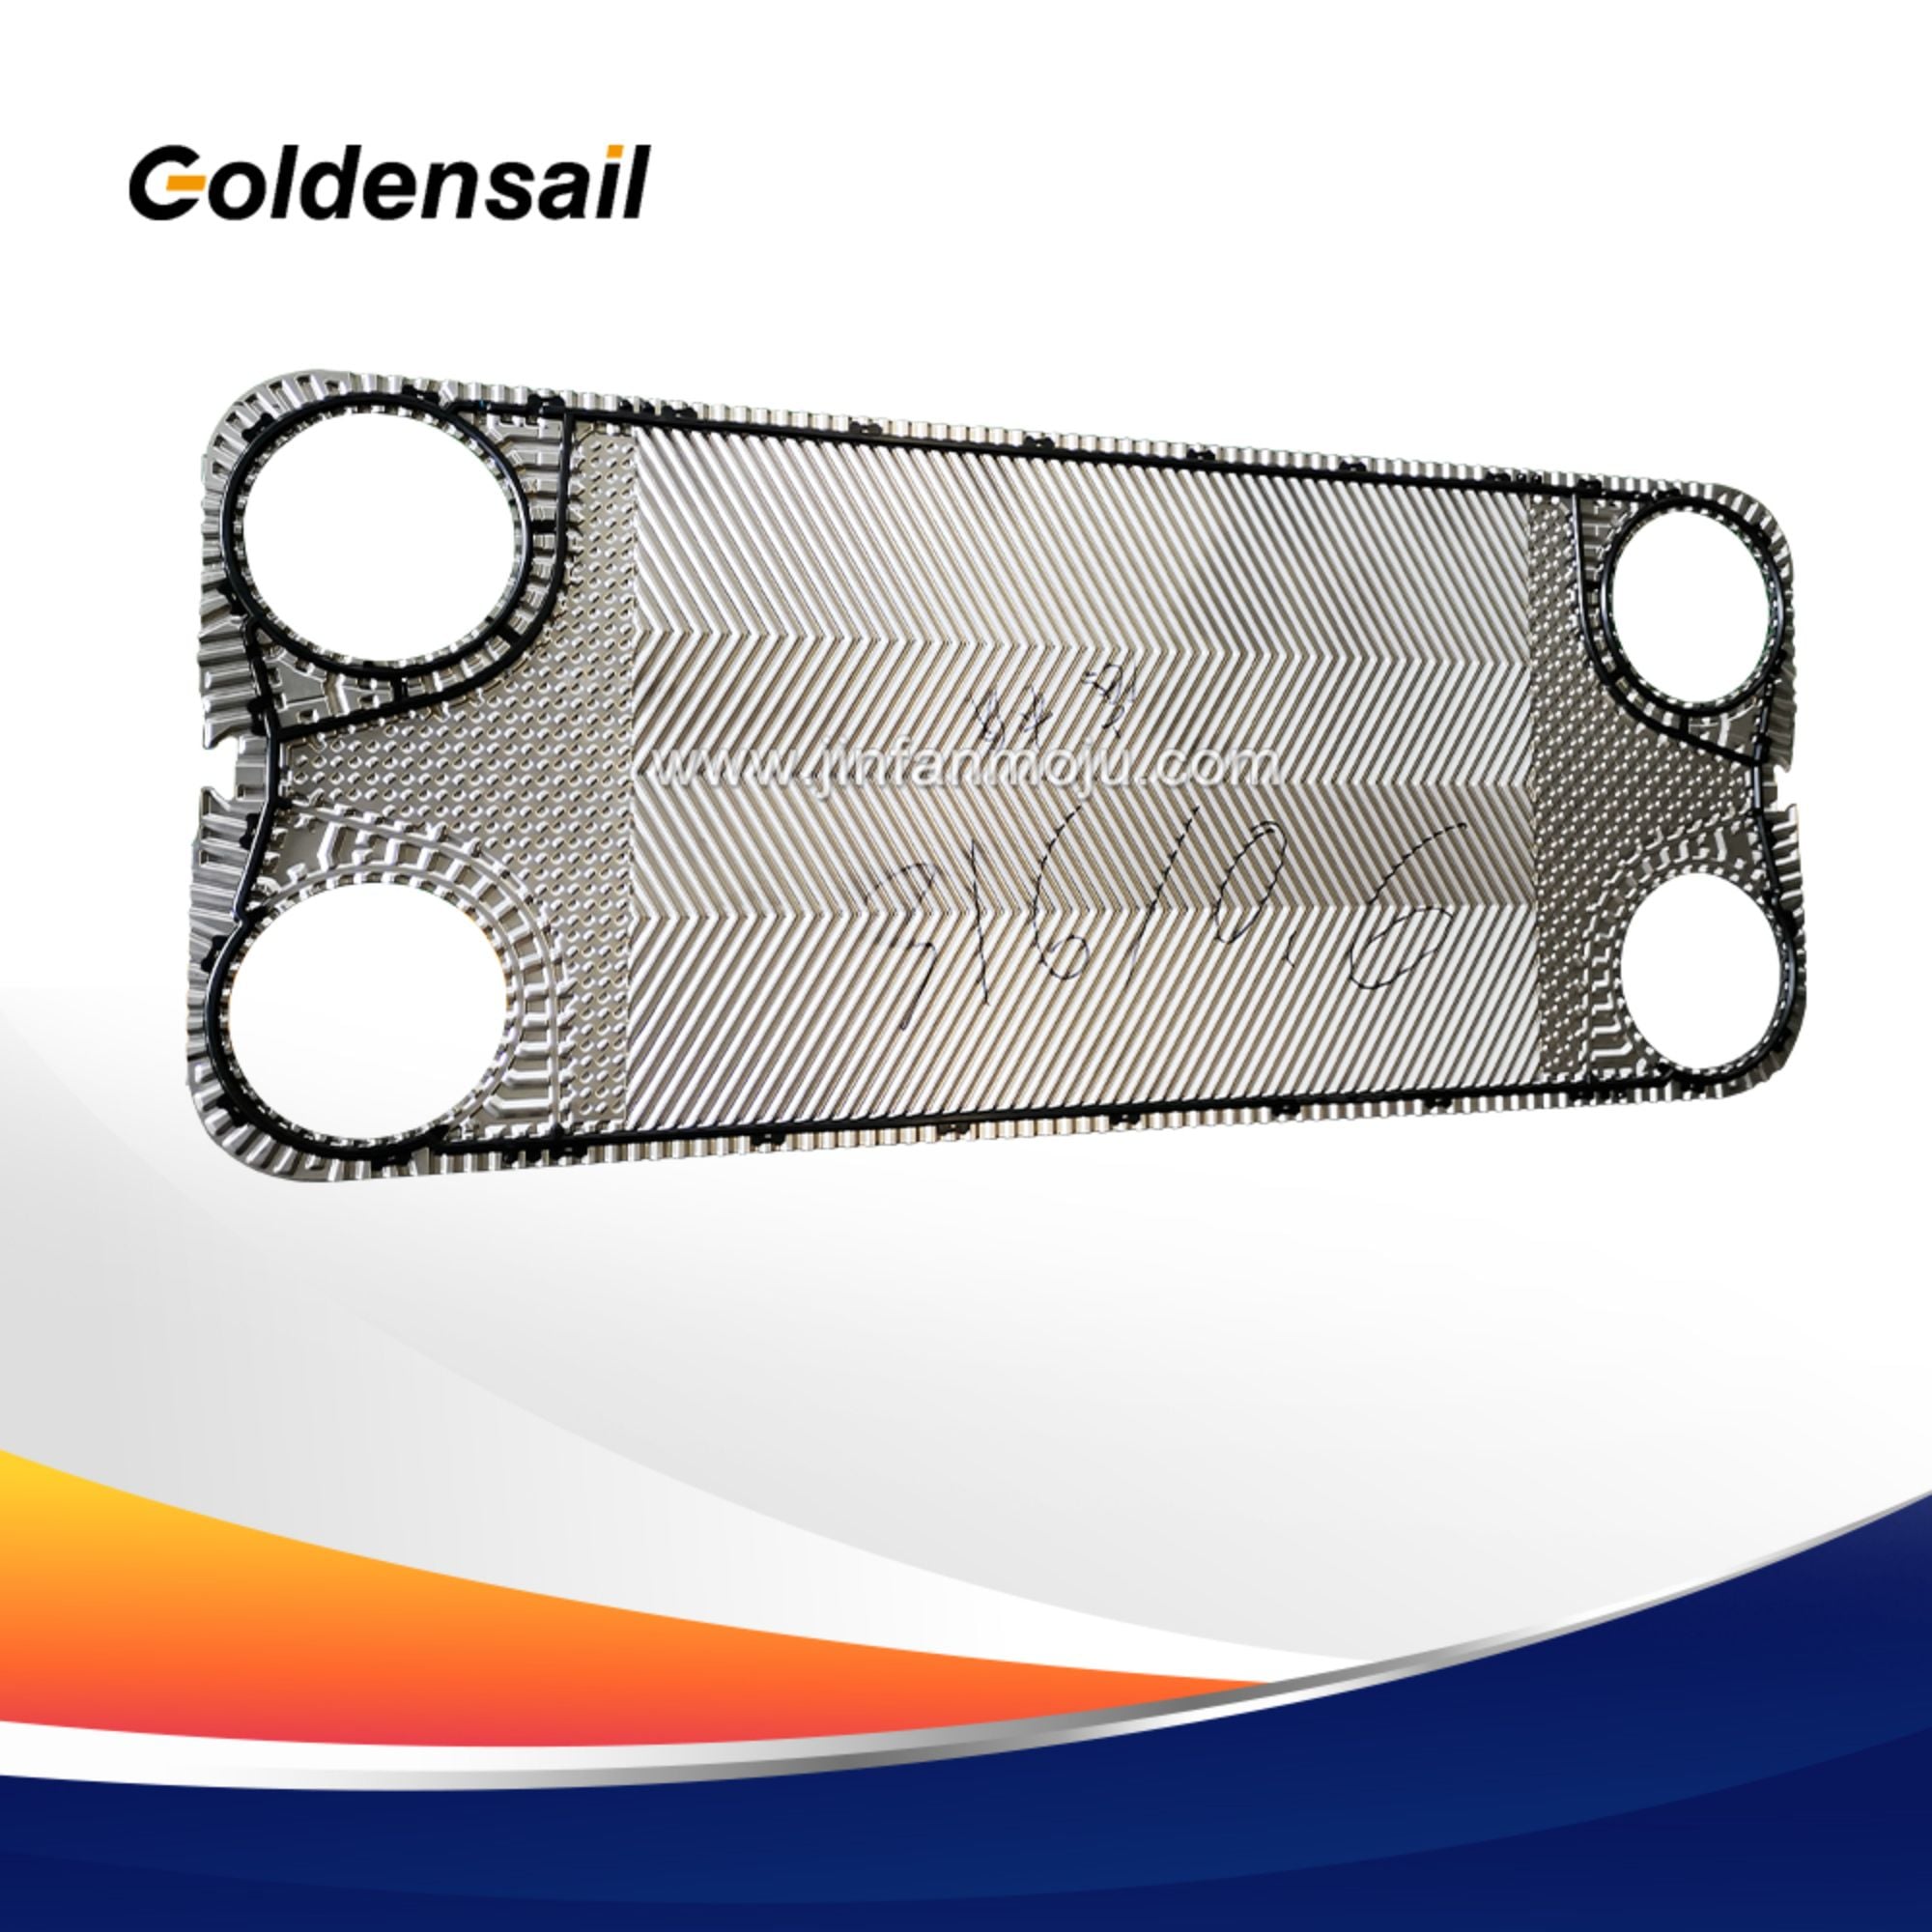
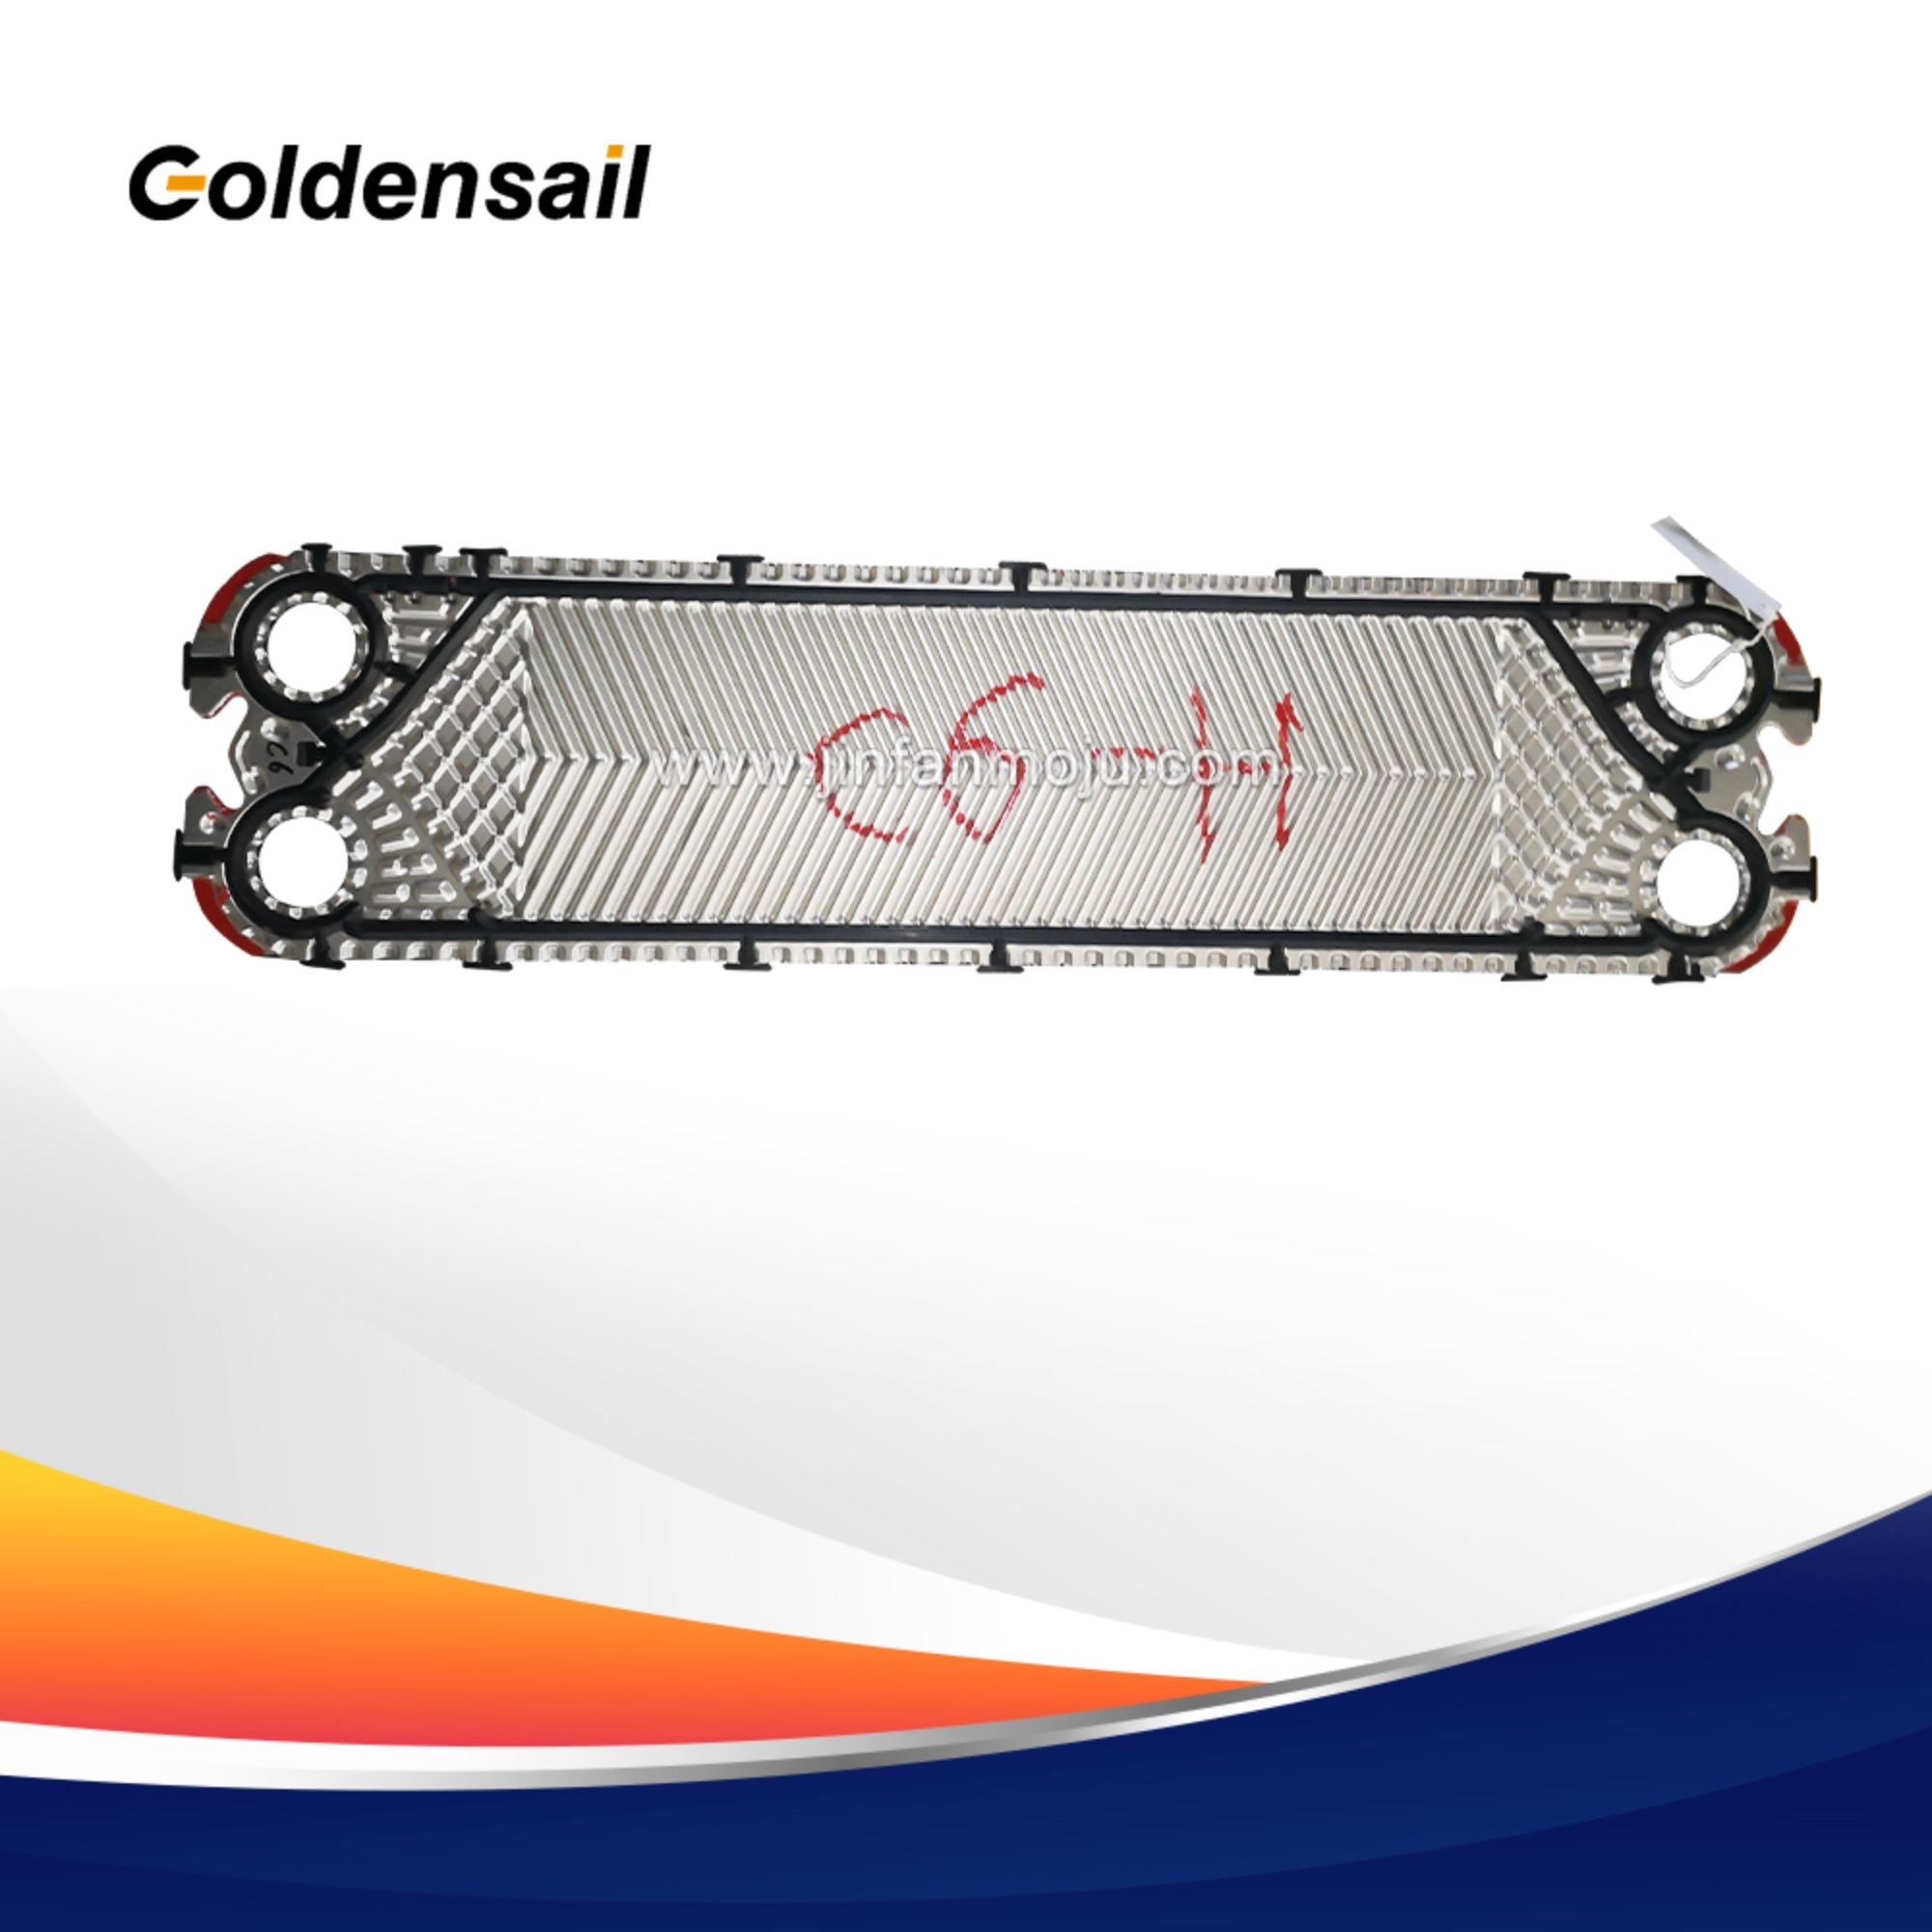
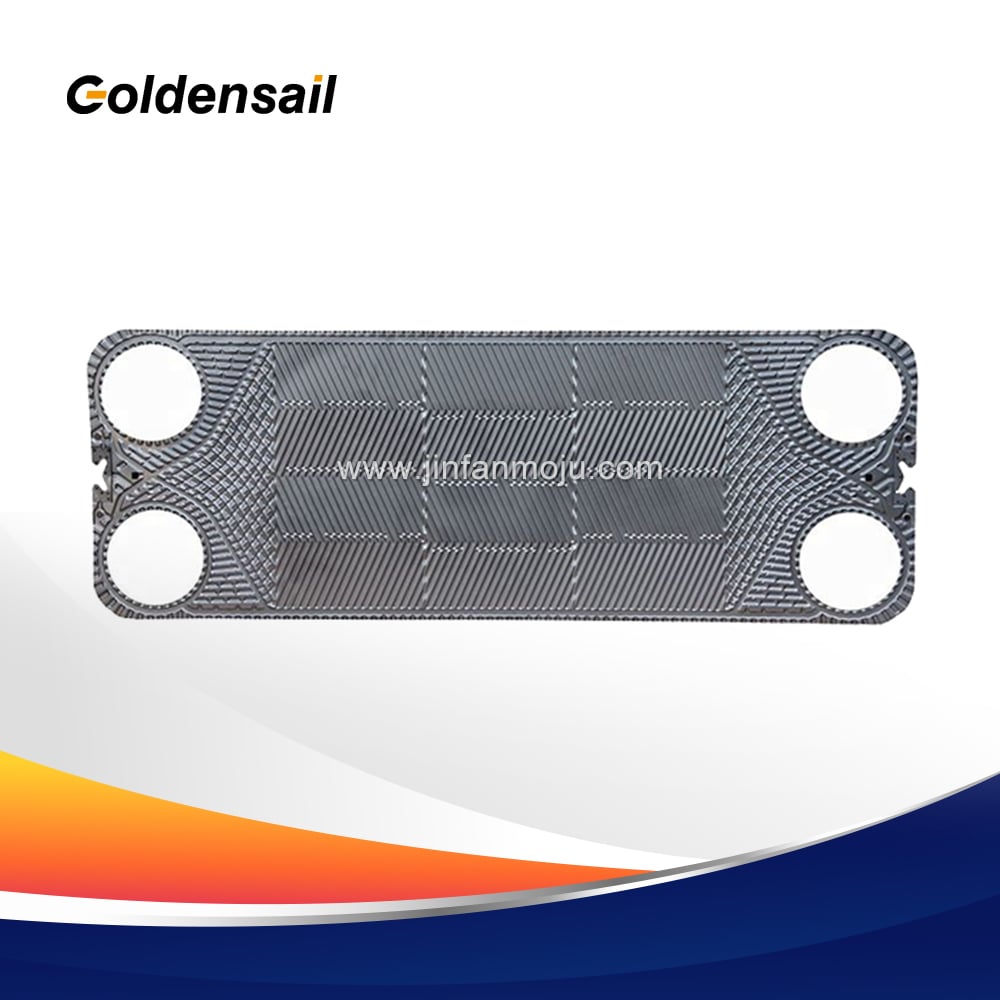
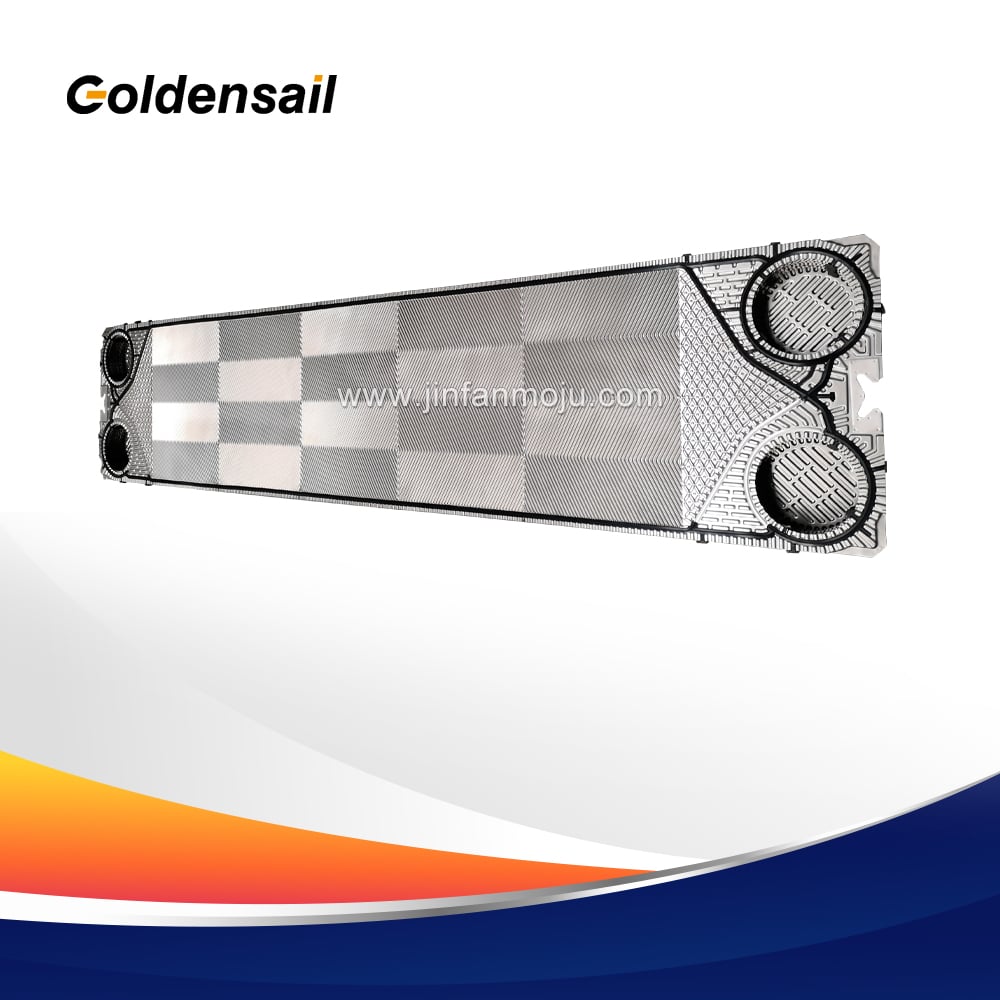
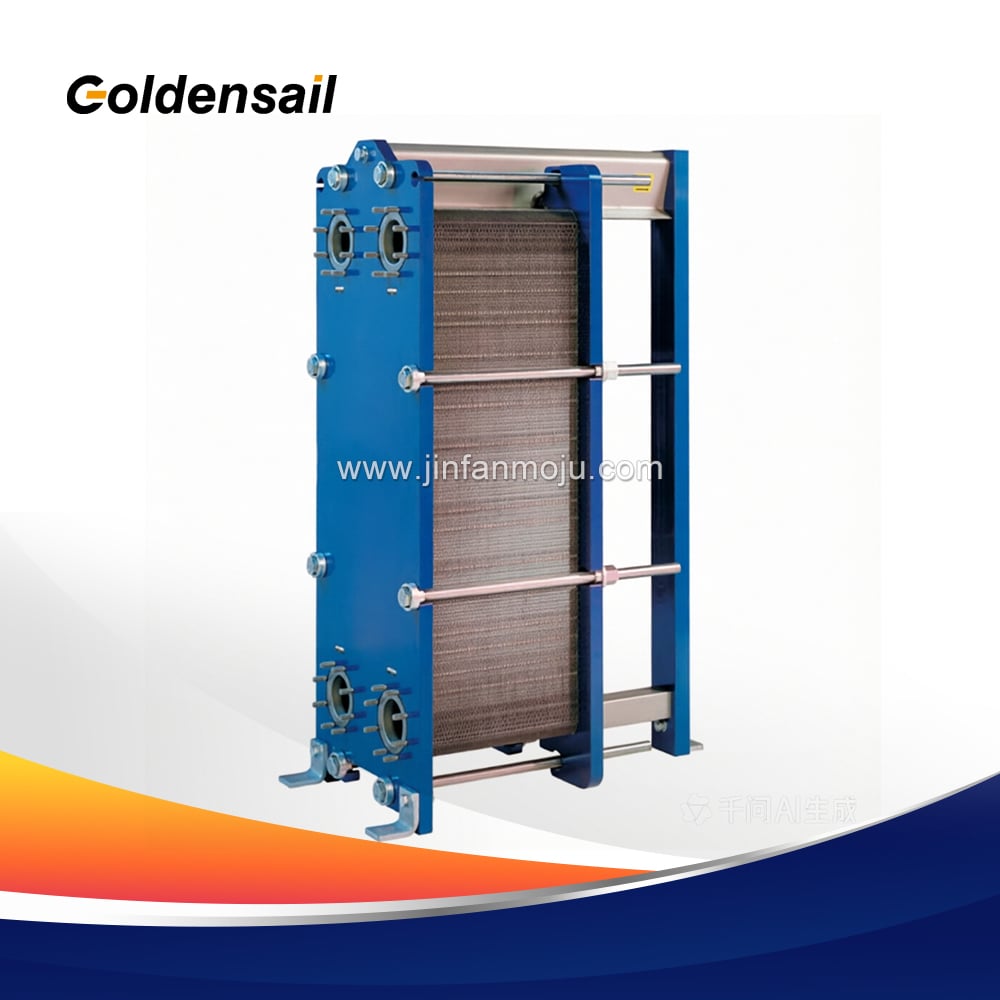
Пресс-формы для уплотнительных прокладок пластинчатых теплообменников — это специализированные инструменты для литья, используемые для производства резиновых уплотнительных прокладок для пластинчатых теплообменников. Они относятся к категории высокоточных пресс-форм для литья под давлением или прессования резины. Основным компонентом пластинчатого теплообменника является пластина ПТО, а уплотнительная прокладка ПТО устанавливается в канавки по периметру пластины и выполняет двойную функцию: герметизирует рабочую среду и направляет её поток. Поэтому точность и качество пресс-формы для прокладки напрямую определяют, будет ли теплообменник протекать.
Основные технические трудности при изготовлении пресс-форм для уплотнительных прокладок включают обеспечение размерной точности, расчёт коэффициента усадки прокладки, сложность системы вентиляции и проектирование каналов подачи материала с целью предотвращения образования сварных швов.
Исключительно высокая размерная точность: Толщина поперечного сечения уплотнительной прокладки должна поддерживаться в пределах ±0,05 мм. Неравномерная толщина приведёт к неодинаковому давлению уплотнения при зажиме плит, а даже незначительные отклонения могут вызвать утечку.
Расчёт коэффициента усадки резины: Резина усаживается после вулканизации, причём коэффициент усадки значительно различается в зависимости от марки резины (EPDM, NBR, HNBR). Коэффициент усадки может составлять от 1,5 % до 3 %.
Сложная система вентиляции: Если внутри резиновой прокладки остаётся воздух, это приведёт к образованию пузырей или недостаточному заполнению материала после вулканизации. Пресс-форма должна быть оснащена чрезвычайно тонкими каналами вентиляции для удаления газа под высоким давлением, при этом избыточный материал и облой автоматически герметизируют вентиляционные каналы.
Сложная конструкция литниковой системы: Для длинных резиновых прокладок полосообразной формы обеспечение одновременного поступления резиновой смеси в дальнюю часть полости формы для предотвращения сварных швов является ключевым аспектом проектирования литниковой системы.
1. Типы пресс-форм для уплотнительных прокладок пластинчатых теплообменников
1.1. Классификация по способу крепления прокладки
Пресс-формы с клеевым креплением: Поперечное сечение прокладки обычно имеет прямоугольную или трапециевидную форму. После установки в паз пластины прокладка надежно фиксируется специальным клеем. Такие пресс-формы относительно просты, однако обладают более низкой производительностью и затрудняют замену прокладки в дальнейшем.
Пресс-формы с защелкивающимся креплением: В настоящее время это наиболее распространённый тип. Конструкция пресс-формы предусматривает наличие на обратной стороне прокладки выступов типа «грибок», клиновидных или «ласточкиного хвоста», обеспечивающих её фиксацию в пазу пластины за счёт упругой деформации без применения клея. Такие пресс-формы имеют сложную конструкцию, однако обеспечивают исключительное удобство при последующем техническом обслуживании.
Пресс-формы с защелкивающимся/кнопочным креплением: Специально разработанный для работы в условиях высокого давления, уплотнитель оснащён фиксирующими кнопками в четырёх углах. Форма должна включать боковые сдвижные элементы и вспомогательные конструкции.
1.2. Классификация по способу вулканизационного формования
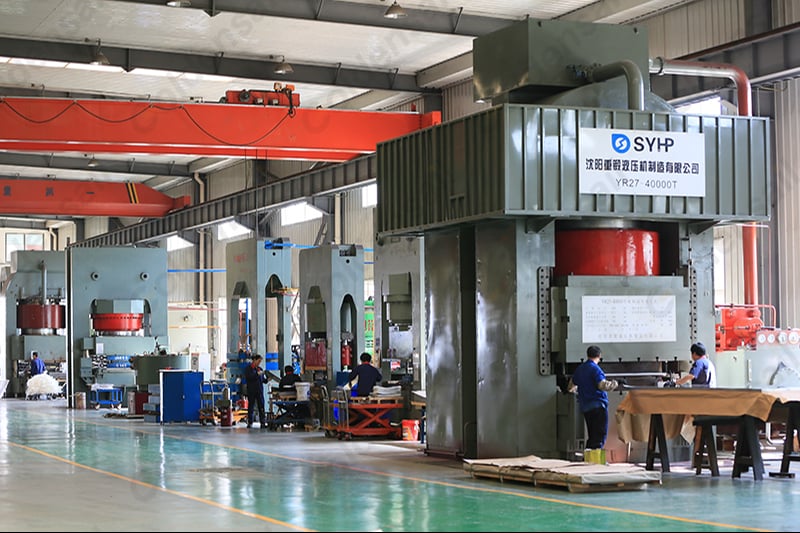
Формы для литья под давлением (основной сегмент премиум-класса): Используются совместно с машинами для литья резиновых изделий под давлением. После пластификации резиновой смеси шнеком она вводится с высокой скоростью в замкнутую полость формы через литниковое отверстие. Такие формы обеспечивают точный контроль температуры, быструю вулканизацию и исключительно высокую размерную стабильность изделий, что делает их пригодными для массового производства.
Форма для литья под давлением / переносная форма: Резиновая смесь помещается в верхнюю полость формы и выдавливается плунжером в нижнюю полость под давлением. Подходит для средних партий или крупных толстых резиновых прокладок.
Плоская форма (форма для прессования): Резиновая смесь непосредственно помещается в полость формы, после чего форма закрывается и происходит вулканизация при нагреве. Конструкция формы является самой простой, однако при этом образуется значительное количество облоя, а производительность низкая; в настоящее время такой метод в основном используется для изготовления образцов.
2. Материал формы и срок её службы
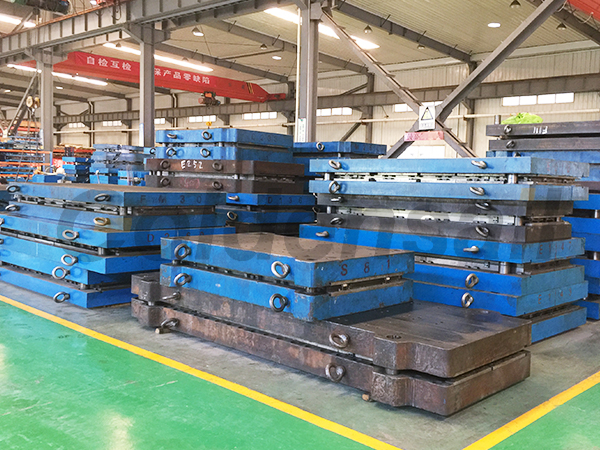
Поскольку процесс вулканизации требует длительного воздействия высоких температур (180–220 °С) и высокоагрессивных вулканизирующих агентов, сталь для изготовления форм должна обладать жаропрочностью (например, импортные марки S136, DH31-S или модифицированный отечественный сплав 4Cr13) и подвергаться вакуумной закалке. Высококачественная форма обычно обеспечивает более 500 000–1 000 000 циклов закрытия-открытия.
Если вас беспокоят следующие проблемы:
√ Продолжительные циклы пробного формования; несмотря на многократные доработки формы, толщина облоя у прокладок остаётся избыточной, а геометрические размеры нестабильны.
√ Частая смена типов клея; существующие формы несовместимы с высококачественными материалами HNBR или коррозионностойкими материалами FKM, имеющими иные коэффициенты усадки.
√ Неполные чертежи пазов для пластин, отсутствие возможностей обратного проектирования для воссоздания точных уплотнительных участков.
💡 Мы предлагаем комплексное решение «под ключ» для изготовления пресс-форм для прокладок пластинчатых теплообменников:
Мы можем создать модель на основе ваших существующих прокладок или пластин. Один штамп — один специалист по послепродажному обслуживанию. От первоначального пробного формования до завершения срока службы штампа в миллион циклов мы обеспечиваем непрерывную оптимизацию проточных каналов и поддержку при анализе разрушения стали.
 EN
 AR
 FR
 DE
 PT
 RU