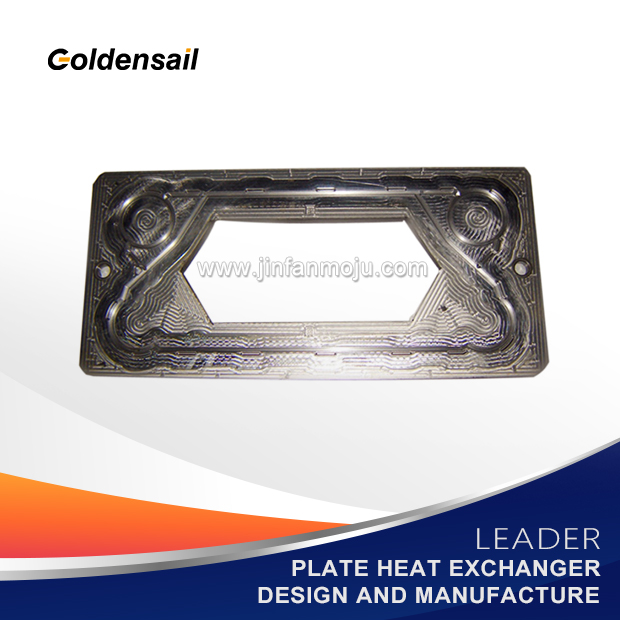
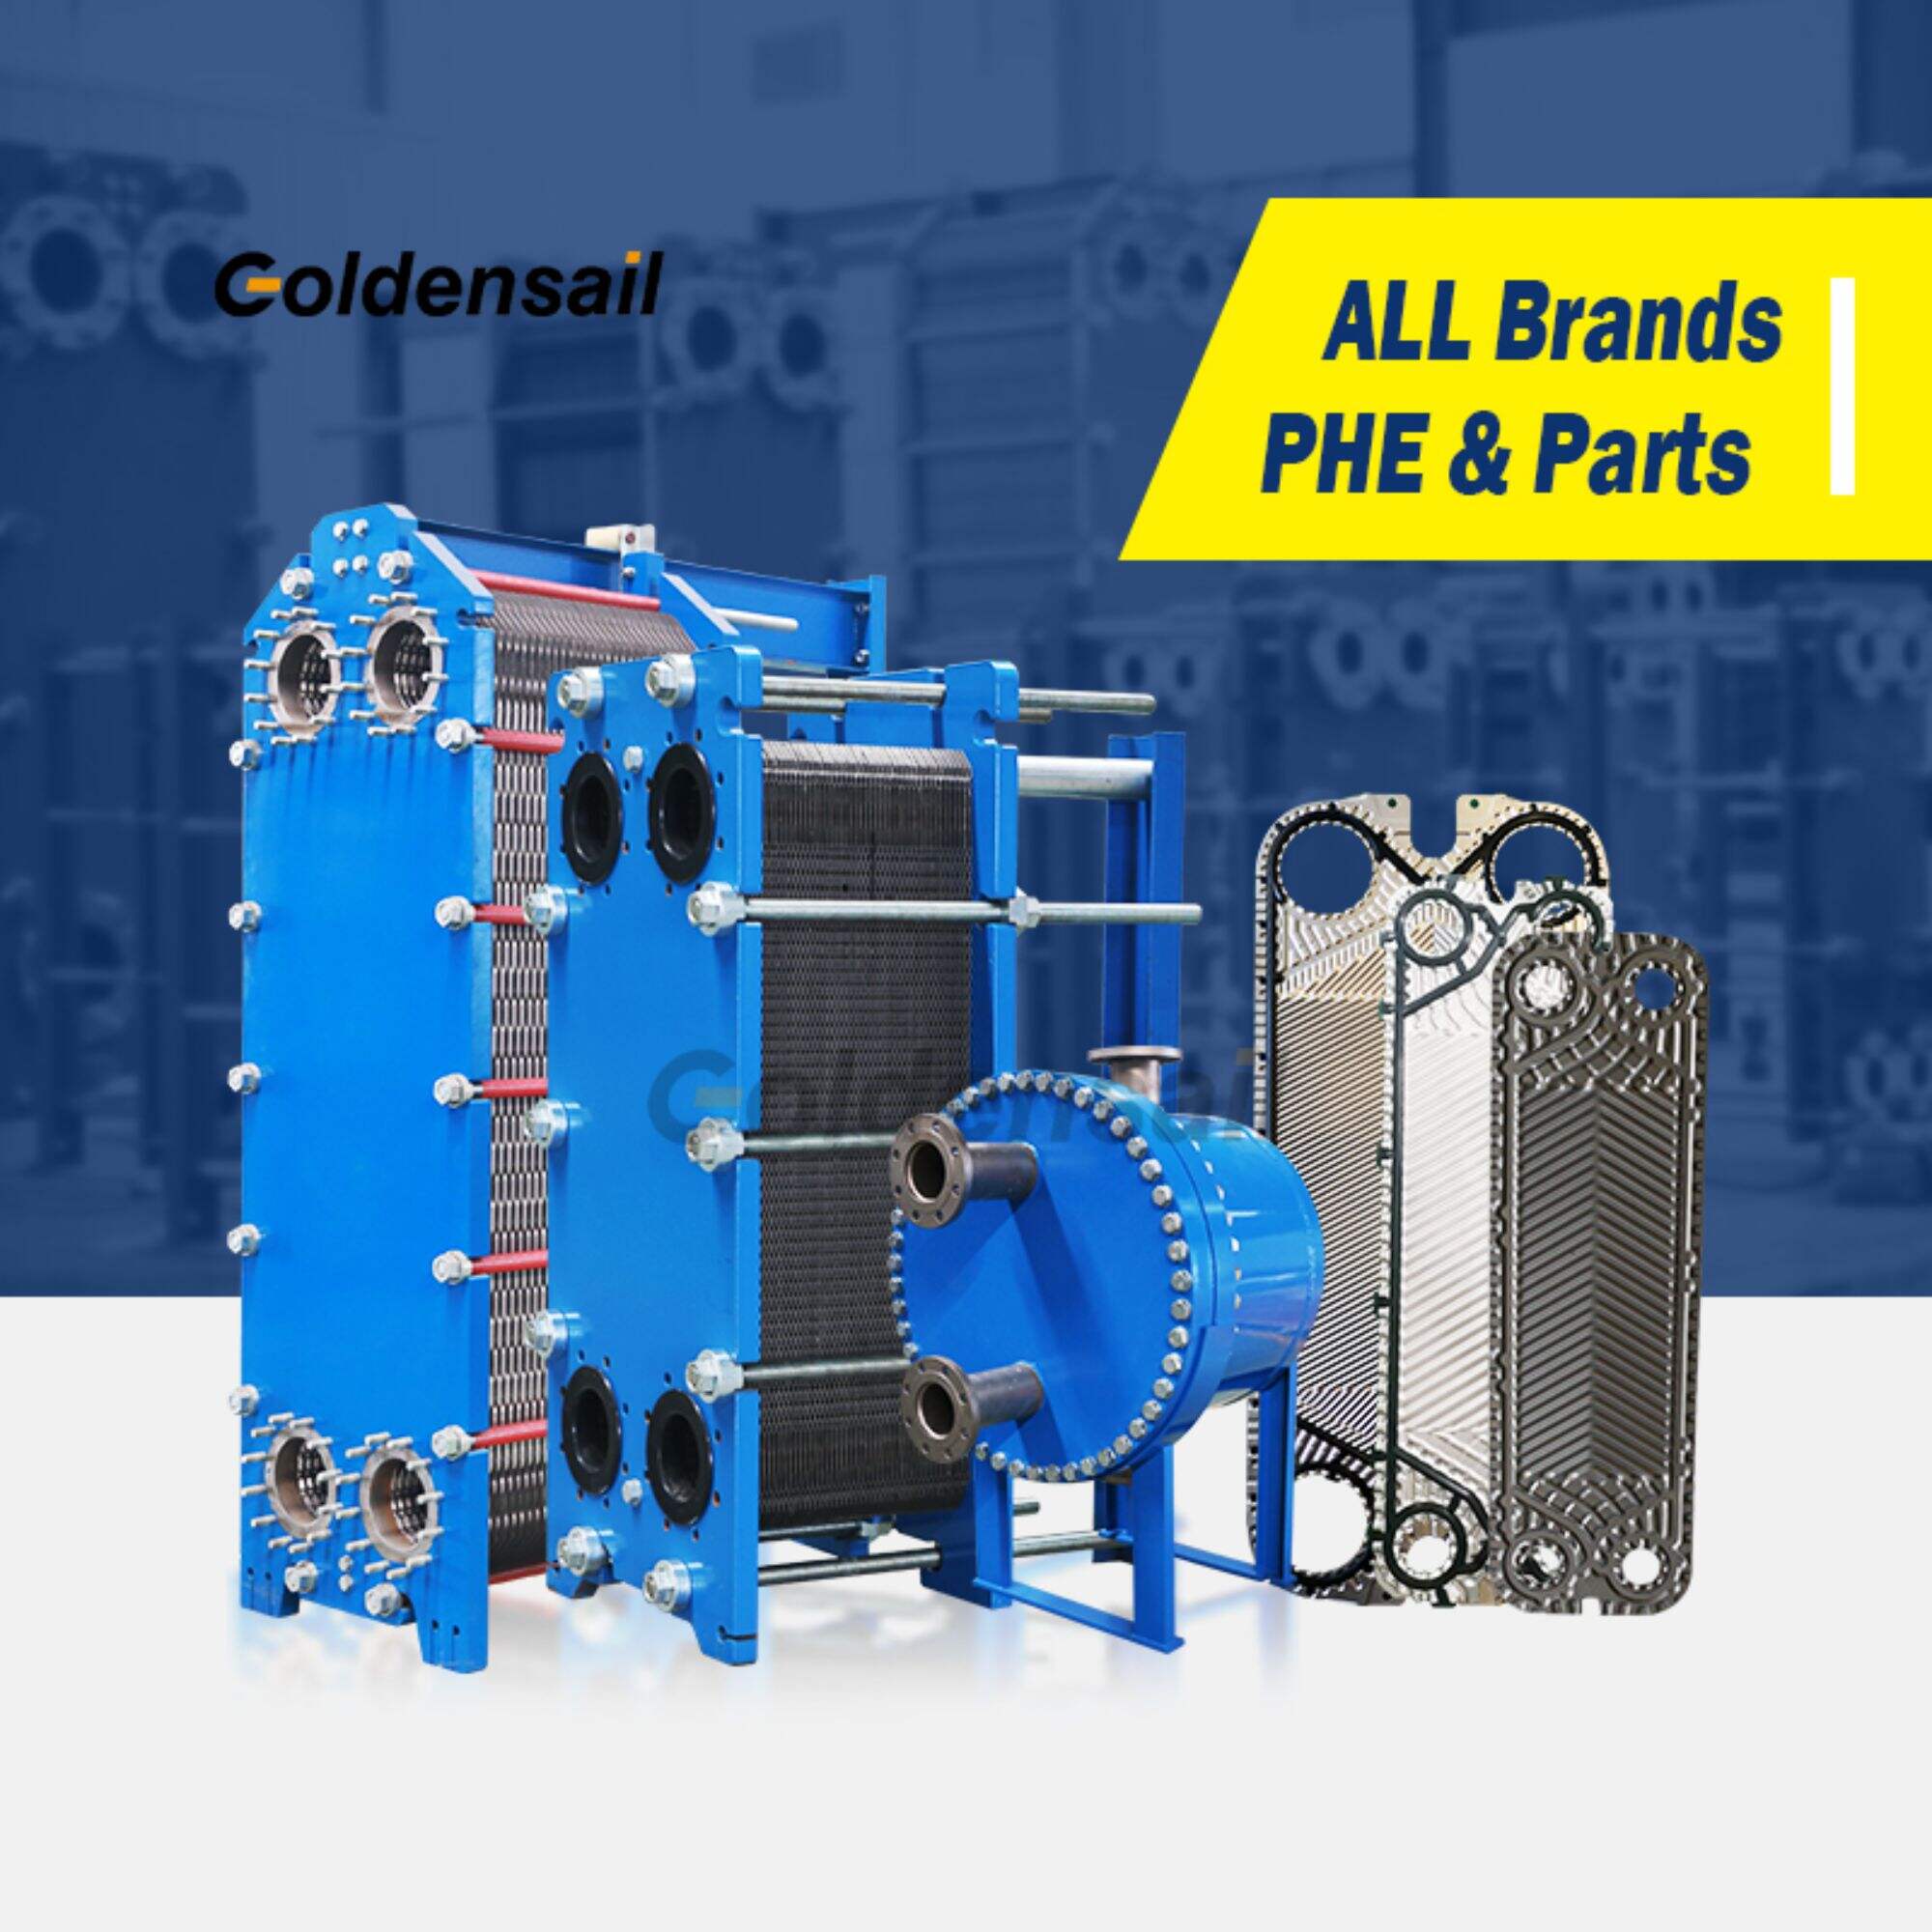
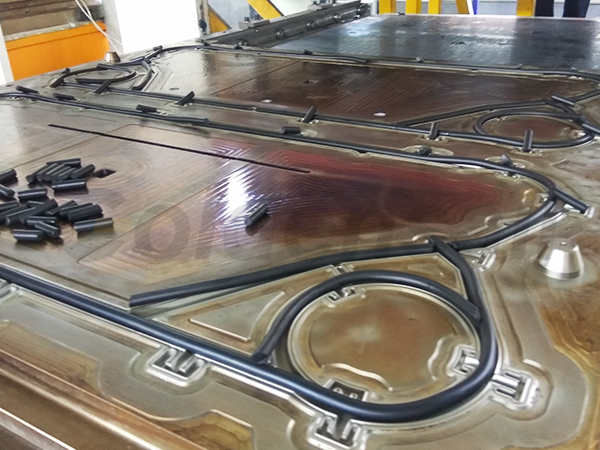
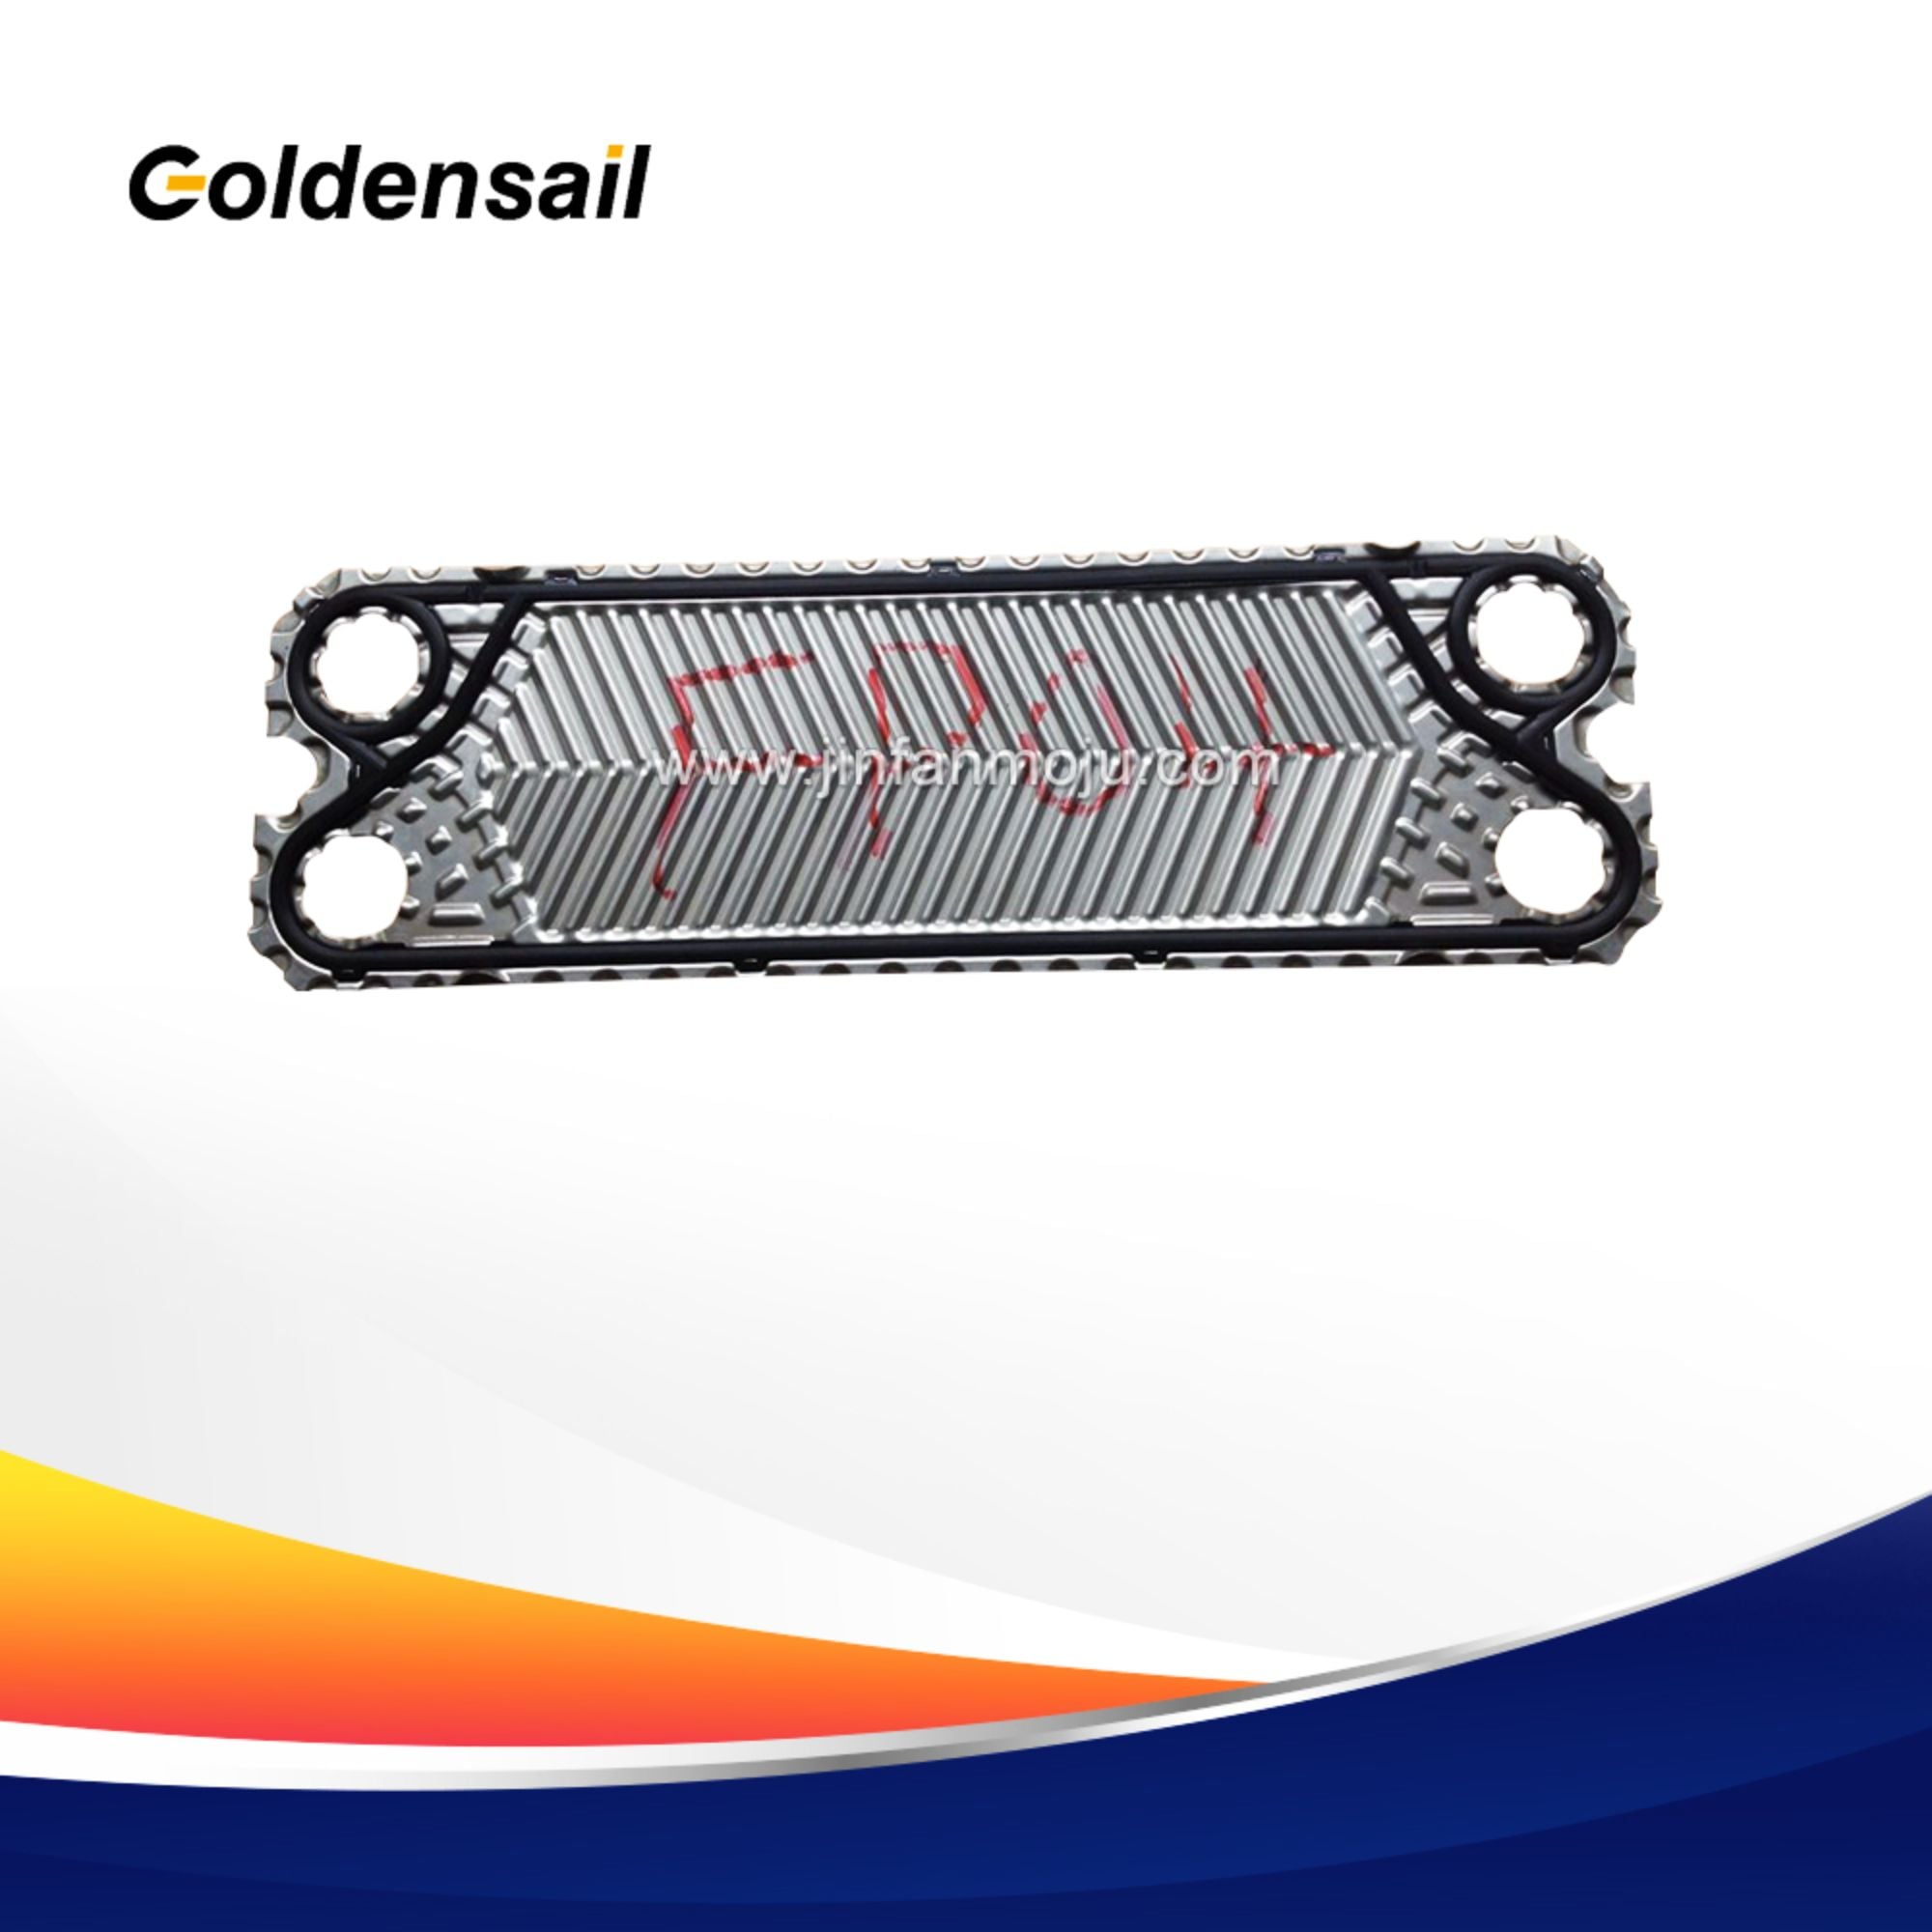
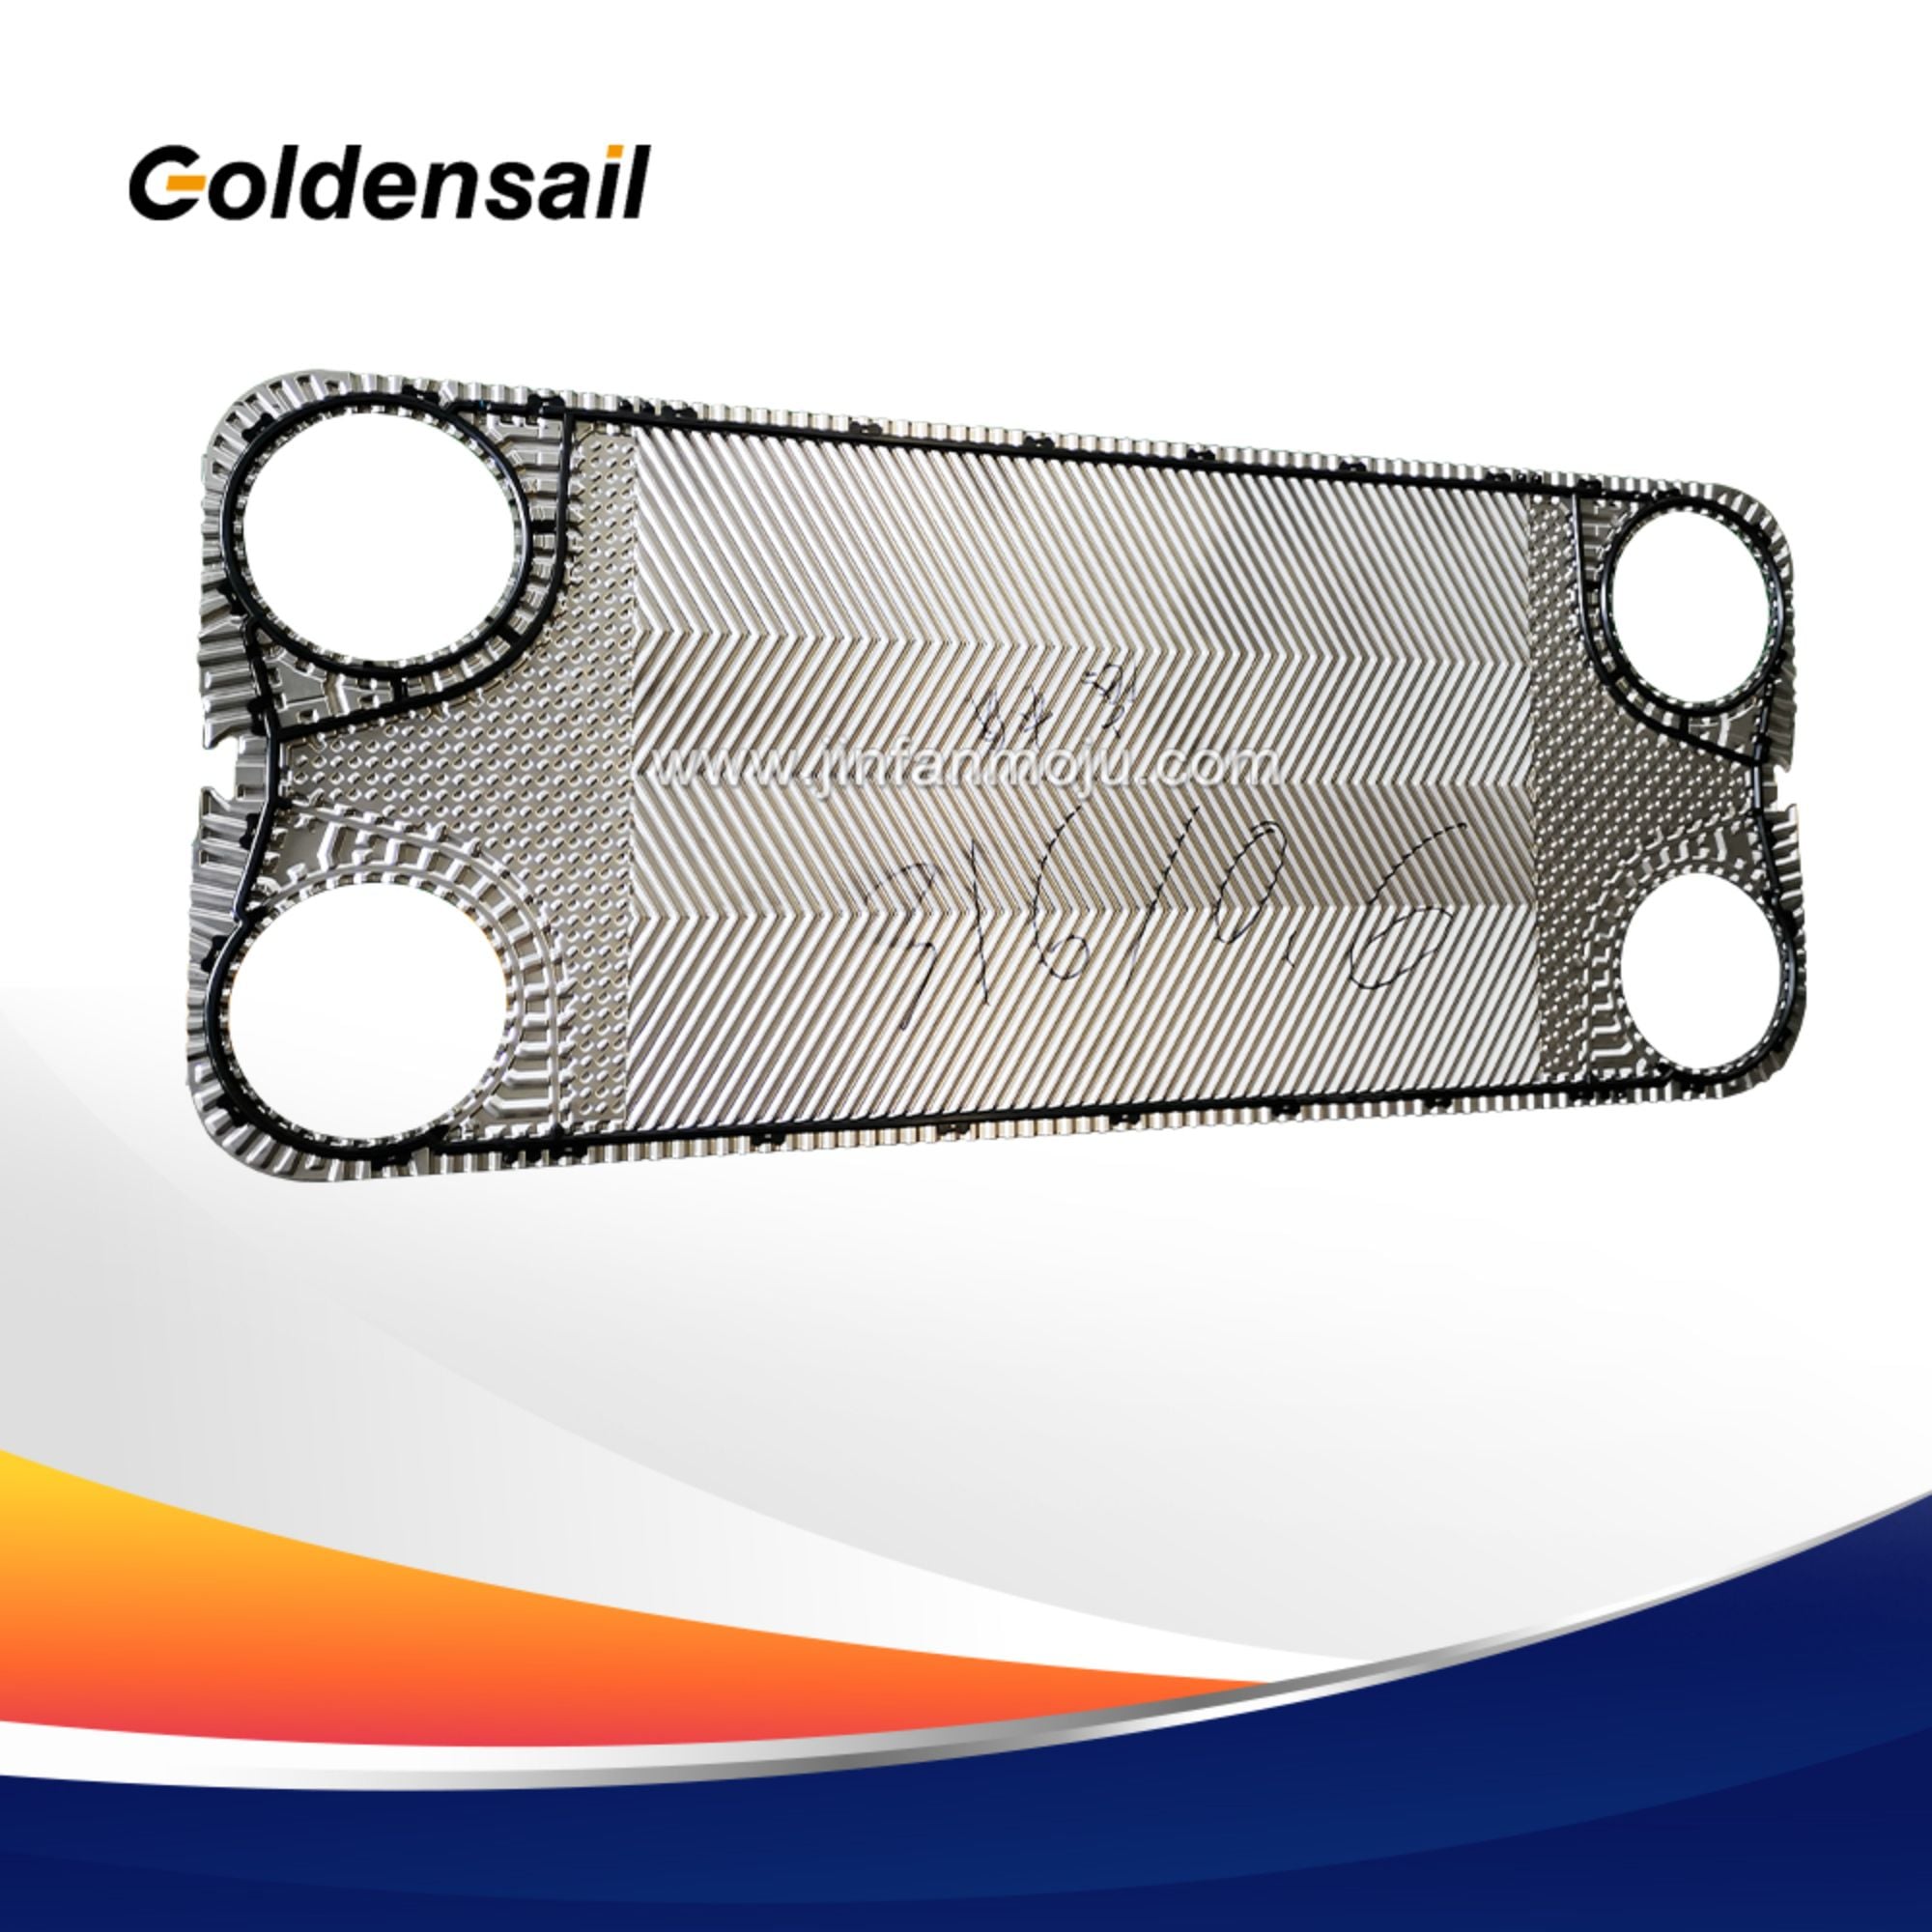
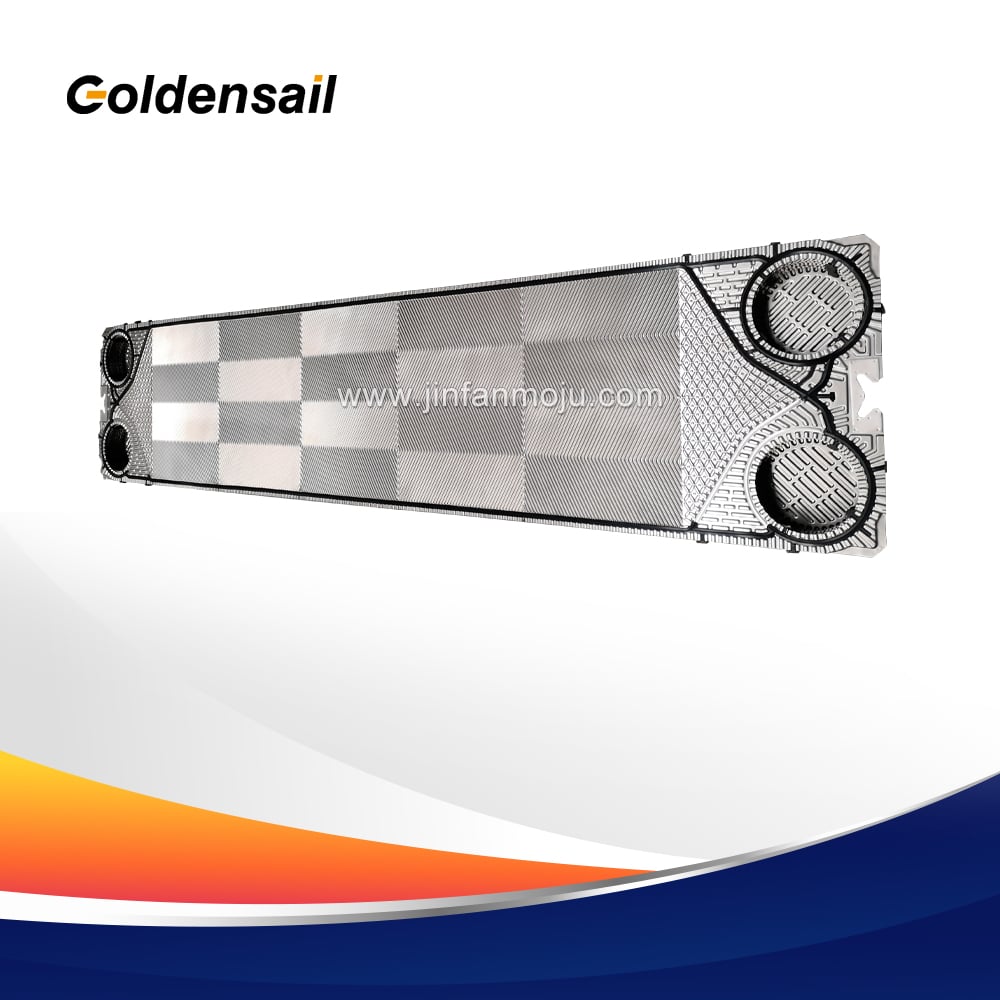
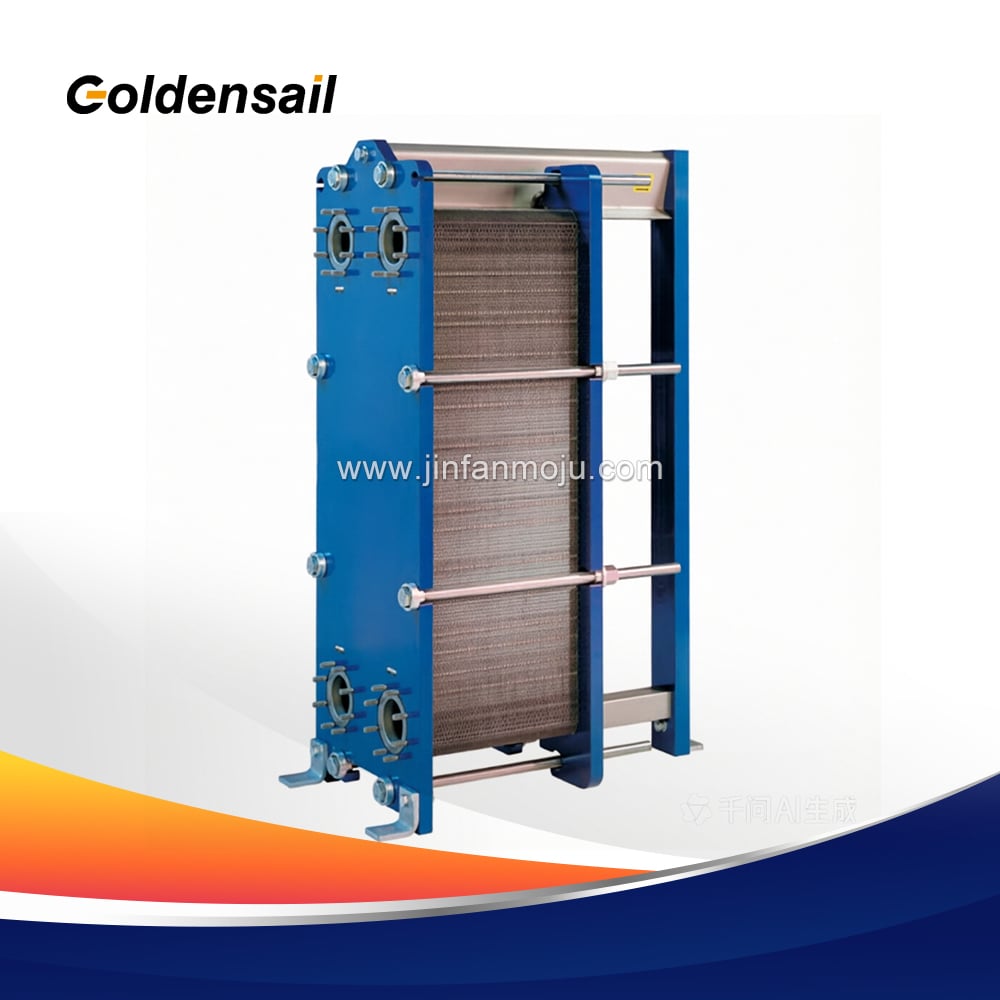
Dichtungsschablonen für Plattenwärmeaustauscher sind spezialisierte Formwerkzeuge zur Herstellung von elastomeren Dichtungsgummis für Plattenwärmeaustauscher. Sie gehören zur Kategorie hochpräziser Spritzguss- oder Pressformen für Gummi. Die Kernkomponente eines Plattenwärmeaustauschers ist die PHE-Platte, und die PHE-Dichtung wird in die Rillen um die Platte herum eingebaut, wobei sie eine doppelte Funktion erfüllt: Sie dichtet das Fluid ab und leitet den Mediumstrom. Daher bestimmen Präzision und Qualität der Dichtungsform direkt, ob der Wärmeaustauscher lecken wird.
Zu den zentralen technischen Herausforderungen bei der Herstellung von Dichtungsspritzgussformen gehören die Kontrolle der Maßgenauigkeit, die Berechnung der Schrumpfungsrate der Dichtung, die Komplexität des Entlüftungssystems sowie die Konstruktion der Strömungskanäle zur Vermeidung von Schweissnähten.
Extrem hohe Maßgenauigkeit: Die Querschnittsdicke der Dichtung muss innerhalb von ±0,05 mm gehalten werden. Eine ungleichmäßige Dicke führt bei der Verspannung der Platten zu einer inkonsistenten Dichtungspressung; selbst geringfügige Abweichungen können zu Leckagen führen.
Berechnung der Gummischrumpfungsrate: Gummi schrumpft nach der Vulkanisation, wobei die Schrumpfungsrate je nach Gummisorte (EPDM, NBR, HNBR) stark variiert. Die Schrumpfungsrate liegt typischerweise zwischen 1,5 % und 3 %.
Ein komplexes Entlüftungssystem: Verbleibt Luft im Gummikissen, entstehen nach der Vulkanisation Blasen oder Materialmangel. Die Form muss daher mit äußerst feinen Entlüftungskanälen ausgestattet sein, um das Hochdruckgas abzuleiten; gleichzeitig wird überschüssiges Material und Grat genutzt, um die Entlüftungskanäle automatisch zu verschließen.
Ein komplexes Läuferdesign: Bei langen, streifenförmigen Gummipads stellt die sicherzustellende gleichzeitige Füllung des Gummigemischs bis zum weit entfernten Ende innerhalb des Formhohlraums – um Schweißnähte zu vermeiden – den Kern der Gestaltung des Anspritzsystems dar.
1. Dichtungsspritzgussformen für Plattenwärmeaustauscher
1.1. Einteilung nach Befestigungsart der Dichtung
Klebeformen: Der Querschnitt der Dichtung ist üblicherweise rechteckig oder trapezförmig. Nach dem Einlegen in die Nut der Platte muss sie mit einem speziellen Klebstoff fest verklebt werden. Diese Formart ist relativ einfach aufgebaut, weist jedoch eine geringere Produktionsrate auf und macht den späteren Austausch der Dichtung aufwendig.
Schnappformen: Dies ist derzeit die gängigste Variante. Das Formdesign enthält an der Rückseite der Dichtung pilzkopf-, keil- oder schwalbenschwanzförmige Schnappstrukturen. Die Dichtung wird durch elastische Verformung in die Nut der Platte „eingerastet“ und benötigt keinen Klebstoff. Diese Formart weist eine komplexe Konstruktion auf, ist jedoch äußerst benutzerfreundlich bei der späteren Wartung.
Schnapp-/Knopfformen: Für bestimmte Hochdruckbedingungen ausgelegt, verfügt die Dichtung über Verriegelungsknöpfe an den vier Ecken. Die Form muss Gleitschieber mit diesen zusätzlichen Strukturen enthalten.
1.2. Einteilung nach dem Vulkanisationsformverfahren
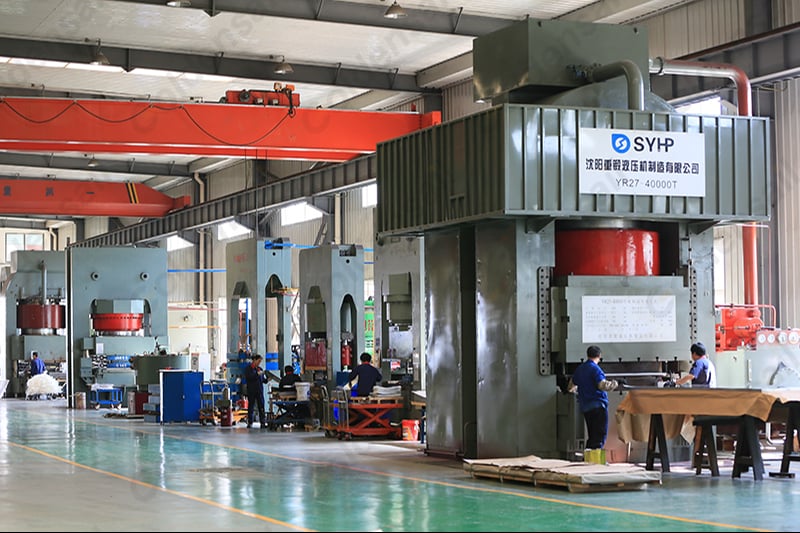
Spritzgussformen (marktgängige High-End-Variante): Wird zusammen mit Gummispritzmaschinen eingesetzt. Nachdem die Gummimasse durch die Schnecke plastifiziert wurde, wird sie mit hoher Geschwindigkeit durch die Einspritzöffnung in den geschlossenen Formhohlraum eingespritzt. Diese Formtypen weisen eine präzise Temperaturregelung, eine schnelle Vulkanisationsgeschwindigkeit und eine äußerst hohe Maßhaltigkeit der Produkte auf und eignen sich daher für die Massenfertigung.
Druckgussform/Übertragungsform: Die Gummimasse wird in den oberen Formhohlraum eingelegt und durch den Druck des Stempels in die untere Form gepresst. Geeignet für mittlere Losgrößen oder große, dicke Gummipolster.
Flachform (Kompressionsform): Die Gummimischung wird direkt in den Formhohlraum eingebracht und nach dem Schließen der Form zur Vulkanisation erhitzt. Die Formstruktur ist die einfachste, erzeugt jedoch mehr Grat und weist eine geringe Produktionseffizienz auf; sie wird heute hauptsächlich für Musterproduktionen verwendet.
2. Formmaterial und Lebensdauer
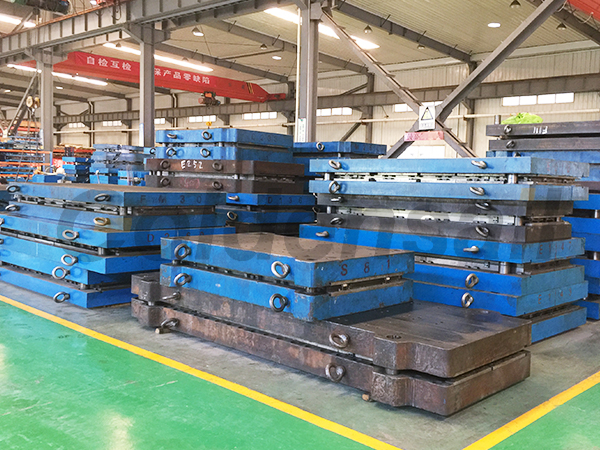
Da der Vulkanisationsprozess eine längere Einwirkung hoher Temperaturen von 180 °C bis 220 °C sowie stark korrosiver Vulkanisationsmittel erfordert, muss der Formstahl hitzebeständig sein (z. B. importierter S136, DH31-S oder eine modifizierte Version des einheimischen 4Cr13) und im Vakuum gehärtet werden. Eine hochwertige Form gewährleistet typischerweise über 500.000 bis 1.000.000 Schließzyklen.
Falls Sie folgende Probleme haben:
√ Lange Versuchsformzyklen; wiederholte Formanpassungen führen trotzdem zu dickem Dichtungsgrat und instabilen Abmessungen.
√ Häufige Wechsel der Klebstofftypen, wobei bestehende Formen nicht mit hochwertigen HNBR- oder korrosionsbeständigen FKM-Materialien mit unterschiedlichen Schwindungsraten kompatibel sind.
√ Unvollständige Zeichnungen für Platten-Nuten, ohne Reverse-Engineering-Fähigkeiten zur genauen Rekonstruktion der Dichtungsprofile.
💡 Wir bieten eine komplette Lösung aus einer Hand für Dichtungsformen für Plattenwärmeaustauscher:
Wir können ein Modell basierend auf Ihren vorhandenen Dichtungen oder Platten erstellen. Ein Werkzeug – ein dedizierter After-Sales-Ingenieur. Vom ersten Versuchsguss bis zum Ende einer Werkzeuglebensdauer von einer Million Zyklen bieten wir kontinuierliche Optimierung der Strömungskanäle und Unterstützung bei der Stahlanalyse von Versagen.
 EN
 AR
 FR
 DE
 PT
 RU