Ein vollgeschweißter Plattenwärmeaustauscher behält die thermische Leistung und die Baugröße eines Plattenpakets bei und entfernt zugleich die einzige Komponente, die nahezu alle anderen Eigenschaften begrenzt: die Elastomerdichtung. Benachbarte Platten werden mittels Laser- oder WIG-Schweißen verbunden, sodass die Druckgrenze von Anschluss zu Anschluss aus Metall besteht und kein Gummi mit dem Prozessmedium in Berührung kommt.
Diese einzige Konstruktionsentscheidung erklärt sämtliche Vorteile und sämtliche Nachteile in diesem Artikel. Im Folgenden behandeln wir den Aufbau und die Funktionsweise, sechs Vorteile, die sich aus den Einsatzbedingungen ergeben und durch diese gerechtfertigt sind, fünf Einschränkungen – ohne marketingbedingte Beschönigung – sowie die Auswahltests, die zwischen geschweißten, halbgeschweißten und dichtungsbestückten Varianten entscheiden. Jede Einschränkung wird ergänzt durch die Maßnahmen, die JINFAN in ihrer eigenen geschweißten Produktreihe ergreift – einschließlich der Fälle, in denen die ehrliche Antwort eine andere Bauart ist.
01 / DICHTUNG
Keine Dichtung im Paket
Plattenpaare sind entlang des Umfangs und an den Kontaktstellen verschweißt. Der Rahmen dient lediglich zur Klemmung; er übernimmt keine Dichtfunktion.
02 / EINSATZBEREICH
Druck und Wärme
Geschweißte Einheiten werden für Werte von etwa 4,5 MPa und 350 °C angeboten; die genaue Obergrenze hängt von der Plattenlegierung und dem Schweißverfahren ab.
03 / KOMPROMISS
Zugänglichkeit ist der Preis
Nichts lässt sich öffnen. Die Reinigung muss chemisch erfolgen, und die Oberfläche kann später nicht durch Hinzufügen weiterer Platten verändert werden.
04 / ENTSCHEIDUNG
Ablagerungen entscheiden
Geben Sie geschweißt an, wenn die Dichtung das schwächste Glied ist. Geben Sie dichtungsbetrieben an, wenn die mechanische Reinigung die maßgebliche Einschränkung darstellt.
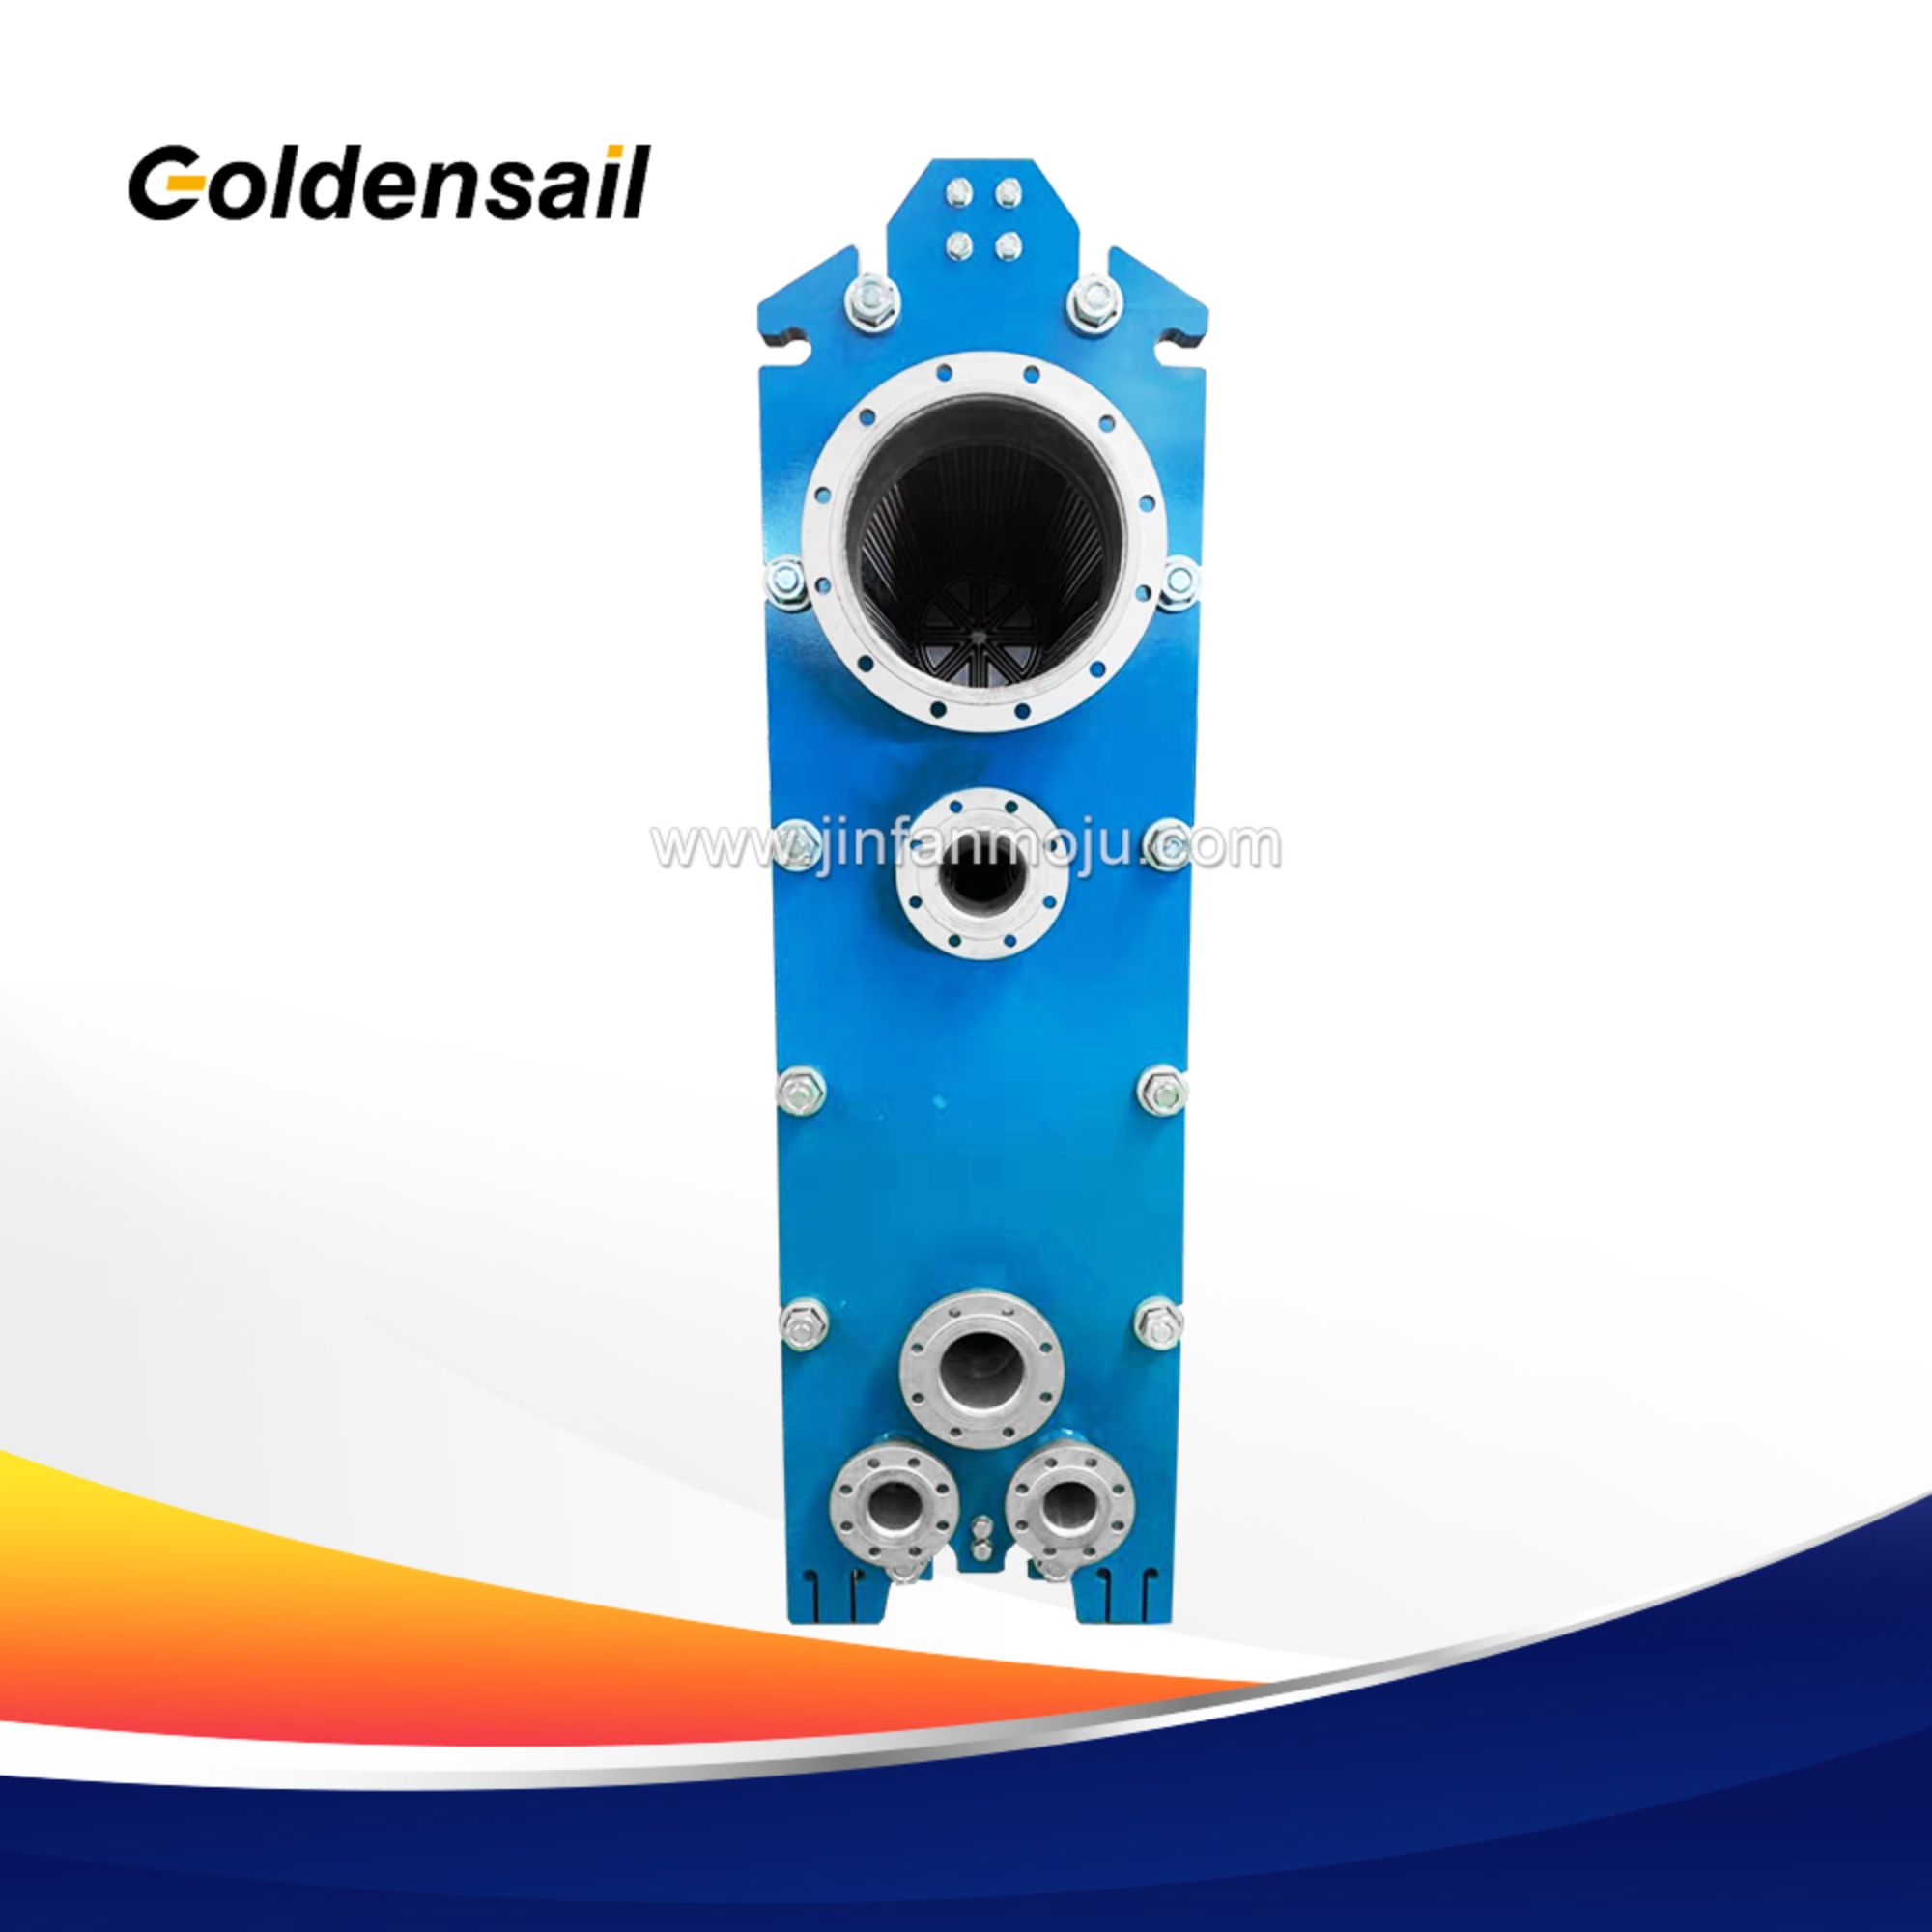
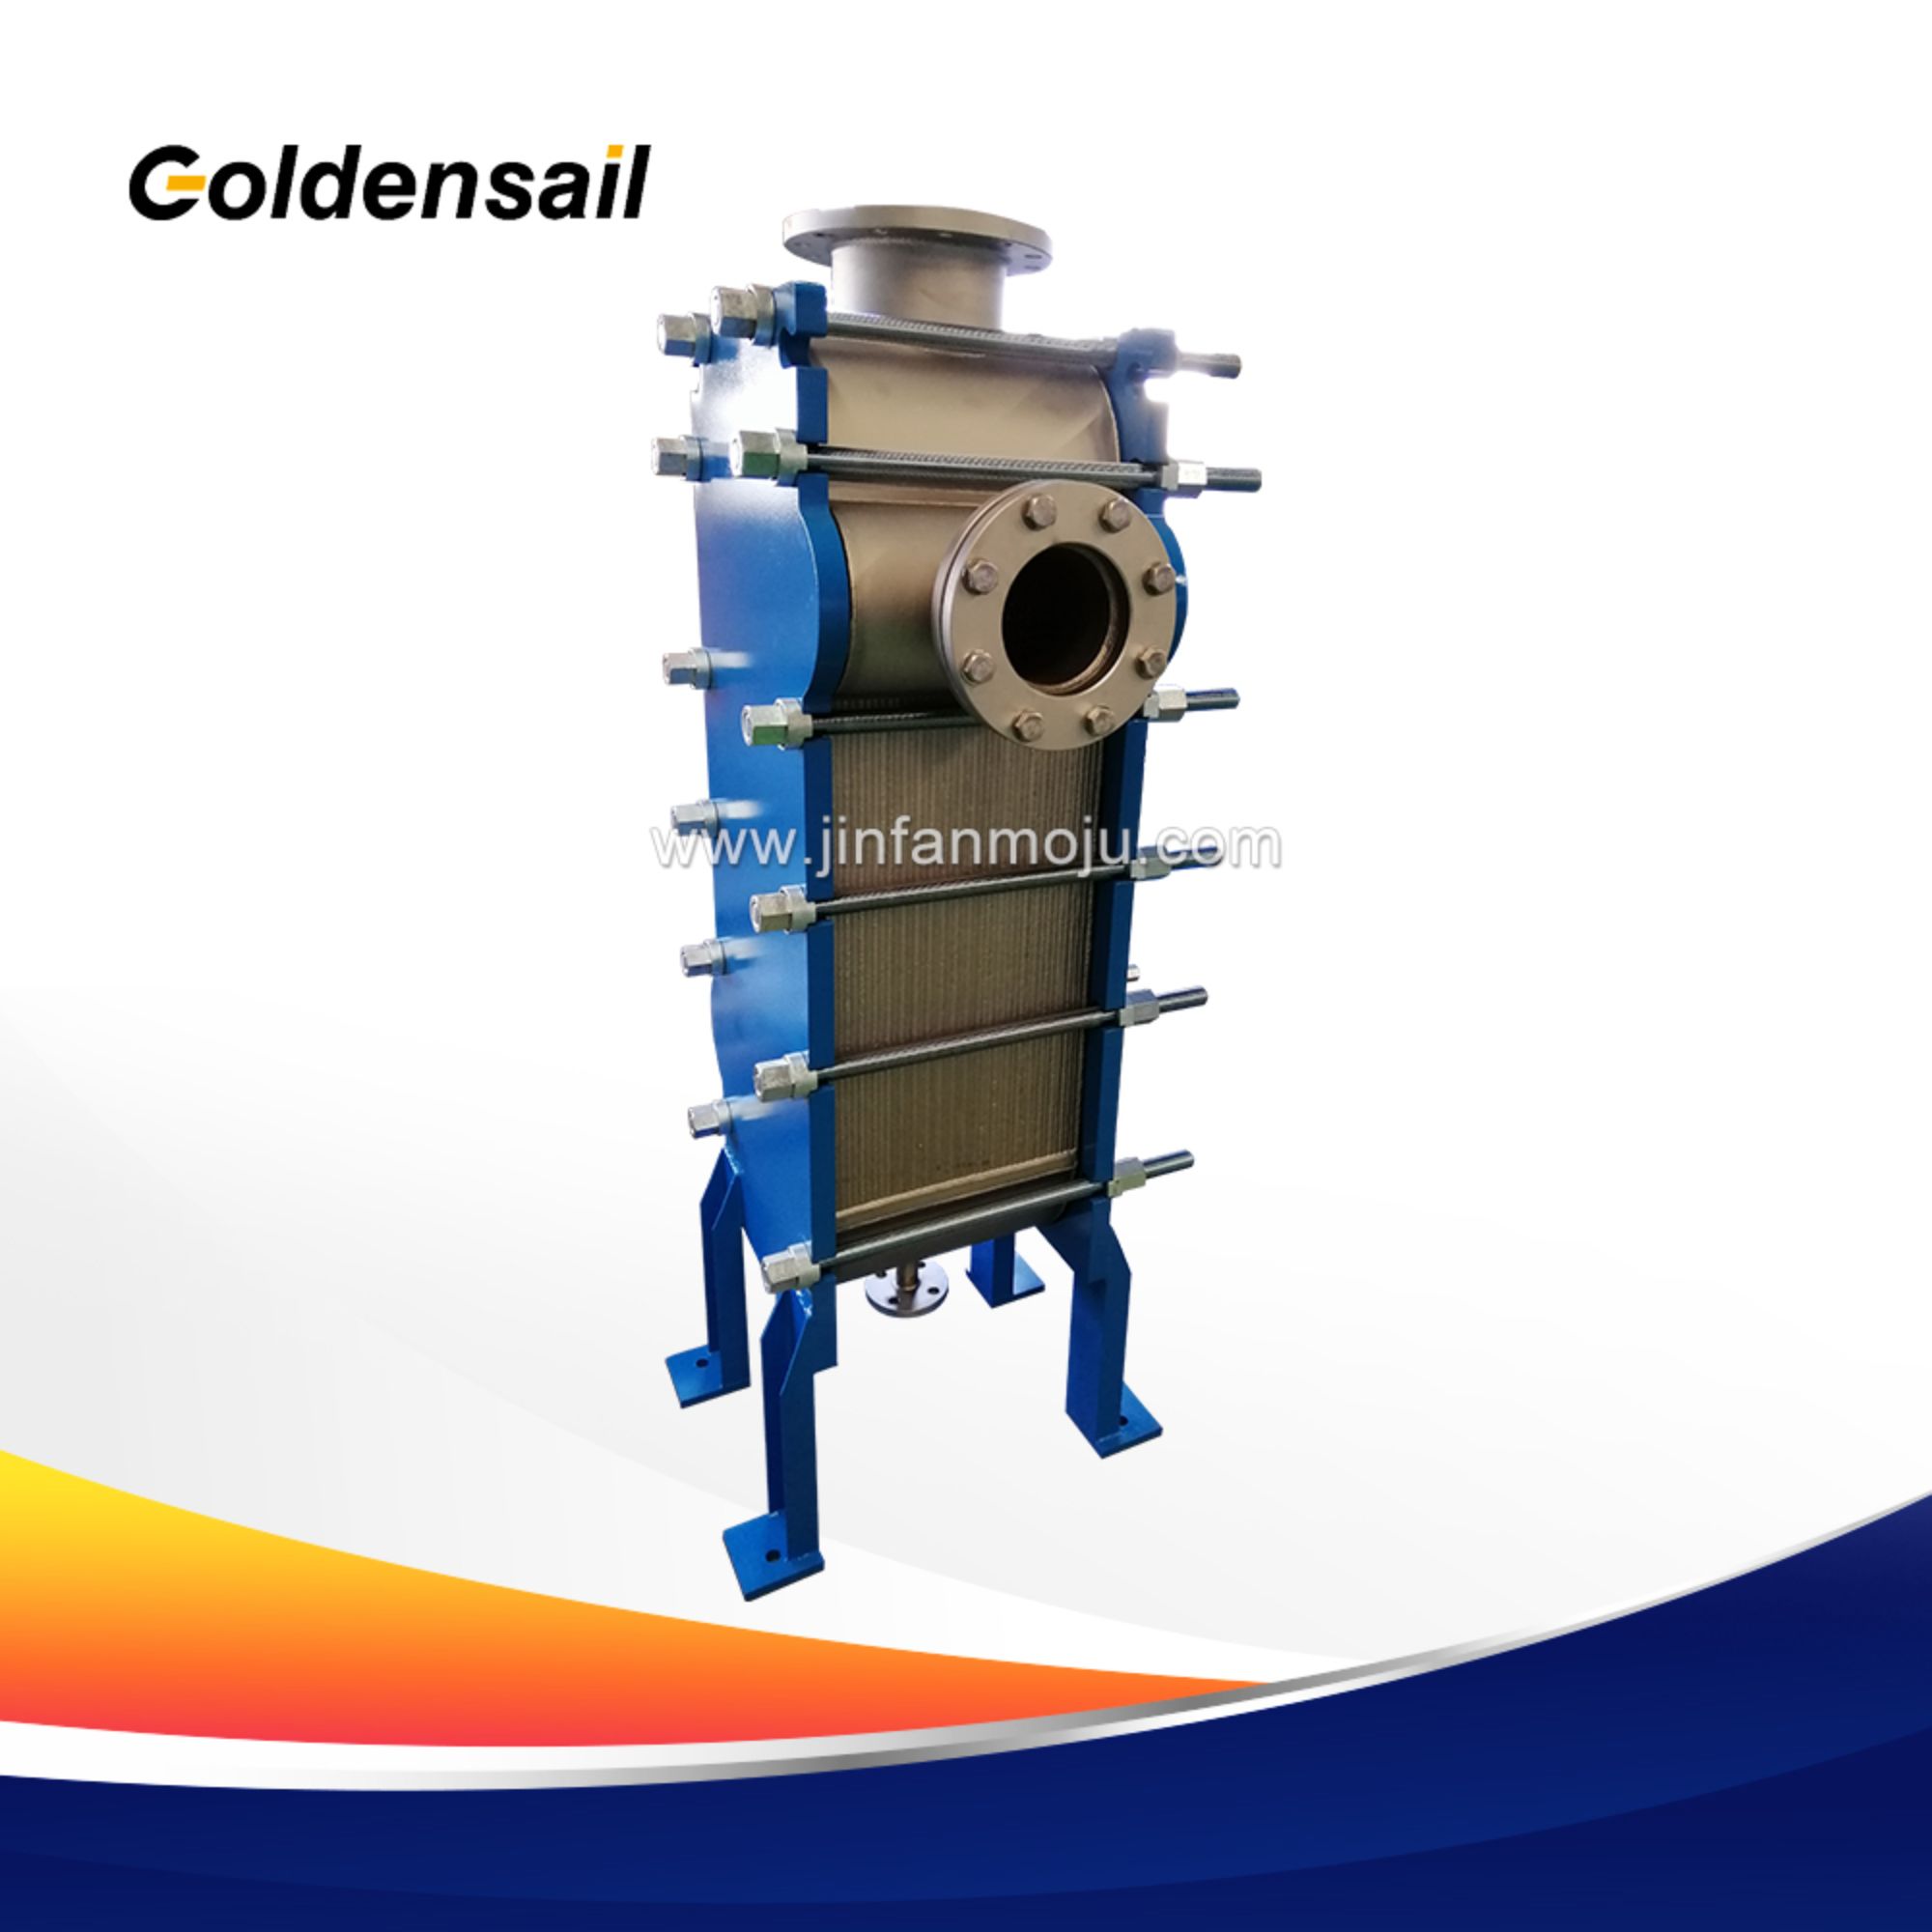
Ein vollgeschweißter Plattenwärmeaustauscher ist eine plattentypische Einheit, bei der der Kanal zwischen benachbarten Platten durch eine geschweißte Metallverbindung statt durch eine Dichtung abgedichtet wird. Heiße und kalte Medien strömen weiterhin abwechselnd durch gewellte Kanäle und tauschen weiterhin Wärme über eine dünne Plattenwand aus, doch der Plattenstapel selbst enthält keinen Elastomer in Kontakt mit einem der Medien. Der Rahmen und die Zugstangen halten den Stapel zusammen und tragen die Anschlüsse; sie stellen nicht mehr die Dichtung bereit.
Diese Bauart existiert, weil üblicherweise die Dichtung – nicht die Platte – die Begrenzung eines Plattenwärmeaustauschers darstellt. Sobald die Verbindung geschweißt ist, bestimmen die Legierung, die Schweißnaht und die Plattendicke statt der Temperaturbeständigkeit von NBR oder EPDM den Betriebsbereich.
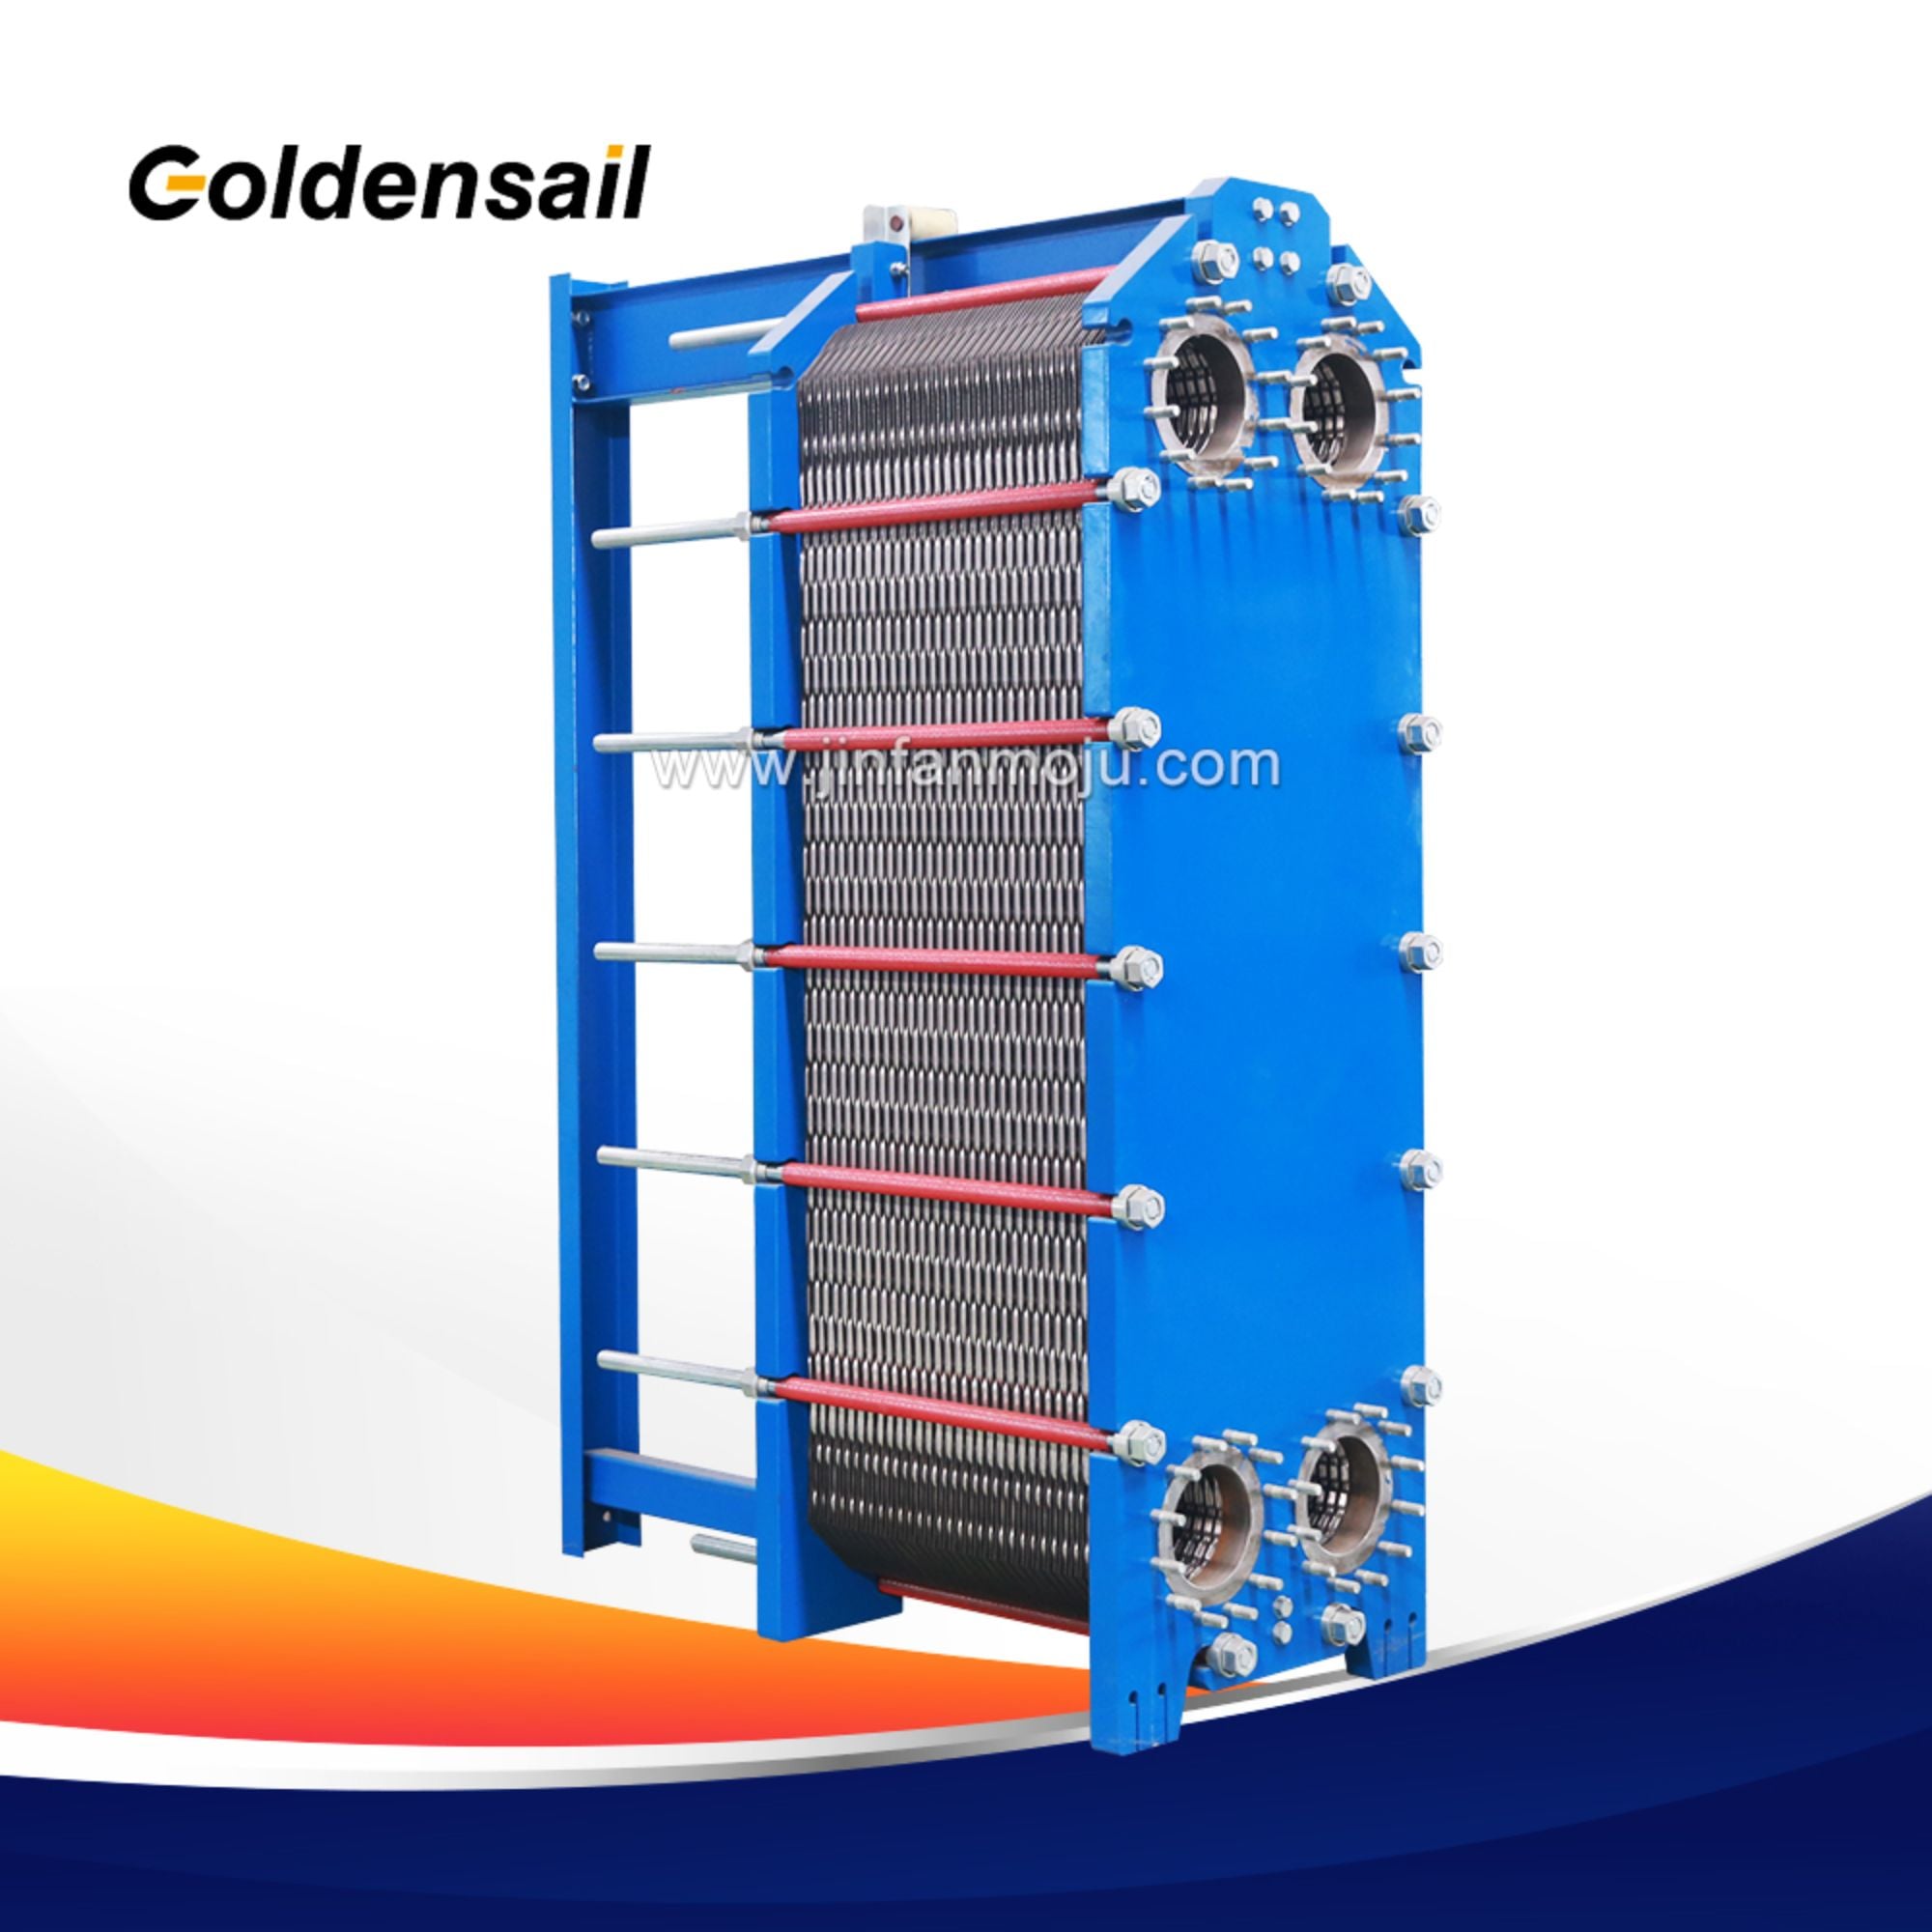
Das Plattenpaar bildet die Druckgrenze
Zwei Platten werden als Spiegelpaar zusammengepresst und am Umfang verschweißt, wodurch der Kanal zwischen ihnen geschlossen wird. Das Laserschweißen erzeugt eine schmale, verzugarme Naht mit hoher Geschwindigkeit; das WIG-Schweißen wird dort eingesetzt, wo die Verbindung leichter zugänglich ist oder der Querschnitt dicker ist. Die Schweißnaht überträgt den Differenzdruck, sodass der Rahmen lediglich als Klammer und nicht als Dichtung ausgeführt werden muss.
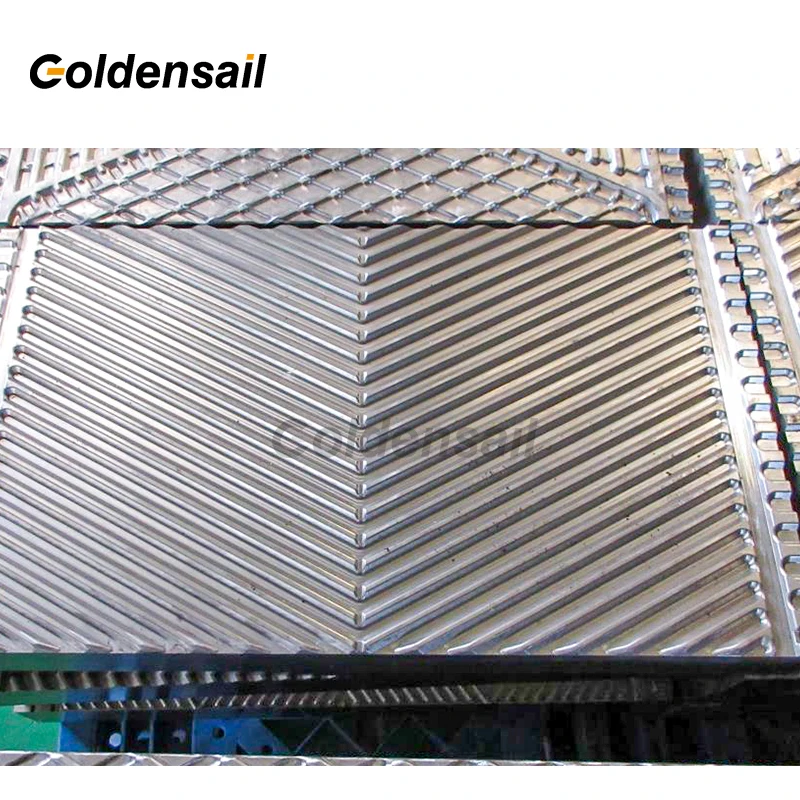
Die Wellung erfüllt zwei Aufgaben gleichzeitig.
Ein Fischgräten- oder Rautenmuster durchbricht die Grenzschicht, um den Wärmeübergangskoeffizienten zu erhöhen; zugleich stützen die Berührungspunkte eine Platte gegen die nächste, sodass eine Wandstärke von 0,4–1,0 mm mehrere bar Differenzdruck aushält. Tiefe und Winkel des Musters bestimmen sowohl die thermische Leistung als auch den Druckabfall.
Anschlüsse, Rahmen und Prüfung
Die Ein- und Auslassanschlüsse sind entweder mit dem Pack oder mit dem Gehäuse verschweißt – es gibt daher auch an den Anschlüssen keine Dichtung, die bei dichtungsbestückten Geräten nach Jahren thermischer Zyklen häufig eine Leckstelle bildet. Das montierte Gerät durchläuft vor Freigabe eine Druck- und Dichtheitsprüfung.
Keiner der nachfolgenden Vorteile ist eine marketingbedingte Abstraktion. Jeder einzelne ergibt sich aus derselben physikalischen Veränderung – einer geschweißten Verbindung anstelle einer Dichtung – und kommt jeweils nur unter bestimmten Betriebsbedingungen zum Tragen. Wir haben jeden Punkt konkret den Einsatzfällen zugeordnet, bei denen er tatsächlich von Bedeutung ist, denn ein geschweißtes Gerät, das für den falschen Einsatzfall spezifiziert wird, ist lediglich eine teurere Variante, um dasselbe Ergebnis zu erzielen.
Eine Dichtung wirkt durch Quetschung; sämtliche im Betrieb auftretenden Einflüsse wirken jedoch dieser Quetschung entgegen. Bei erhöhter Temperatur entspannt sich der Elastomer und nimmt eine bleibende Verformung an; bei Druckbiegung fließt er in die Lücke ein, die er eigentlich abdichten soll; nach ausreichend vielen Heiß-Kalt-Wechseln verhärtet er sich und verliert an Elastizität. Dichtungsgebundene Geräte weisen daher eine Kenngröße auf, die tatsächlich einen Kompromiss darstellt: Der Plattenstapel könnte mehr aushalten, doch die Verbindung nicht.
Schweißen beseitigt diesen Kompromiss. Die Verbindung besteht aus verschmolzenem Metall, sodass ihre Festigkeit nahe der des Plattenmaterials selbst liegt; der Rahmen muss lediglich das Paket klemmen und braucht keine Dichtlast zu erzeugen. In der Praxis ermöglicht dies, dass Platten-Einheiten für Aufgaben angeboten werden können, die früher ausschließlich Schlauch-und-Rohr-Wärmeaustauschern vorbehalten waren: gesättigter Dampf bei über etwa 10 bar(g), Hochdruck-Fernwärmeübergabestationen bei 16–25 bar, Wärmeträgeröl-Dienste im Temperaturbereich von 250–300 °C sowie Hochdruck-CIP bei 80–90 °C. Bei JINFANs geschweißtem Sortiment werden Einheiten bis etwa 4,5 MPa und 350 °C angeboten; der genaue Wert wird pro Projekt unter Berücksichtigung der Plattenlegierung, des Schweißverfahrens und des Drucks bei dieser Temperatur bestätigt.
Der kommerzielle Effekt ist geringer als der technische Effekt, aber leichter erkennbar: Ein Dampfheizer, der als geschweißtes Paket dimensioniert ist, ist kompakt und erfordert für einen Warmwasserkreislauf kein Wasseraufbereitungsprogramm; zudem zwingt eine Hochdruckaufgabe die Anlage nicht mehr zwangsläufig zur Rückkehr zu einem rohrförmigen Wärmeaustauscher mit dem Dreifachen der Grundfläche.
Die meisten Leckagen von Plattenwärmeaustauschern im Betrieb sind Dichtungsleckagen, und die meisten Dichtungsleckagen beginnen an derselben Stelle: der Nut, nachdem ein thermischer Zyklus die Platten relativ zueinander verschoben hat. Eine geschweißte Naht besitzt weder eine Nut noch eine relative Bewegung. Sie kann sich auch nicht aufquellen, verhärten, die Prozessflüssigkeit aufnehmen oder schrittweise versagen – sie besteht entweder den Dichtheitstest in der Werkstatt oder nicht.
Dies ist besonders wichtig bei Anwendungen mit häufigem Start und Stop. Eine Wärmerückgewinnungseinheit, die pro Schicht um 30–50 K zyklisch betrieben wird, ein Kühler, der einer intermittierenden Prozesslast folgt, oder eine Einheit, die Druckspitzen durch Pumpenumschaltung erfährt, belastet eine Dichtung stark; dieselbe Anwendung stellt für einen geschweißten Pack jedoch keine Besonderheit dar. Dasselbe Argument gilt für Medien, bei denen ein Leck nicht nur ein Wartungsproblem darstellt: Ammoniak, CO 2und brennbare Kältemittel, bei denen eine Dichtungsleckage zu einer meldepflichtigen Emission wird, sowie für gefährliche Chemikalien, bei denen der Leckweg direkt in die Atmosphäre führt.
Zwei weitere Punkte sind bereits in der Spezifikationsphase wichtig: Geschweißte Packungen können mit Helium auf Leckagen getestet werden, wodurch Leckraten erfasst werden, die weit unterhalb dessen liegen, was ein hydrostatischer Test zeigt. Und bei Verwendung einer Doppelwand verwandelt ein Detektionsabstand zwischen den beiden Plattenwänden ein Nadelloch in eine sichtbare Anzeige statt in ein Kreuzkontaminationsereignis – ein Detail, das bei Anwendungen in der Lebensmittel-, Pharmazie- und Kältemittelindustrie von Bedeutung ist.
Die Chevron-Wellung hält die Flüssigkeit bereits bei niedriger Geschwindigkeit turbulent, wodurch der Wärmeübergangskoeffizient gegenüber einem glatten Rohr bei gleicher Pumpenleistung um etwa eine Größenordnung steigt. Die Wand ist dünn, der hydraulische Durchmesser klein, und das Ergebnis ist ein Gerät, das eine vorgegebene Aufgabe in einem Bruchteil des Volumens eines Rohrbündel-Wärmeaustauschers erfüllt.
Für einen Käufer zeigt sich dies an drei Stellen. Bei Schlepp- und Containerinstallationen – also bei Kühlmittelverteilungseinheiten für Rechenzentren, Offshore-Modulen und vormontierten Kälteanlagen – ist die Baugröße häufig der entscheidende Faktor, nicht die thermische Leistung; zudem ist ein geschweißter Plattenstapel oft die einzige Plattenvariante, die der geforderten Druckklasse genügt. Bei Nachrüstungen in bestehenden Maschinenräumen lässt sich die Leistung steigern, ohne neue bauliche Maßnahmen vornehmen zu müssen. Und da die Ansprechtemperaturdifferenz auf ein bis zwei Kelvin begrenzt werden kann, lässt sich Abwärme niedriger Qualität, die bei einer Rohranlage über das Abwasser verloren ginge, stattdessen zurückgewinnen; bei Rauchgas-Kondensat, Motor-Jackenwasser oder Trocknerabgas macht dieser Unterschied oft die gesamte Wirtschaftlichkeitsbetrachtung aus.
Es lohnt sich, den Kompromiss präzise zu benennen: Die gleiche Turbulenz, die den Wärmeübergangskoeffizienten erhöht, führt auch zu einem höheren Druckabfall; zudem bietet ein kompakter Plattenstapel weniger Spielraum für Verschmutzung als eine großzügig dimensionierte Rohranlage. Kompaktheit ist ein Vorteil, wenn die Medien sauber sind und ausreichend Pumpenhöhe zur Verfügung steht; sie wird jedoch zum Nachteil, wenn keines von beiden zutrifft.
Da im benetzten Bereich kein Elastomer verwendet wird, ist die Werkstoffauswahl nicht mehr durch die Beständigkeit einer Dichtung begrenzt. Dadurch erweitert sich die Liste zulässiger Flüssigkeiten erheblich. Für Meerwasser und Sole wird Titan gewählt; für chlorhaltige und hochchloridhaltige Prozessströme kommen 254 SMO oder Titan zum Einsatz; für Salzsäure und Gemische aus Säuren werden Hastelloy C276 oder C2000 verwendet; für heiße Lauge kommen Nickel oder hochnickelhaltige Legierungen zum Einsatz. JINFAN fertigt Platten aus 304, 316L, Titan, Ti-Pd, Hastelloy C276, C2000 und Nickel mit Dicken von 0,4 bis 1,0 mm, sodass die Legierung gezielt an die chemische Zusammensetzung – und nicht an die Dichtung – angepasst werden kann.
Die Schweißnaht selbst wird Teil der Werkstoffentscheidung. Die wärmebeeinflussten Zonen einiger Legierungen sind gegenüber Chlorid empfindlicher als die Grundplatte, und sowohl das Zusatzwerkstoff- als auch das autogene Schweißen müssen mit derselben Sorgfalt gewählt werden wie die Plattenqualität. Daher ist ein korrosionsbeständiges Blech mit einer schlecht abgestimmten Schweißnaht kein korrosionsbeständiger Wärmeaustauscher, und die Werkstofffrage sollte daher anhand einer vorliegenden Wasseranalyse – nicht anhand eines Qualitätsnamens – beantwortet werden.
Bei gefährlichen Medien ist das Argument einfacher: Eine Dichtung, die vom Prozess angegriffen wird, wird zu einem Leckpfad in den Maschinenraum; eine geschweißte Begrenzung hält die Flüssigkeit solange innerhalb des Pakets, bis das Blech selbst durchdrungen ist. Ist die Flüssigkeit giftig, entzündlich oder kostspielig, entscheidet dieser Unterschied meist bereits vor Beginn der thermischen Auslegung über die Konstruktion.
Eine Dichtung ist ein Verschleißteil, und mit Dichtungen ausgestattete Wärmeaustauscher werden entsprechend gewartet: ein Satz Ersatzdichtungen auf Lager, eine Anlageabschaltung alle paar Jahre zum Austausch und ein korrektes Nachziehverfahren, das exakt eingehalten werden muss – andernfalls tritt bei der Wiederinbetriebnahme Leckage auf. Bei einer großen Einheit mit mehreren hundert Dichtungen dauert der Austausch selbst mehrere Tage und erfordert Gerüste, Drehmomentprotokolle sowie ein echtes Risiko einer falsch sitzenden Dichtungsring-Dichtung bei der Wiedermontage.
Ein geschweißtes Paket eliminiert das Verschleißteil und das Risiko einer fehlerhaften Wiedermontage in einem Schritt. Die Wartung richtet sich nun nicht mehr auf Ersatzteile, sondern auf den Zustand: Druckabfall und Annäherungstemperatur werden zu Kenngrößen, und ein steigender Trend löst einen Reinigungszyklus aus – statt einer Bestellung von Ersatzteilen. Für Anlagen, bei denen der Wärmeaustauscher in einem kontinuierlichen Prozess betrieben wird, ist dieser Wechsel mehr wert als die Kosten für die Dichtungen – er verwandelt eine geplante Anlagenabschaltung in eine Überwachungsroutine.
Der sekundäre Nutzen wird oft übersehen. Lagerbestände an Dichtungen, die Kontrolle der Haltbarkeit, die Zuordnung von Modellnummern über einen gemischten Fuhrpark hinweg sowie die Logistik, den richtigen Ring zum Einsatzort zu bringen, sind allesamt wiederkehrende Zusatzkosten. Ihre Eliminierung aus dem Wartungsplan vereinfacht das gesamte Anlagengut – nicht nur den Wärmeaustauscher.
Innerhalb der geschweißten Familie lässt sich die Ausführung sehr vielseitig anpassen: ein- oder mehrphasige Schweißung, symmetrische oder asymmetrische Kanäle, Schweißmuster mit großem Spalt für strömende Medien mit Feststoffanteil, Kassetten- oder Blockbauweise, Platten-Rahmen- oder Platten-Schalen-Ausführung. Kondensatoren mit Unterkühlung, Dampfheizungen, Verdampferstufen, Glykol- und Laugekühlung, Rauchgas-Kondensat-Rückgewinnung sowie Kältemittel-Kaskadenanwendungen können alle auf derselben Plattform realisiert werden.
Der praktische Nutzen liegt in der Flottenkonsistenz. Eine Anlage, die für mehrere Aufgaben auf geschweißte Module standardisiert, arbeitet mit einem einzigen Lieferanten, einem einzigen Dokumentationssatz und einer einzigen Ersatzteilphilosophie und kann bei veränderten Prioritäten ein Ersatzmodul zwischen den Diensten umlegen. Wo eine einzelne Aufgabe zu groß für ein Modul ist, bieten parallele Einheiten zudem eine Regelungstiefe, die ein einzelner großer Wärmeaustauscher nicht liefern kann.
Geschweißte Plattenwärmeaustauscher für gängige industrielle Aufgaben
| Branche | Typische geschweißte Aufgabe | Warum die geschweißte Bauweise passt |
|---|---|---|
| Stahl- und Metallurgie | Kühlwasser für Hochofen und Walzwerk, Rauchgas-Kondensat, Schmieröl-Kühlung | Heißes Rücklaufwasser und verschmutzte Kühlkreisläufe überschreiten die Temperaturgrenzen von Dichtungen und belasten die Dichtungsnuten durch Ablagerungen |
| Strom- und Fernwärmeversorgung | Dampfkondensatoren, Speisewasservorwärmung, Netzunterstationen für 16–25 bar | Druckklasse und Dauerbetrieb machen die Dichtung zum schwächsten Glied in der Kette |
| Chemie und Petrochemie | Erwärmung oder Kühlung mit Säuren und Laugen, Lösemittelrückgewinnung, Reaktormantelkreisläufe | Aggressiver Medienangriff auf NBR und EPDM weit vor dem Angriff auf die Plattenlegierung |
| Kühlung | Ammoniak und CO 2kondensatoren und Verdampfer, Kaskadenzwischenkühler | Kältemittelhaltung: Eine geschweißte Begrenzung eliminiert den Elastomer-Leckweg in die Atmosphäre |
| Seeschifffahrt und Offshore | Meerwasserkühlung mit Titanplatten, zentrale Kühlungsskidds | Bauraum und Gewicht sind begrenzt, und das Chlorid in Meerwasser schließt sowohl Dichtungen als auch 316L aus |
| Wasserstoff und Elektrolyse | Elektrolytkühlung für alkalische Elektrolyseure, 25–30 % KOH bei 80–90 °C | Heißes Ätzmittel verschleißt Dichtungen rasch; geschweißte Pakete mit Nickel- oder hochlegierten Platten erfüllen die Anforderung |
Die oben genannten Einsatzgebiete sind beispielhaft für Bereiche, in denen die Konstruktion normalerweise als geschweißt betrachtet wird, nicht als Aussage darüber, dass jede Anlage in diesen Branchen geschweißt ist. Der Chloridgehalt, die Neigung zur Verschmutzung und der Zugang für Reinigungsmaßnahmen entscheiden weiterhin über die endgültige Wahl.
Die nachfolgenden Einschränkungen sind konstruktionsbedingt. Sie lassen sich nicht durch ein besseres Prospekt eliminieren, und jeder Lieferant, der diese Bauart als problemlos darstellt, verkauft entweder eine Leistung, die er nicht geprüft hat, oder hofft darauf, dass das Werk die Mängel erst nach Ablauf der Garantie bemerkt. Zu jeder Einschränkung wird angegeben, was JINFAN tatsächlich dagegen unternimmt – einschließlich der Fälle, in denen die richtige Antwort darin besteht, eine andere Bauart zu empfehlen.
Ein geschweißtes Plattenpaket lässt sich nicht öffnen; daher steht ausschließlich die chemische Reinigung vor Ort zur Verfügung. Bürsten, Hochdruckreinigung mit Lanzen sowie manuelles Abschaben entfallen vollständig – eine echte Einschränkung bei allen Anwendungen, bei denen Ablagerungen verhärten, kristallisieren oder sich wie Zement auf der Oberfläche festsetzen. Dazu zählen Verkalkung durch hartes Zusatzwasser, polymerisierte organische Stoffe sowie Suspensionen, die sich in Bereichen mit geringer Strömungsgeschwindigkeit absetzen.
Die Folge ist nicht, dass der Wärmeaustauscher ausfällt, sondern dass das Reinigungsintervall zu einem Prozessparameter wird. Wenn sich die Ablagerung einem chemischen Reinigungszyklus fügt, arbeitet die Anlage gut, und die Kosten bestehen aus dem Verbrauch an Chemikalien und Ausfallzeiten. Wenn die Ablagerung sich jedoch nicht entfernen lässt, verfügt das Werk über eine Einheit, die nicht mehr auf die ursprüngliche Leistungsfähigkeit zurückgeführt werden kann; und keine noch so umfassende Optimierung des CIP-Verfahrens kann dies beheben. Diese Entscheidung fällt bereits in der Spezifikationsphase – nicht erst in der Betriebsphase.
Die Kanalgeometrie wird für den Verschmutzungsmodus gewählt, nicht für die kostengünstigste Platte: ein geschweißtes Breitspaltmuster bei Vorhandensein von Feststoffen oder Fasern, wobei die Verteilungszonen so dimensioniert sind, dass der Einlass nicht vor dem Kanal verstopft, und die CIP-Anschlüsse so positioniert sind, dass der Pack vollständig entleert wird. Wenn die Ablagerung tatsächlich mechanisch ist – beispielsweise Ablagerungen, die abgeschabt werden müssen, oder eine Anwendung, die schneller verschmutzt, als ein chemischer Reinigungszyklus sie entfernen kann – empfiehlt JINFAN stattdessen eine Dichtungsausführung oder eine halbgeschweißte Einheit. Der Verkauf eines geschweißten Packs für eine Anwendung mit mechanischer Reinigung führt zwangsläufig zu einer Garantieanforderung.
Pro Quadratmeter Oberfläche kostet ein geschweißtes Pack mehr als ein dichtungsbefestigtes. Schweißen, Verfahrensfreigabe, Maßkontrolle und Dichtheitsprüfung erfordern zusätzlichen Aufwand, den eine dichtungsbefestigte Baugruppe nicht benötigt; zudem lässt sich das Pack bei geänderter Betriebsaufgabe nicht zurückgewinnen und wiederverwenden. Bei einem reinen Vergleich der Einheitspreise ist die dichtungsbefestigte Variante stets günstiger – genau deshalb entscheiden sich so viele Projekte standardmäßig dafür, ohne die übrigen Kosten zu prüfen.
Der Vergleich wird erst dann fair, wenn die gesamte Lebensdauer berücksichtigt wird: Dichtungssätze, die Stillstandsarbeitszeit für ihre Montage, die während dieses Stillstands ausgefallene Produktion, der Ersatzteilbestand sowie das Risiko eines Lecks zwischen zwei Dichtungswechseln. Bei heißem, zyklischem oder aggressivem Betrieb übersteigen diese Posten den Preisunterschied meist bereits nach einem oder zwei Dichtungswechseln – bei sauberem, niedrigtemperaturigem Betrieb hingegen möglicherweise niemals.
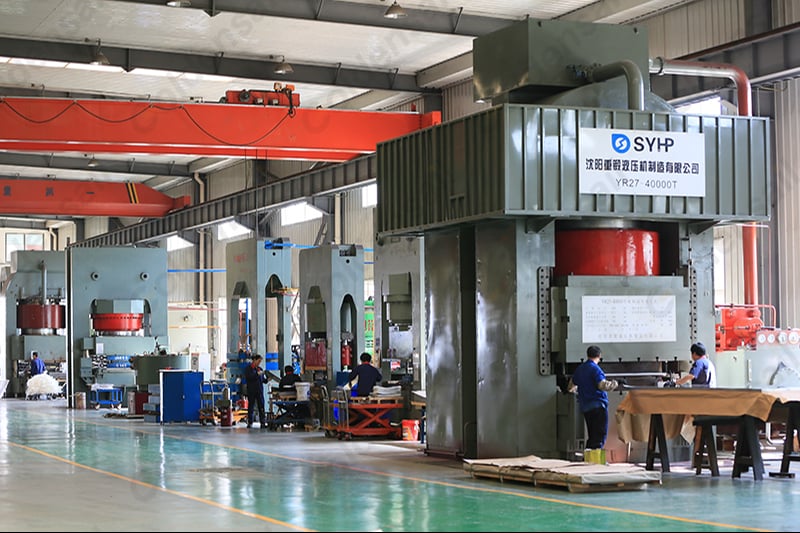
Die Platte wird nicht von einem Drittanbieter bezogen und mit aufgeschlagenem Gewinn weiterverkauft. JINFAN betreibt eine eigene Formenfabrik mit über 400 OEM-Plattenformen und Pressen mit einer Kapazität von bis zu 40.000 Tonnen, sodass die Kosten für die gepresste Platte direkt an der Quelle kontrolliert werden können und das Profil an die konkrete Aufgabe – und nicht an einen Katalog – angepasst wird. Auf der Legierungsseite erfolgt die Prüfung der Spezifikation anhand der tatsächlichen Wasser- oder Produktanalyse: Titan in sauberem Kühlwasser erhöht den Preis, verlängert aber nicht die Lebensdauer – und wir sagen dies offen zu. Wo die Werte nahe beieinanderliegen, enthält das Angebot den Vergleich von Dichtungskosten und Ausfallzeiten, sodass die Entscheidung auf Basis der Gesamtkosten – und nicht des Einkaufspreises – getroffen wird.
Mechanische Demontage macht einen Dichtungs-Wärmeaustauscher anpassungsfähig: Platten können hinzugefügt werden, wenn ein Prozess entlastet wird, entfernt werden, wenn die Leistungsanforderung sinkt, und einzeln inspiziert werden, sobald die Leistung nachlässt. All dies ist bei einem geschweißten Paket nicht möglich. Die Oberfläche und die Durchgangsanordnung sind bereits bei der Herstellung festgelegt; eine 20-prozentige Erhöhung des Durchflusses zwei Jahre später erfordert daher eine neue Einheit statt eines längeren Pakets.
Die gleiche Einschränkung gilt für die Inspektion. Bei einer Dichtungs-Einheit kann ein Ingenieur direkt die Plattenoberfläche betrachten und das Korrosionsmuster erkennen; bei einer geschweißten Einheit muss die Beurteilung indirekt erfolgen – über den Druckabfall, die Annäherungstemperatur und, falls verfügbar, mittels Endoskop am Anschluss.
Da das Paket nachträglich nicht justierbar ist, wird die thermische Auslegung anhand des gesamten Betriebsbereichs und nicht nur am Auslegungspunkt überprüft: Die Absenkungsrate (turndown), die Verschmutzungszuschläge (fouling allowance), die CIP-Durchflussraten sowie alle glaubhaften zukünftigen Leistungssteigerungen werden vor Ausstellung des Angebots geprüft; die Heizfläche wird mit einem Sicherheitszuschlag ausgelegt, sofern die Anforderung dies rechtfertigt. Wenn eine spätere Erweiterung wahrscheinlich ist, weist JINFAN darauf hin und schlägt entweder eine halbgeschweißte oder dichtungsbasierte Ausführung vor – oder eine zweiteilige Anordnung, die später erweitert werden kann. Eine geschweißte Einheit ist die richtige Lösung für eine stabile Last; bei einer sich verändernden Last stellt sie jedoch eine kostspielige Lösung dar.
Eine perforierte Platte oder eine fehlerhafte Naht in einem geschweißten Paket stellt keine Ortswerkstattreparatur dar. Die betroffene Kassette muss herausgeschnitten und gemäß einem qualifizierten Verfahren mit kontrollierter Wärmeeinbringung neu verschweißt sowie vor der Rücknahme in den Betrieb auf Druck- und Dichtheit geprüft werden. Diese Arbeiten gehören in eine Werkstatt – das bedeutet, dass der Wärmeaustauscher transportiert wird und die Anlage wartet; typischerweise dauert dies Wochen statt Tage, abhängig vom Plattenmuster und dem Abfahrthafen.
Vergleichen Sie dies mit einer Dichtungs-Ausführung, bei der ein leckendes Segment häufig innerhalb einer Schicht vor Ort am eingebauten Wärmeaustauscher neu gedichtet werden kann. Der Unterschied liegt nicht in der Häufigkeit der Reparatur, sondern in deren Folgen – und genau deshalb benötigen kritische Aufgaben bereits vor dem Ausfall eine Ersatz- oder Bypass-Anlage, nicht erst danach.
Wo es das Design zulässt, erfolgt die Reparatur auf Kassetten-Ebene statt durch eine komplette Neuaufbau des Akkupacks, sodass nur der betroffene Abschnitt ausgetauscht wird und der Rest der Einheit seine Betriebsgeschichte behält. Schweißreparaturen werden gemäß Verfahrensvorschrift durchgeführt, wobei vor Freigabe eine erneute Prüfung erfolgt; außerdem verwahrt JINFAN das Plattenmuster in seiner eigenen Formenbibliothek – dies verkürzt die Lieferzeit für eine Ersatzkassette im Vergleich zu einem Muster, das neu eingerichtet werden müsste. Für kritische Anwendungen wird bereits in der Bestellphase empfohlen: Eine Ersatzkassette auf Lager kostet deutlich weniger als ein Produktionsstillstand, und diese Entscheidung kann das Werk zu diesem Zeitpunkt noch kostengünstig treffen.
Die Schweißqualität ist nach der Montage weitgehend unsichtbar. Eine Verbindung mit unvollständiger Durchschmelzung oder einer Einbrandvertiefung kann zwar einen hydrostatischen Test im Werk bestehen, öffnet sich jedoch nach nur wenigen hundert thermischen Zyklen – und der Ausfall wird der Betriebsbeanspruchung statt der Schweißnaht zugeschrieben. Die Toleranz für den Plattenabstand stellt die zweite Hälfte des Problems dar: Wenn sich die Pressungstiefe über die Platte hinweg verändert, ist der Kanal ungleichmäßig, und sowohl die thermische Leistung als auch die Druckfestigkeit weichen vom Sollwert ab – Abweichungen, die keine Schweißtechnik ausgleichen kann.
Dies ist die Einschränkung, die Käufer am häufigsten unterschätzen. Ein geschweißter Wärmeaustauscher konzentriert ein erhebliches Maß an Prozessrisiko in einem Fertigungsschritt, den sie nicht prüfen können; daher überträgt eine Beschaffung allein nach Preis dieses Risiko direkt in die Anlage.
Muster und Spalt werden dort gesteuert, wo sie entstehen. Die Formenfabrik von JINFAN blickt auf nahezu 30 Jahre Erfahrung in der Entwicklung von Plattenformen zurück und verfügt über mehr als 400 OEM-Formen mit Plattenflächen von 0,03 bis 3 m² und Anschlussgrößen von φ28 bis φ650 mm; Das Werk Botai betreibt 14 Pressen, darunter Einheiten mit 40.000, 15.000, 10.000 und 6.000 Tonnen Presskraft, und produziert täglich rund 10.000 Platten sowie 100 montierte Wärmeaustauscher. Dieses Volumen ist bei einem geschweißten Produkt entscheidend: Wiederholgenauigkeit ergibt sich aus Werkzeugen und Presseneinstellungen – nicht aus einer Endkontrolle. Die Freigaberoutine für ein montiertes Gerät umfasst Druck- und Dichtheitsprüfung vor dem Verpacken.
ERHALTEN SIE EINE AUSWAHLPRÜFUNG
Senden Sie uns die Betriebsbedingungen – wir sagen Ihnen, ob ein geschweißter, halbgeschweißter oder dichtungsbasierter Wärmeaustauscher die bessere Lösung ist – inklusive der Fälle, in denen die Antwort nicht ‚geschweißt‘ lautet.
 EN
 AR
 FR
 DE
 PT
 RU