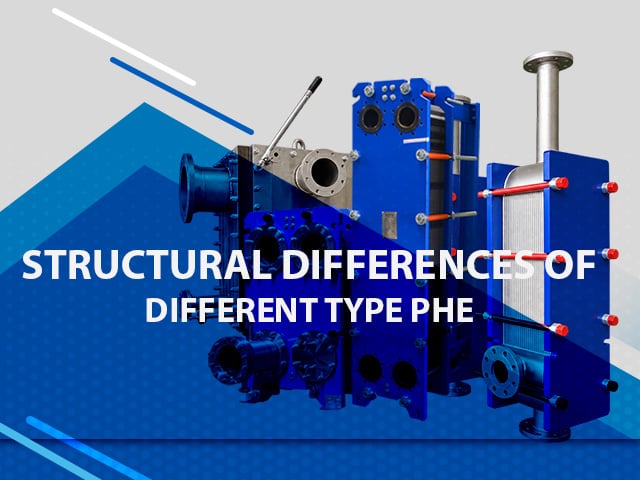
Obwohl alle Plattenwärmeaustauscher sind, weisen die gasketierten, halbgeschweißten und vollgeschweißten Typen – trotz ihrer gemeinsamen Fähigkeit, einen effizienten Wärmeübergang bei kompakter Bauweise zu erreichen – deutliche Unterschiede hinsichtlich der Plattenverbindungsverfahren, der Dichtungsstrukturen und der Wartbarkeit auf, wodurch sie für sehr unterschiedliche Betriebsbedingungen geeignet sind. Gasketierte Geräte überzeugen durch Flexibilität: Sie verfügen über Dichtungsgummi und lassen sich leicht zerlegen; halbgeschweißte Geräte kombinieren Schweißverbindungen mit Dichtungsgummi, um ein ausgewogenes Verhältnis zwischen Korrosionsbeständigkeit und Wartbarkeit zu erreichen; vollgeschweißte Geräte priorisieren hingegen höchste Temperatur-, Druck- und Sicherheitswerte durch vollständig geschweißte Dichtungen – allerdings mit Einbußen bei der Leichtigkeit der Zerlegung für Wartungszwecke. Dieser Artikel vergleicht diese Typen anhand von vier Kriterien – Aufbau, Dichtung, Wartung und Betriebsbedingungen –, um Ihnen bei der Auswahl der am besten geeigneten Variante zu helfen, basierend auf Reinigungsanforderungen, Fluid-Eigenschaften, Temperatur- und Druckparametern sowie Betriebskosten.
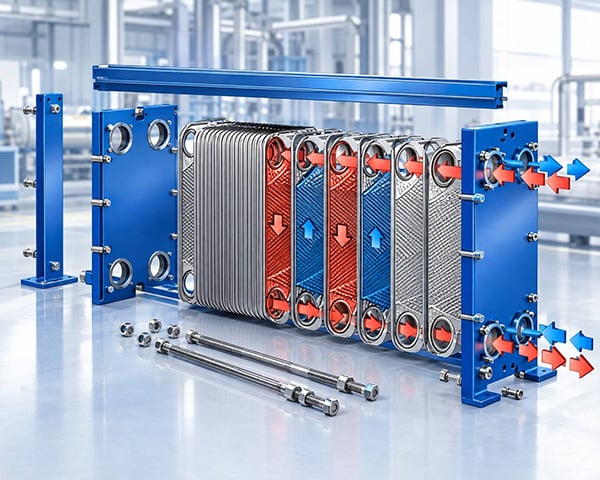
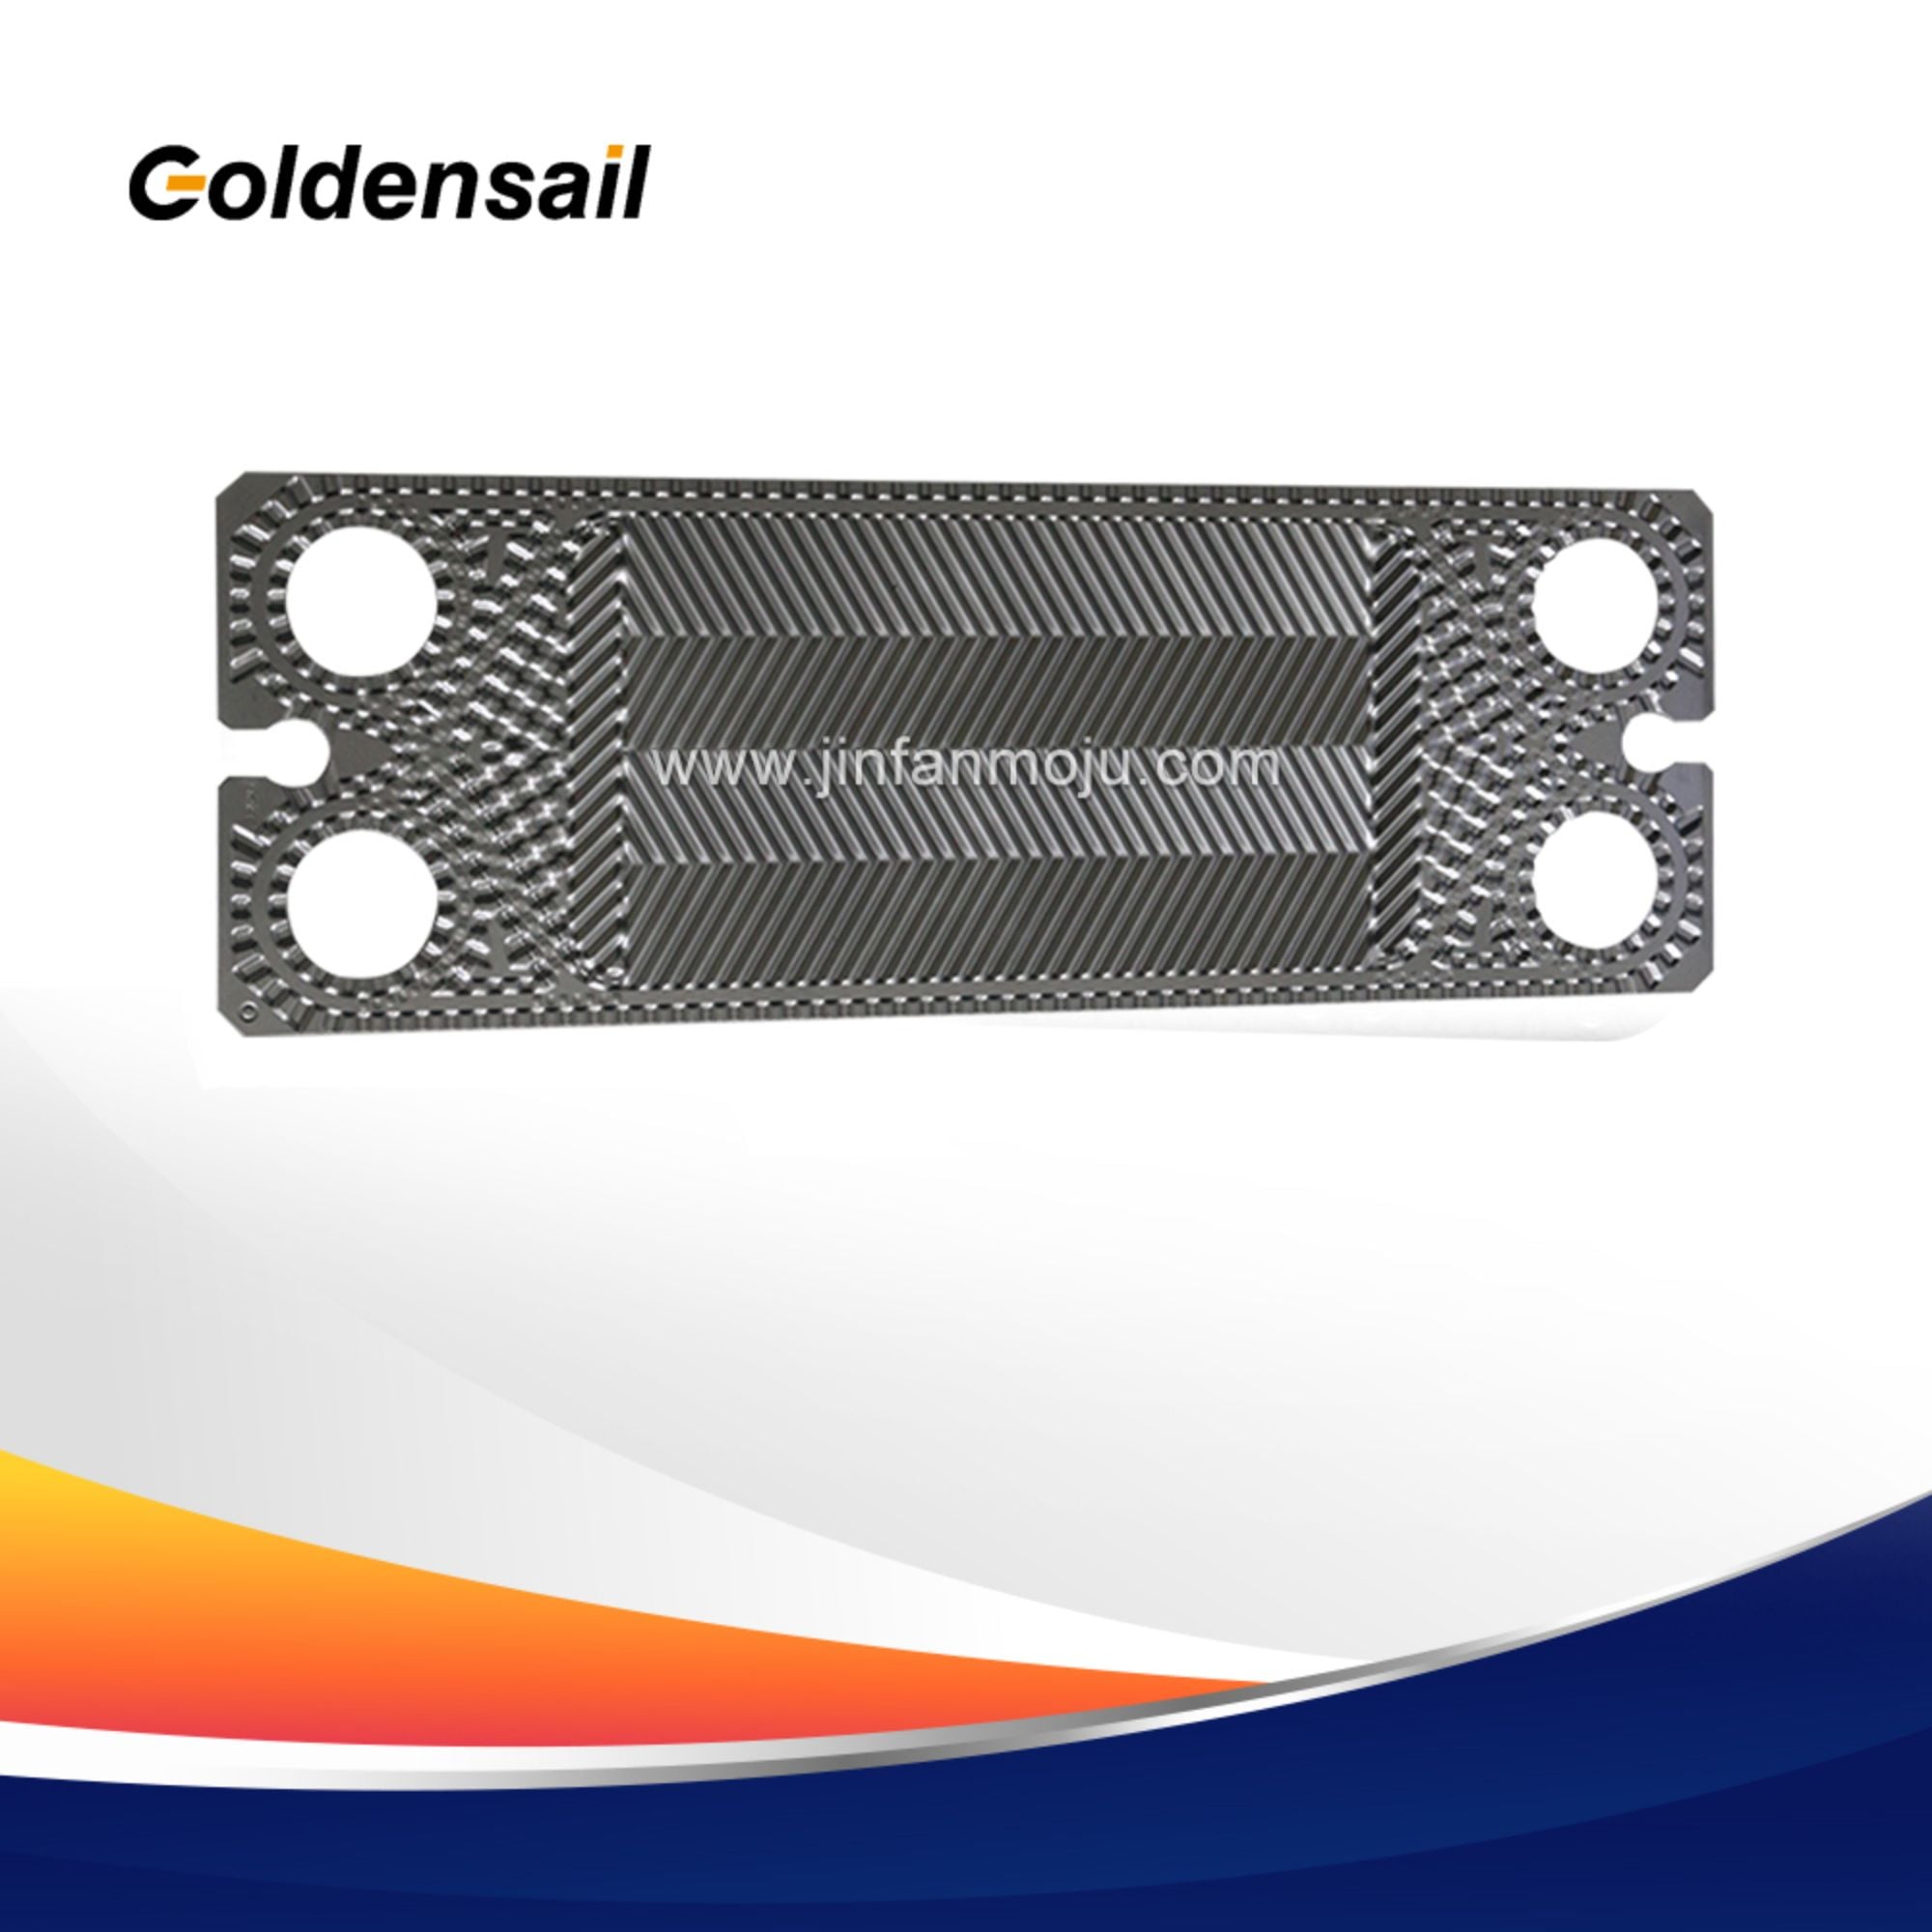
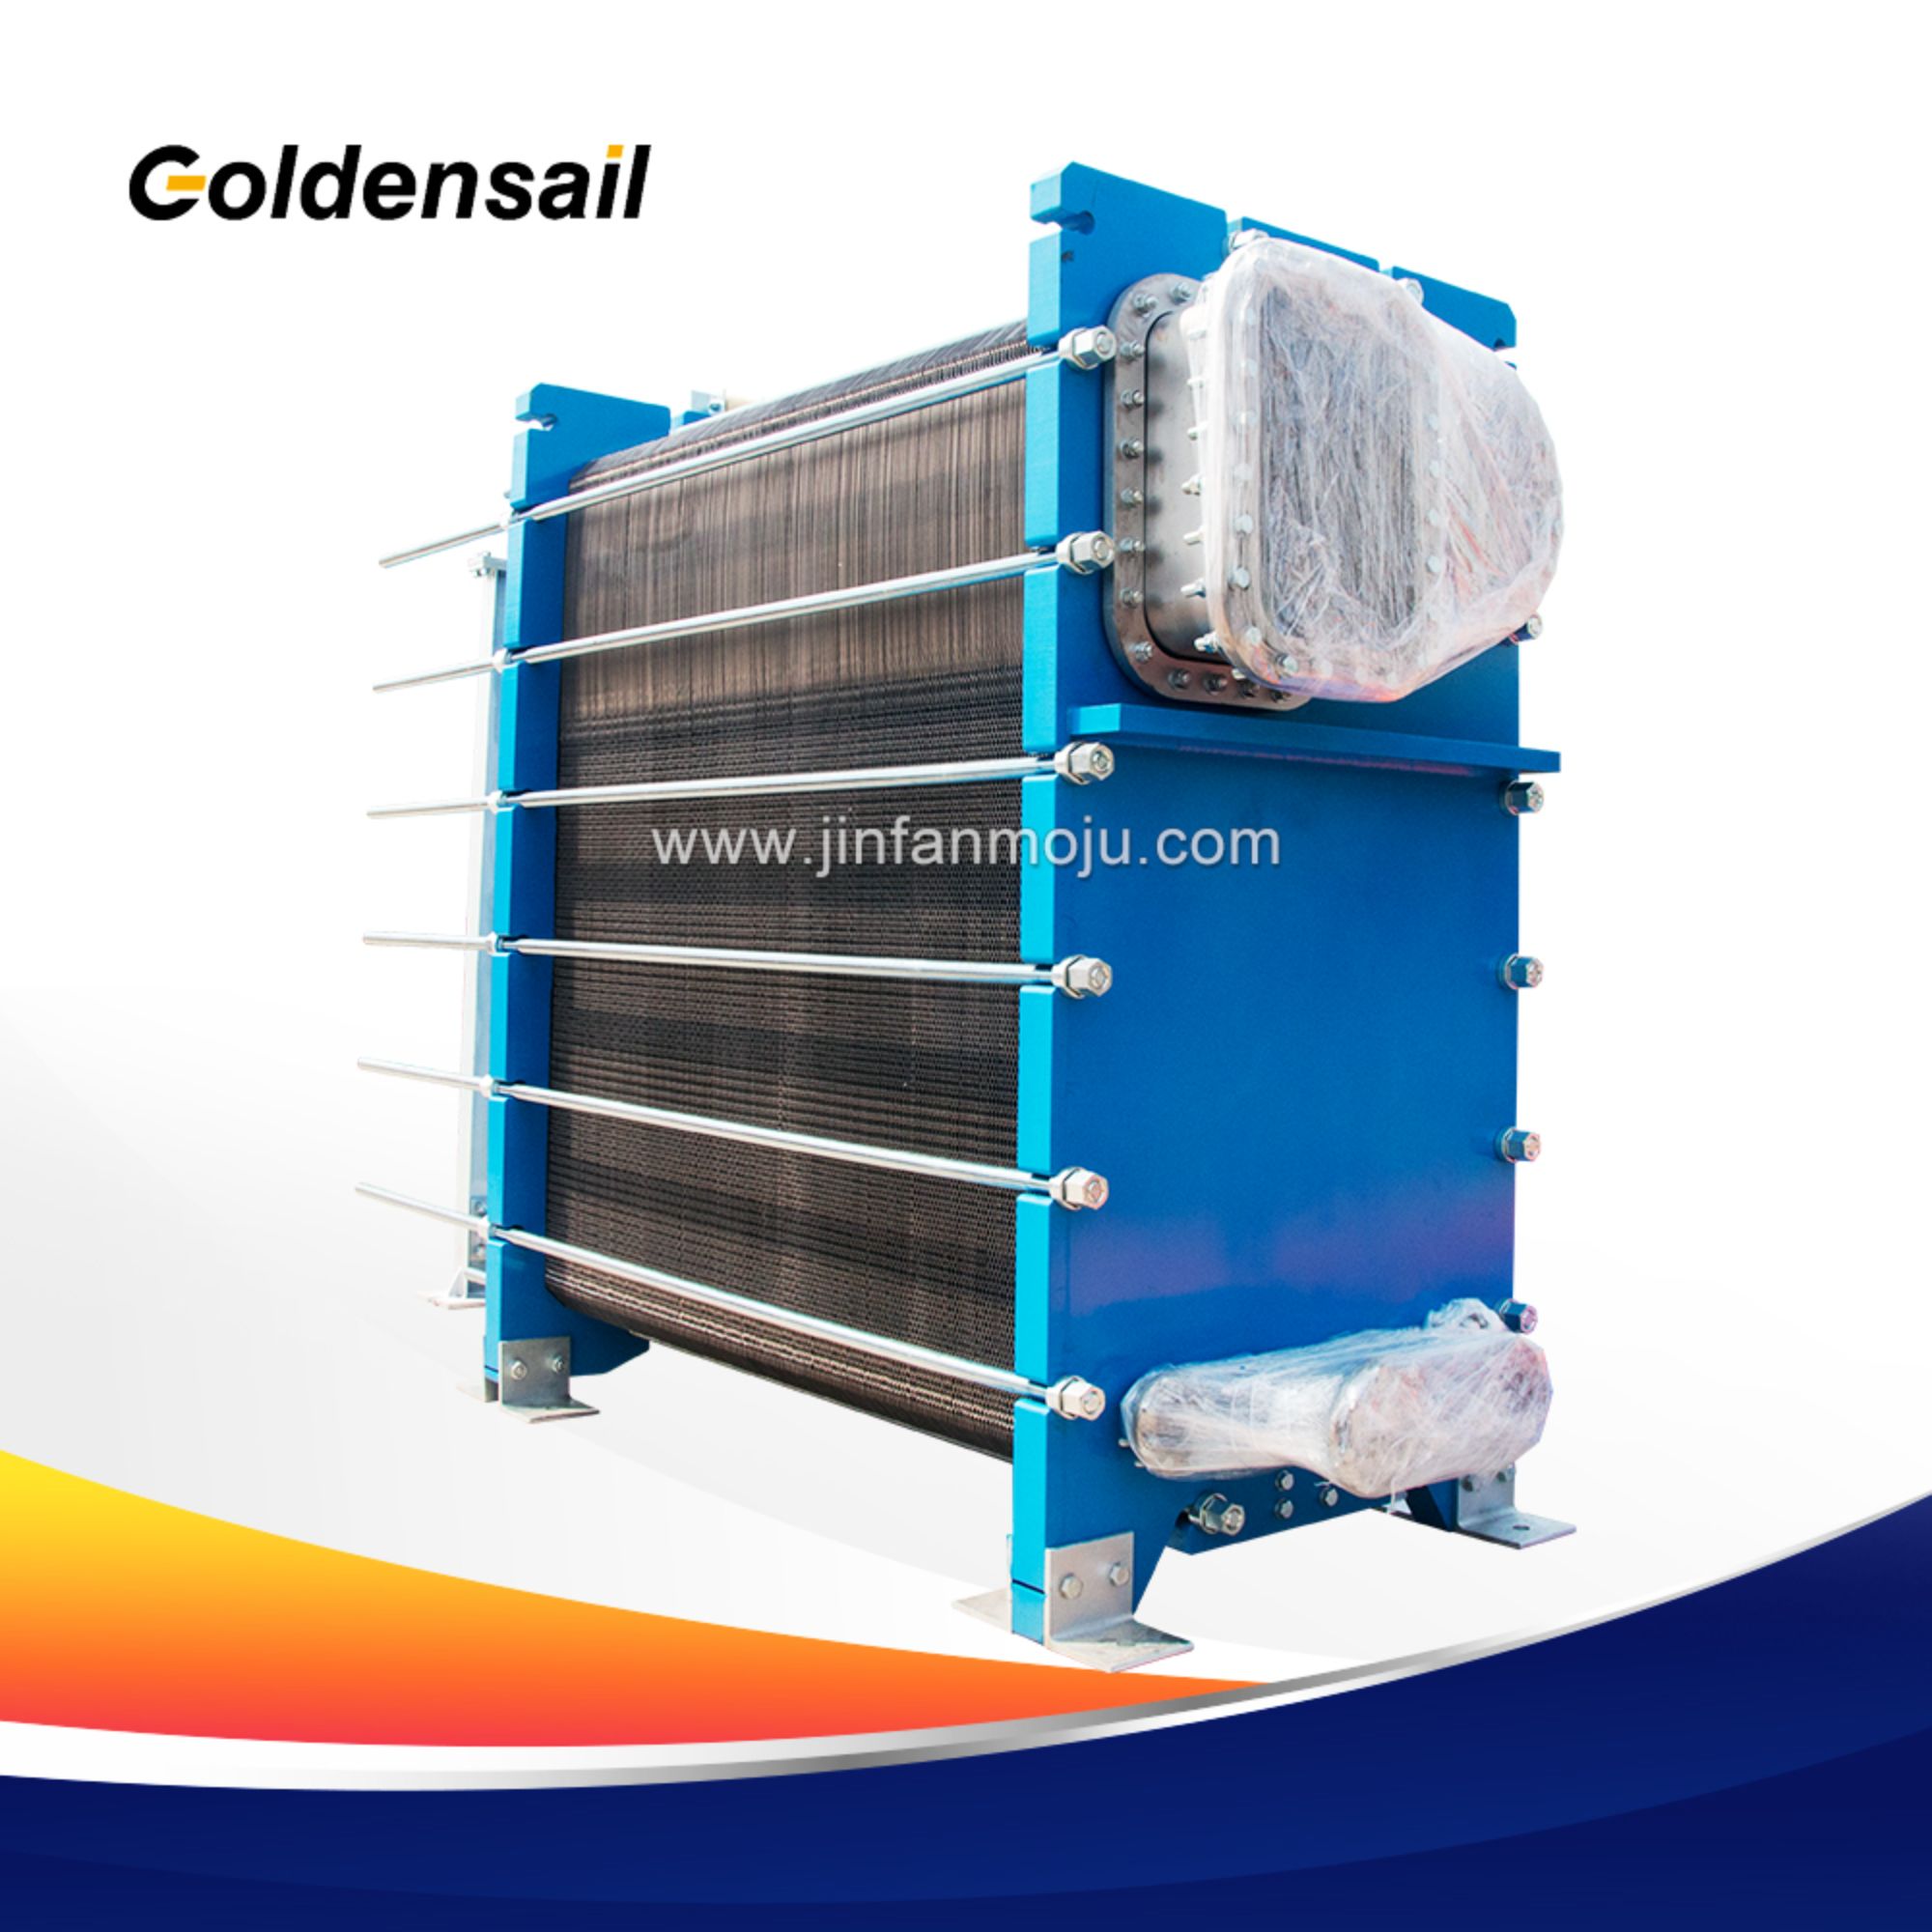
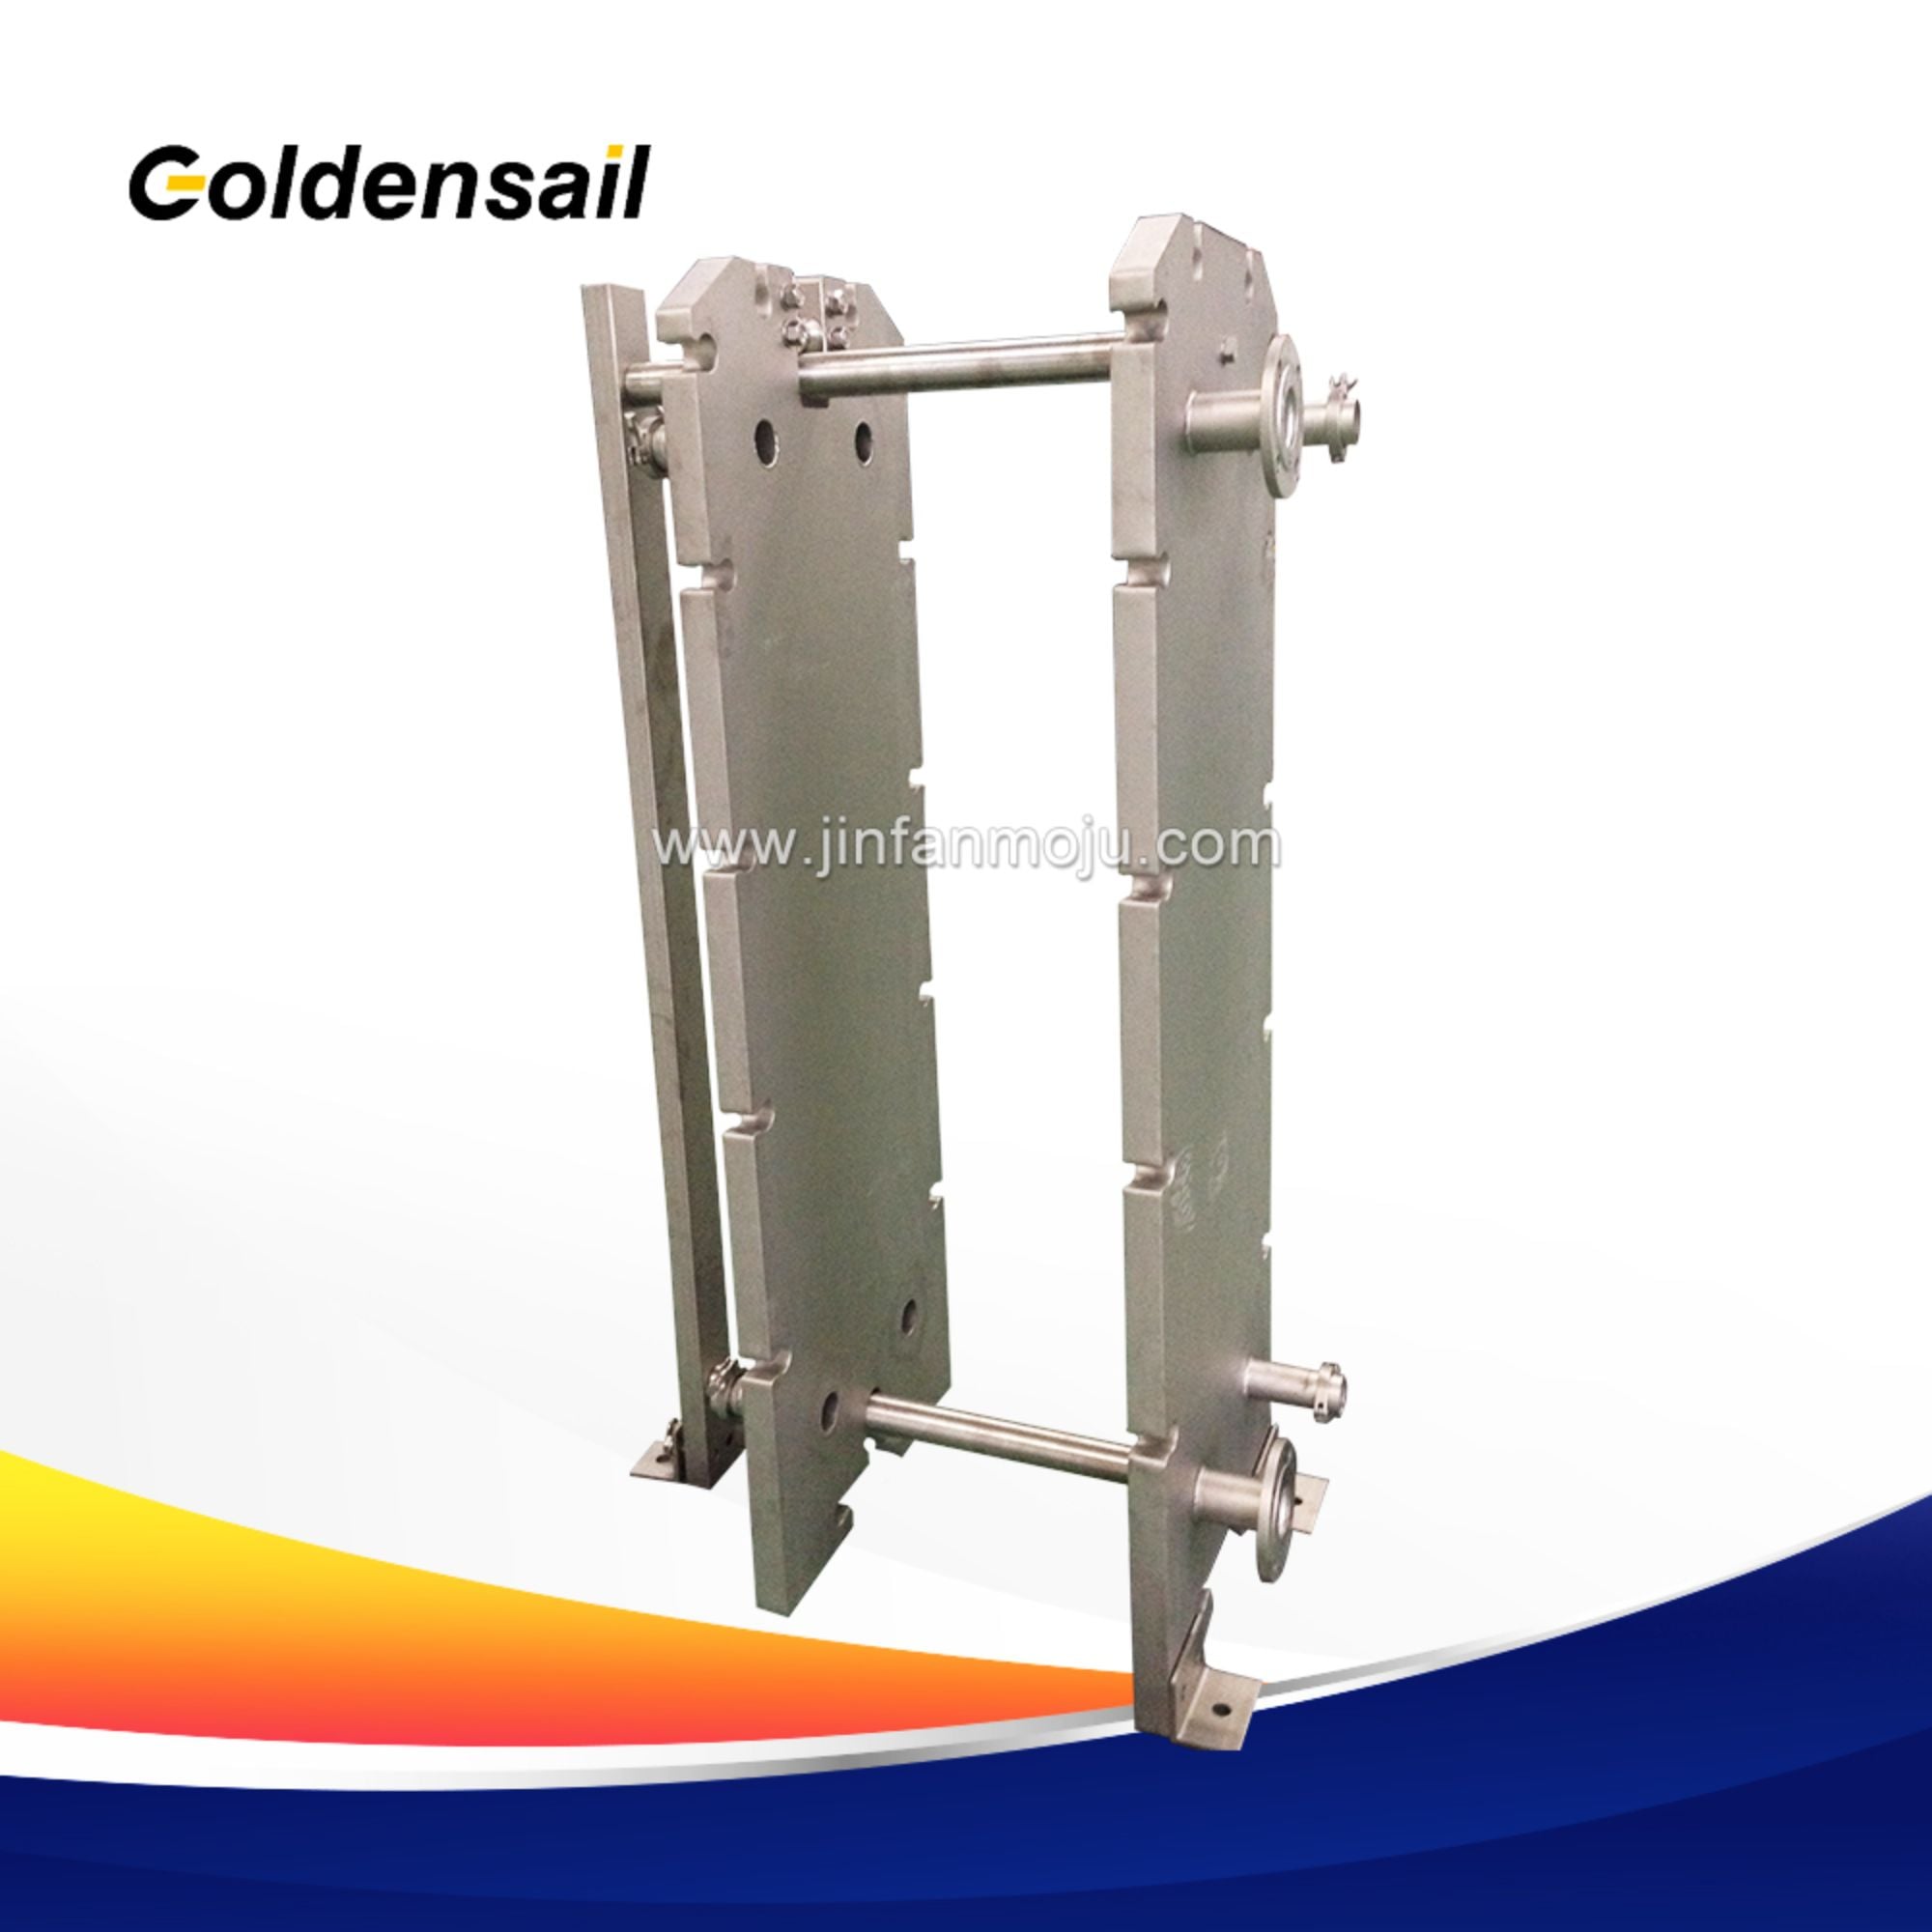
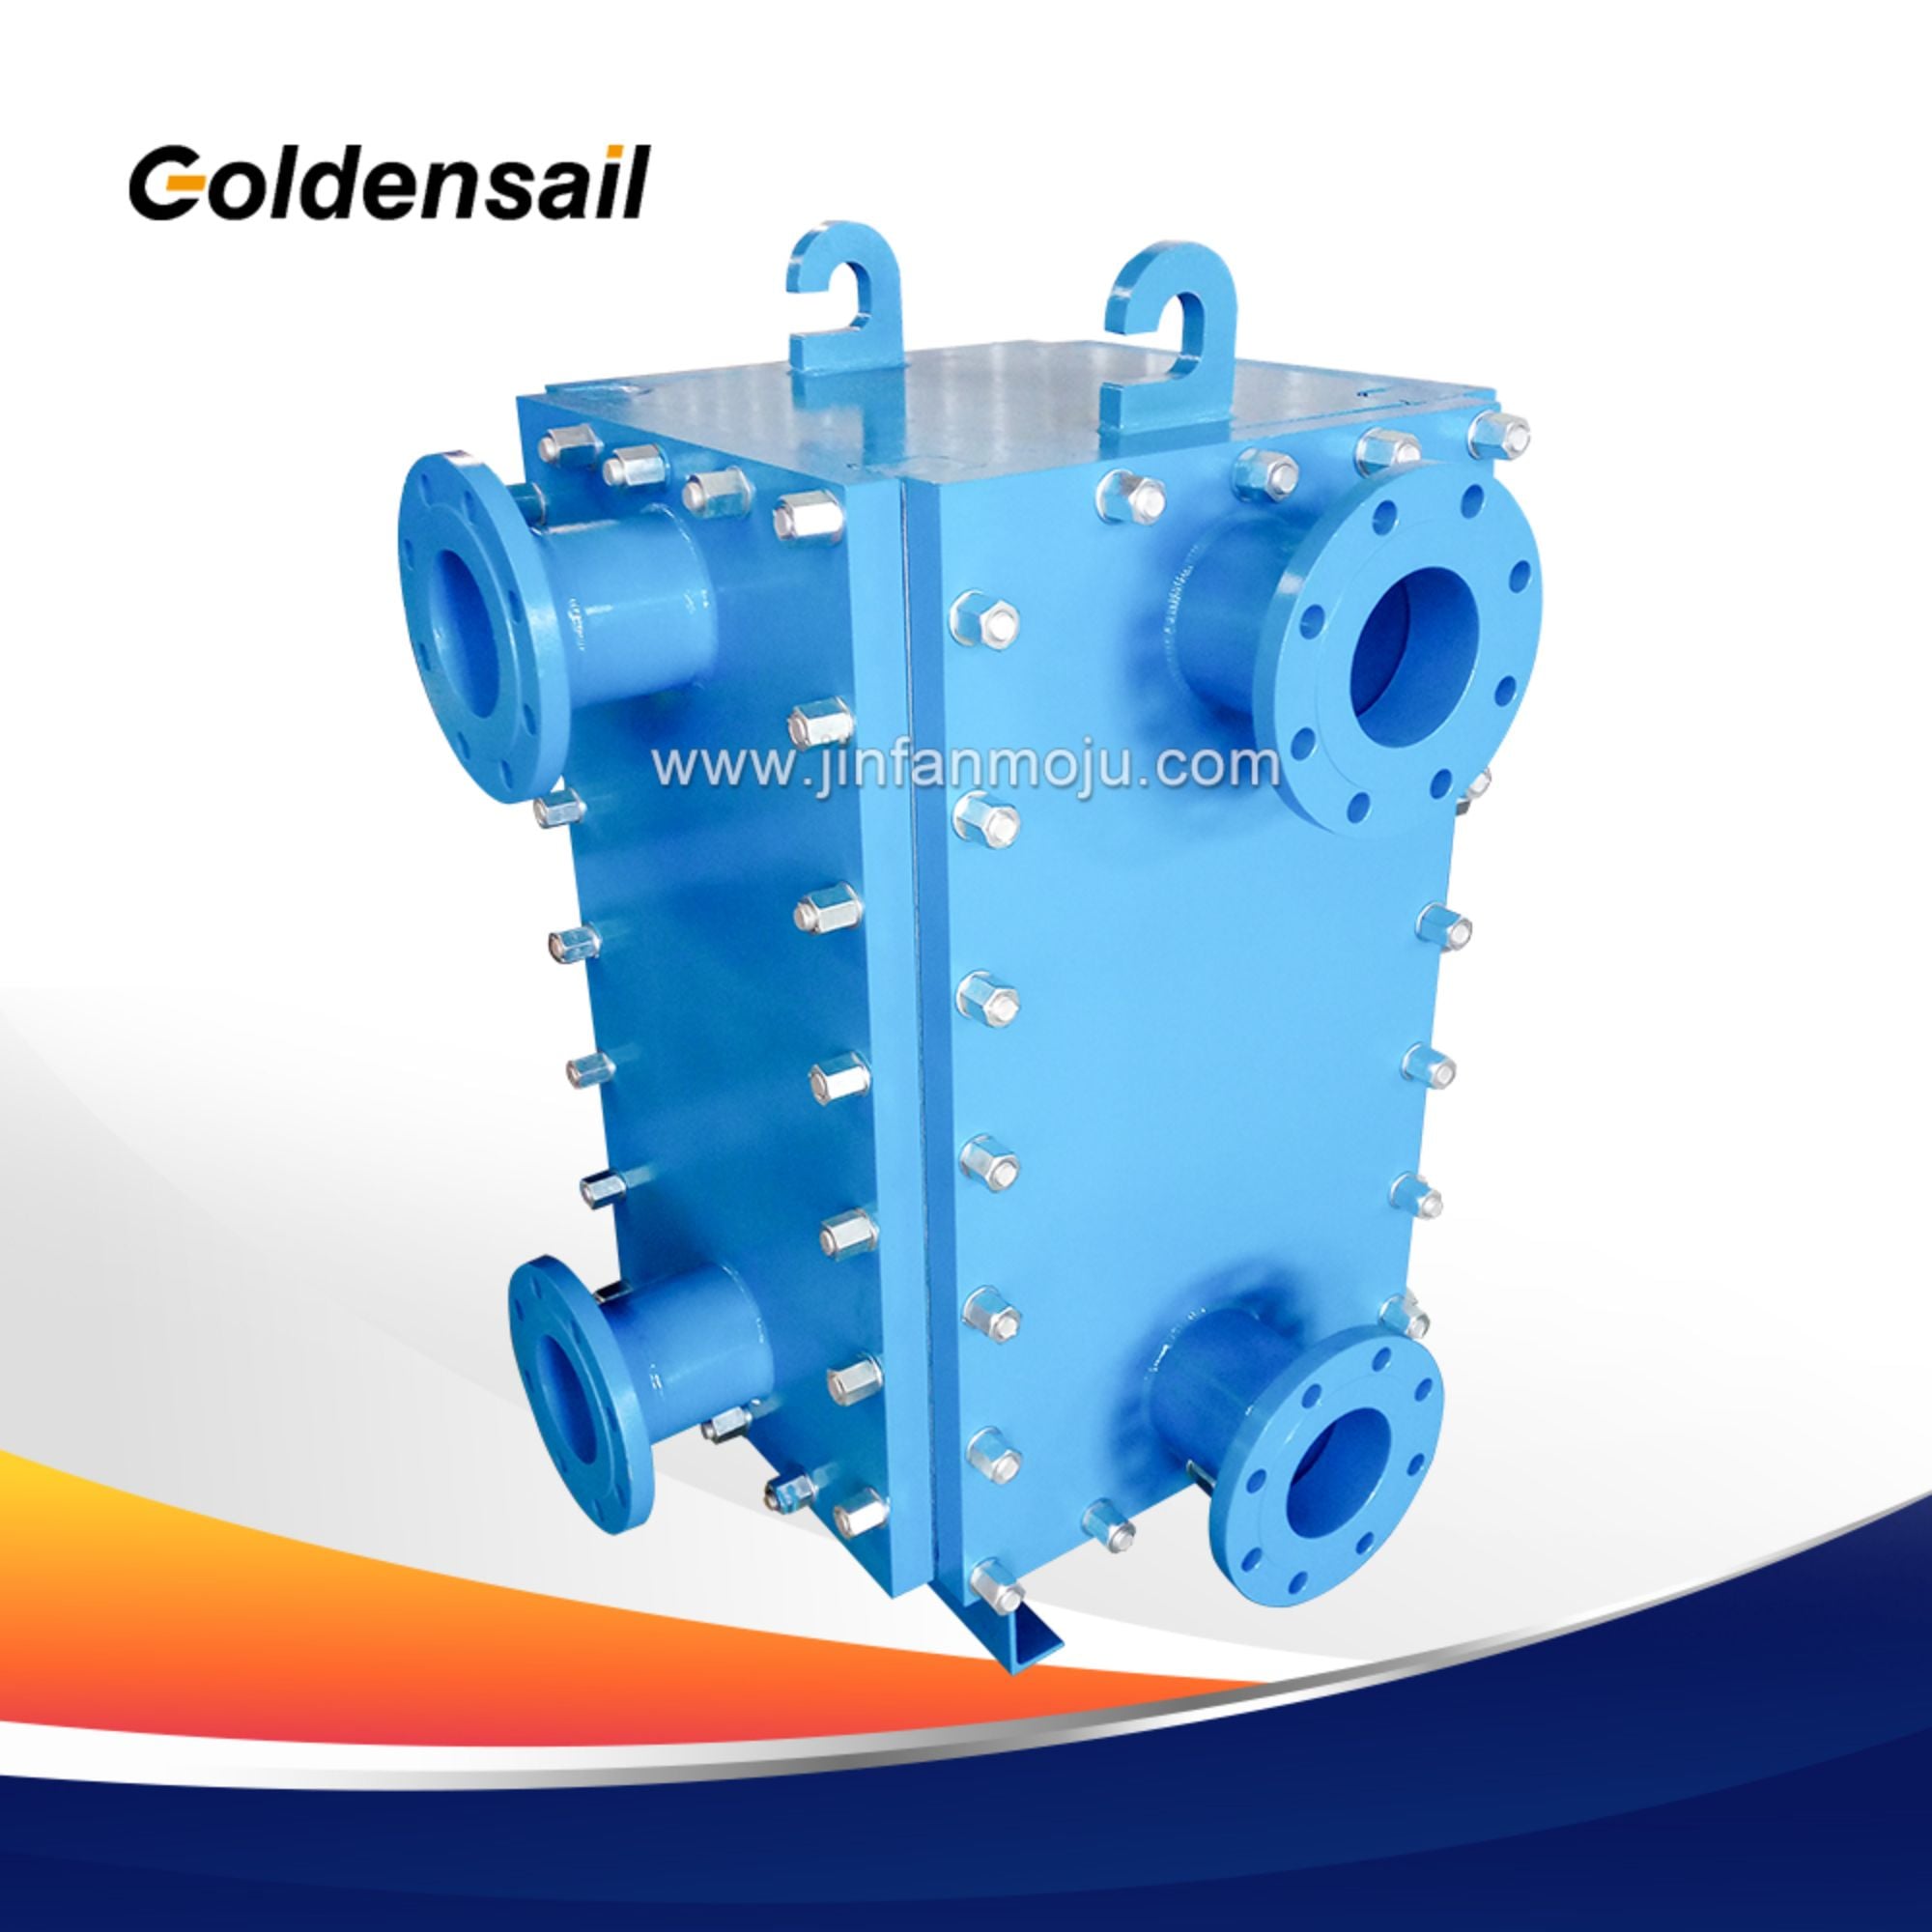
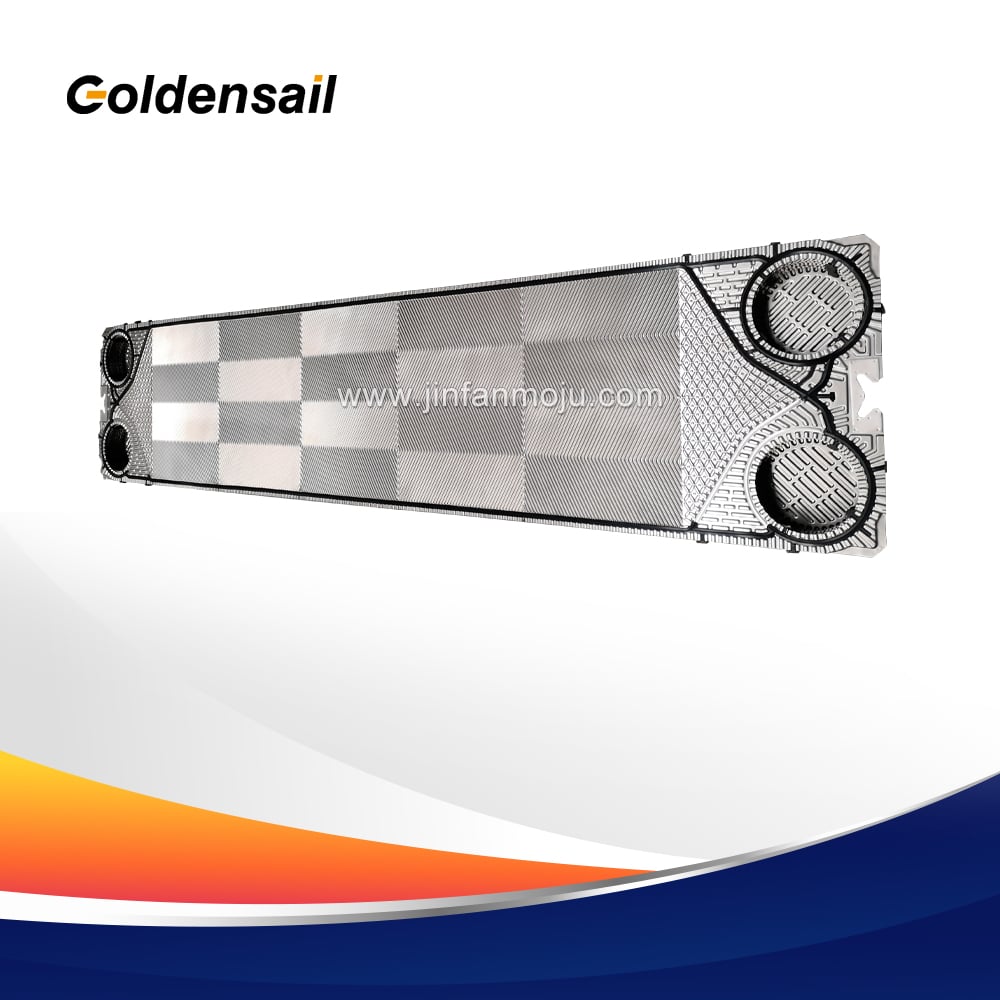
Gedichtete Plattenwärmetauscher weisen ein rahmenbasiertes Design auf. Ihre Kernbaugruppe besteht aus einem Stapel gewellter Platten, einer feststehenden Druckplatte, einer beweglichen Druckplatte, Spannbolzen und Dichtungsgummis. Die PHE-Platten werden innerhalb des Rahmens gestapelt und als Einheit durch die Spannbolzen zusammengedrückt, wodurch sich abwechselnde Strömungskanäle für heiße und kalte Medien bilden; Wärmeaustauscher-Dichtungsgummi zwischen den Platten stellt sicher, dass die Medien jeweils nur innerhalb ihrer vorgesehenen Kanäle strömen und kein Durchmischen stattfindet. Die Wartung ist unkompliziert: Durch Lösen der Spannbolzen und Verschieben der beweglichen Druckplatte lässt sich der Plattenstapel öffnen, um Platten und Dichtungsgummi zu reinigen, zu inspizieren oder auszutauschen. Zudem kann die Leistungsfähigkeit der Anlage durch Hinzufügen oder Entfernen pHE-Platten um wechselnden Anforderungen an den Wärmeübergang gerecht zu werden. Daher eignet sich diese Struktur besonders gut für Systeme, die regelmäßig gewartet, gereinigt oder zukünftig erweitert werden müssen.
In Geschweißte Plattenwärmetauscher , nutzen die Wärmeübertragungsplatten eine geschweißte Konstruktion; die Platten sind durch Schweißen miteinander verbunden, um einen abgedichteten Plattenstapel oder Kanalverbund zu bilden, wodurch der Bedarf an herkömmlichen Dichtungsdichtungen auf der Prozessfluidseite reduziert oder ganz entfällt. Je nach Herstellerkonstruktion können diese Geräte verschiedene Konfigurationen verwenden – beispielsweise geschweißte Plattenpaare, vollständig geschweißte Plattenstapel oder vollständig geschweißte Strukturen mit Außengehäusen –, um unterschiedliche Medien und Betriebsbedingungen zu berücksichtigen. Durch den Ersatz von Dichtungsdichtungen durch Schweißdichtungen eignet sich dieser Wärmeaustauschertyp besonders gut für Anwendungen mit strengen Anforderungen hinsichtlich Dichtzuverlässigkeit, Temperatur, Druck oder Medienverträglichkeit. Es ist jedoch zu beachten, dass eine „vollständig geschweißte“ Struktur nicht die völlige Abwesenheit von Dichtungen an allen Schnittstellen, externen Anschlüssen oder Hilfsdichtungen impliziert; der Begriff bezieht sich in der Regel auf das Dichtverfahren für die Prozessmediumseite (d. h. die Platten oder den Plattenstapel), während Flansche, Düsen und bestimmte externe Hilfsanschlüsse je nach Konstruktion weiterhin Dichtungen verwenden können.
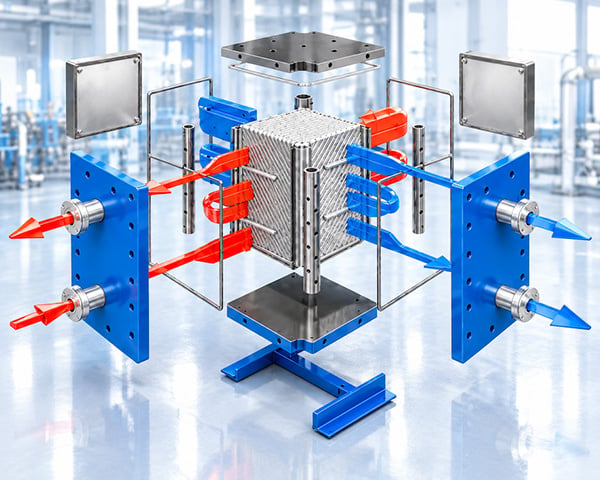
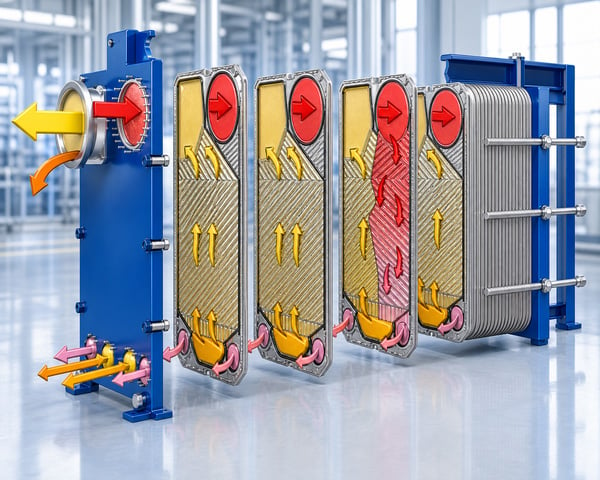
Konstruktiv gesehen ist die Mit einem Gehalt an Kohlenwasserstoffen von mehr als 0,5% liegt zwischen den dichtungsbefestigten und vollgeschweißten Typen: Zwei PHE-Platten werden zunächst miteinander verschweißt, um ein Plattenpaar zu bilden (wodurch ein geschweißter Kanal entsteht); mehrere solcher Paare werden dann innerhalb eines Rahmens gestapelt. Wärmeaustauscher-Dichtungen dienen zum Abdichten der Zwischenräume zwischen diesen Paaren und bilden dadurch auf der anderen Seite einen dichtungsabgedichteten Kanal. Diese Konfiguration ermöglicht es korrosiven, hochpermeablen oder dichtungsunverträglichen Medien, durch die geschweißten Kanäle zu strömen – wodurch ein direkter Kontakt mit den Dichtungen vermieden wird – während relativ unbedenkliche Medien durch die dichtungsabgedichteten Kanäle fließen, was Demontage, Reinigung und Wartung erleichtert. Sie wird häufig in Anwendungen eingesetzt, bei denen das Medium auf einer Seite korrosiv, hochpermeabel oder mit Standarddichtungen unverträglich ist, und bietet somit eine ausgewogene Kombination aus Korrosionsbeständigkeit, Leckvermeidung und Wartbarkeit. Hinweis: Spezifische Dichtungsstrukturen und Strömungskanal-Konfigurationen hängen vom Herstellerdesign ab.
| Vergleichsdimension | Gedichtet | Halbgeschweißt | Vollständig geschweißt |
|---|---|---|---|
| Plattenverbindung | Mechanisch geklemmt | Ausgewählte Kanäle geschweißt, Dichtungen normalerweise zwischen Plattenpaaren | Haupt-Wärmeübertragungskanäle geschweißt |
| Prozesseitige Abdichtung | Dichtungen | Kombination aus Schweißen und Dichtungen | Überwiegend schweißtechnische Abdichtung |
| Demontage | Hoch | Mäßig, abhängig vom Design | Im Allgemeinen niedrig |
| Wartung | Vollständig öffnbar: mechanische Reinigung, Austausch von Dichtungen und Platten | Dichtungsbereich instandsetzbar; geschweißter Bereich ist schwieriger zu reparieren | Erfordert in der Regel eine Fachwerkstatt |
| Dichtungsabhängigkeit | Hoch | Partial | Niedrig auf der Prozesseite |
| Medienverträglichkeit | Hängt vom Dichtungs- und Plattenmaterial ab | Geeignet für spezifische korrosive oder permeable Fluidkombinationen | Hängt vom Schweißmaterial, der Konstruktion und dem Design ab |
| Auswahlpriorität | Wartung, Reinigung und Kapazitätserweiterung | Spezifische Medien- und Dichtungsanforderungen | Anspruchsvolle Einsatzbedingungen und prozesseitige Dichtung |
Hinweis: Die Temperaturbeständigkeit, Druckbeständigkeit und Medienverträglichkeit können nicht allein anhand der Bauformbezeichnung bestimmt werden; es sind stets das konkrete Modell, die verwendeten Materialien sowie die vom Hersteller angegebenen Konstruktionsparameter zu konsultieren.
Zu den Vorteilen von Dichtungsplattenwärmeaustauschern zählen austauschbare Dichtungen und eine einfache Montage/Demontage; die Dichtintegrität kann nach einem Versagen in der Regel wiederhergestellt werden, indem lediglich die Dichtungen ausgetauscht und die Einheit erneut angezogen wird. Die Dichtleistung hängt weitgehend von der Verträglichkeit zwischen dem Dichtungsmaterial und dem Prozessmedium ab. Durch die Auswahl des geeigneten Dichtungsmaterials (z. B. Viton, NBR, EPDM, FKM, PTFE usw.) entsprechend Medium, Temperatur und Konzentration lässt sich eine zuverlässige Abdichtung über einen breiten Bereich von Betriebsbedingungen sicherstellen; eine Unverträglichkeit zwischen Dichtung und Medium kann jedoch zu Problemen wie Quellung, Erhärten, Rissbildung oder Kontamination des Mediums führen.
Ein Nachteil ist, dass Dichtungen anfällig für Alterung und bleibende Kompressionsverformung nach längerer Einwirkung von Temperatur, Druck und dem Prozessmedium sind, was zu einer verringerten Vorspannung und einer geschwächten Dichtwirkung führt. Daher werden die Wartungsintervalle stark durch die Betriebsbedingungen beeinflusst, was regelmäßige Inspektionen und periodische Austausche erforderlich macht. Zudem stellen Dichtungen einen vergleichsweise schwachen Punkt im Dichtsystem dar und bergen ein Leckagerisiko – insbesondere bei extremen Temperaturen, Druckschwankungen oder häufigen Start-Stopp-Zyklen. Deshalb sind regelmäßige Kontrollen auf Leckageanzeichen, den Zustand der Dichtung sowie die Vorspannung der Klemmbolzen erforderlich; rechtzeitiges Nachziehen oder Austauschen ist jeweils nach Bedarf durchzuführen.
Der Vorteil vollgeschweißter Plattenwärmeaustauscher liegt in der Reduzierung der dichtenden Dichtungspunkte auf der Prozessseite, wodurch das Risiko von Leckagen infolge von Dichtungsalterung, Kompressionsset, unzureichender Medienverträglichkeit oder Permeation gesenkt wird. Diese Konstruktion bietet eine überlegene Dichtzuverlässigkeit bei Anwendungen mit hohen Temperaturen, hohem Druck, korrosiven Flüssigkeiten und stark permeablen Medien. Allerdings bestehen damit verbundene Nachteile und Risiken: Die Dichtleistung der geschweißten Kanäle hängt stark von der Schweißqualität ab. Fehler wie unvollständige Durchschmelzung, Porosität oder Rissbildung – ebenso wie langfristige Einwirkung von Ermüdung, thermischem Wechsel, Druckschwankungen und Korrosion – können dennoch zu Leckagen führen. Zudem sind Leckortung und Reparatur bei vollgeschweißten Konstruktionen vergleichsweise schwierig. Daher darf eine geschweißte Konstruktion nicht pauschal mit absoluter Leckfreiheit gleichgesetzt werden; sie ersetzt lediglich einige dichtende Dichtungen durch Schweißverbindungen. Die konkrete Auswahl erfordert eine umfassende Bewertung der Schweißintegrität, der betrieblichen Belastungen, der Korrosionszuschläge sowie potenzieller Leckrisiken durch Dichtungen auf der Gegenseite oder an externen Anschlüssen, wobei die spezifische Dichtkonstruktion vom Herstellerdesign bestimmt wird.
Hinsichtlich der Dichtleistung halbgeschweißter Plattenwärmeaustauscher stellt die Verwendung geschweißter Kanäle für das Prozessmedium einen entscheidenden Vorteil dar. Dadurch verringert oder beseitigt sich die Abhängigkeit von herkömmlichen Dichtungen auf dieser Seite nahezu vollständig und es werden Probleme wie Quellung, Alterung, Durchdringung und Leckage vermieden, die durch den direkten Kontakt zwischen Dichtungen und Medien verursacht werden – insbesondere bei korrosiven, hochpermeablen Medien oder solchen, die hohen Temperaturen und Drücken ausgesetzt sind oder besondere Materialverträglichkeit erfordern. Folglich bieten diese Wärmeaustauscher unter anspruchsvollen Betriebsbedingungen eine überlegene Dichtzuverlässigkeit und Sicherheit.
Das Dichtungssystem ist jedoch nicht vollständig „dichtungsfrei“; je nach konkreter Ausführung können für die Strömungskanäle auf der gegenüberliegenden Seite, Flanschverbindungen oder externe Hilfsanschlüsse weiterhin Dichtungen eingesetzt werden. Dadurch bestehen weiterhin Risiken im Zusammenhang mit der Verträglichkeit des Dichtungsmaterials, Alterung, Kompressionsset und Undichtigkeiten, was eine geeignete Materialauswahl entsprechend den Betriebsbedingungen sowie regelmäßige Inspektionen erfordert. Zudem hängt die Dichtzuverlässigkeit geschweißter Kanäle stark von der Qualität der Schweißnähte ab; Fehler wie unvollständige Durchschmelzung, Porosität oder Risse – ebenso wie langfristige thermische Wechselbelastung, Druckschwankungen und Korrosion – können zu Undichtigkeiten an den Schweißstellen führen. Außerdem gestaltet sich die Leckageerkennung und -reparatur bei vollständig geschweißten Konstruktionen vergleichsweise schwierig. Daher bedarf die vollständig geschweißte Lösung einer umfassenden Bewertung der Schweißqualität, zerstörungsfreien Prüfverfahren, Druckprüfungen und der Undichtigkeitsrisiken auf der dichtungsbehafteten Seite, wobei die konkrete Dichtstruktur und die Anordnung der Strömungskanäle durch das Herstellerdesign festgelegt werden.
Bei der Auswahl von Geräten ist der Kaufpreis lediglich der Ausgangspunkt. Was die Gesamtbetriebskosten wirklich bestimmt, sind Reinigung, Wartung, Ersatzteile, Ausfallzeiten und Nutzungsdauer.
Dichtungsausgeführte (abnehmbare) Geräte ermöglichen das Entfernen der Klemmbolzen und beweglichen Druckplatten, um den Plattenstapel vollständig zu zerlegen; diese Bauart eignet sich für häufige Reinigung (auch mechanisch) und zukünftige Kapazitätserweiterung sowie für routinemäßige Inspektionen des Dichtungszustands und von Verschmutzung oder Korrosion an den Platten. Halbgeschweißte Geräte bestehen aus geschweißten Plattenpaaren, wobei die Abdichtung zwischen den Paaren weiterhin durch Dichtungen erfolgt; die Durchführbarkeit und der Umfang der Reinigung hängen von der konkreten Struktur der Plattenpaare und Dichtungen ab – die dichtungsausgeführte Seite ist im Allgemeinen für Wartungsarbeiten zugänglich, während geschweißte Kanäle gezielte chemische Reinigung oder spezielle Behandlung erfordern. Vollgeschweißte Geräte ersetzen die Dichtungen auf der Prozessseite durch geschweißte Kanäle, sodass einige innere Bereiche nicht wie bei dichtungsausgeführten Modellen direkt zerlegt werden können; dies erfordert vorab geplante Reinigungsstrategien (z. B. CIP-Chemikalienreinigung) sowie eine Bewertung der verfügbaren professionellen Wartungskapazitäten.
Bei dichtungsbewehrten Einheiten hängt die Häufigkeit des Dichtungswechsels vom Prozessmedium, der Temperatur und den Anfahr-/Abschaltzyklen ab; obwohl Ersatzteile leicht verfügbar sind und der Austausch relativ einfach ist, verursachen häufige Dichtungswechsel Arbeits- und Ausfallkosten. Halbgeschweißte Einheiten erfordern das Management sowohl von Dichtungen als auch von Ersatzpaaren geschweißter Platten und stellen damit ein mittleres Maß an Wartungskomplexität dar. Vollgeschweißte Einheiten benötigen weniger Dichtungen, doch Schäden an geschweißten Kanälen sind schwer zu reparieren – oft ist eine Rücksendung an das Werk oder eine spezialisierte Schweißarbeit erforderlich – was zu längeren Ausfallzeiten sowie höheren Anforderungen an Ersatzteile und fachliche Expertise des Personals führen kann.
Die Analyse sollte Beschaffungskosten, Energieverbrauch, Wartungskosten, Ausfallkosten und erwartete Nutzungsdauer umfassen – nicht nur das ursprüngliche Angebot. Dichtungsbestückte Geräte ermöglichen eine einfache Wartung, verursachen jedoch höhere Kosten für Dichtungen und Ausfallzeiten; halbgeschweißte Geräte bieten ein ausgewogenes Verhältnis zwischen Korrosionsbeständigkeit und Wartbarkeit; vollgeschweißte Geräte reduzieren wartungsbedingte Aufwände im Zusammenhang mit Dichtungen, bergen jedoch Herausforderungen bei der Reinigung sowie bei Schweißreparaturen. Keine einzige Bauart ist per se die kostengünstigste; die eigentliche kostengünstigste Lösung ist jene, die am besten zu den jeweiligen Betriebsbedingungen, den vorhandenen Wartungskapazitäten und den betrieblichen Zielsetzungen passt.
Dichtungsbegrenzte Plattenwärmeaustauscher sind in der Regel die bevorzugte Wahl, wenn die Anlage einer regelmäßigen Reinigung und Inspektion bedarf, eine mögliche zukünftige Erweiterung der Wärmeübertragungsfläche vorgesehen ist und die Prozessmedien mit den verfügbaren Dichtungswerkstoffen kompatibel sind. Diese Geräte bestehen aus einem Rahmen und Spannbolzen; die Abdichtung erfolgt mittels Dichtungen. Die Anordnung lässt sich demontieren, um Platten zu reinigen, zu inspizieren oder auszutauschen; zudem kann die Leistung flexibel durch Hinzufügen oder Entfernen von Platten angepasst werden – dies macht sie besonders geeignet für Projekte, bei denen häufige mechanische Reinigung oder eine schrittweise Kapazitätserweiterung erforderlich ist. Dieses Konzept bietet eine einfache Wartung und wird häufig in Anwendungen wie Klima- und Lüftungstechnik (HVAC), allgemeinem industriellen Wärmeaustausch sowie der Lebensmittelverarbeitung eingesetzt. Sie sind jedoch nicht geeignet, wenn die Prozessmedien zu starker Quellung, Alterung oder Kontamination der Dichtungen führen oder wenn Betriebstemperaturen und -drücke die Leistungsfähigkeit der Dichtungen überschreiten; in solchen Fällen sollten halbgeschweißte oder vollständig geschweißte Einheiten in Betracht gezogen werden.
Vollgeschweißte Plattenwärmeaustauscher kommen in Betracht, wenn die Medien auf der Prozessseite für herkömmliche Dichtungen mit Dichtungsmaterial ungeeignet sind – beispielsweise bei korrosiven oder hochpermeablen Flüssigkeiten, hohen Temperaturen und Drücken oder bei Materialunverträglichkeit – oder wenn die Betriebsbedingungen besondere Anforderungen an Druck, Temperatur oder Dichtkonfiguration stellen. Durch die geschweißten Strömungskanäle verringert sich die Anzahl der dichtungsbewehrten Dichtstellen auf der Prozessseite, wodurch die Zuverlässigkeit der Dichtung erhöht wird; allerdings müssen Faktoren wie Schweißqualität, thermische Zyklierung, Ermüdung und Korrosion bewertet werden, und es ist zu prüfen, ob auf der gegenüberliegenden Seite oder an externen Anschlüssen noch Dichtungen vorhanden sind. Diese Geräte eignen sich für chemische, energiewirtschaftliche, Öl- und Gasprozesse sowie andere industrielle Anwendungen, bei denen eine spezifische Konstruktionsvalidierung durchgeführt wurde; die Auswahl sollte auf einer Kombination aus Herstellerangaben und den tatsächlichen Betriebsbedingungen beruhen.
Ein halbgeschweißter Plattenwärmeaustauscher ist dann die geeignete Wahl, wenn das Medium auf einer Seite korrosiv ist, eine hohe Durchlässigkeit aufweist oder strenge Verträglichkeitsanforderungen stellt, die einen direkten Kontakt mit der Dichtung unzulässig machen, während auf der anderen Seite einfacher Zugang für Reinigung und Wartung erforderlich ist. In dieser Konfiguration sind jeweils zwei Platten miteinander verschweißt, um Kanäle für das anspruchsvollere Medium zu bilden; Dichtungen dienen dagegen zur Abdichtung der Zwischenräume zwischen diesen verschweißten Plattenpaaren und ermöglichen so Reinigung und Wartung auf der nicht verschweißten Seite. Dieser Ansatz vereint die spezifischen Dichtungsanforderungen bestimmter Medien mit der Notwendigkeit einfacher Wartung auf der anderen Seite. Derartige Konstruktionen kommen häufig in bestimmten Kälteanwendungen und speziellen chemischen Prozessen zum Einsatz. Die konkrete Dichtungsstruktur sowie die Strömungskanal-Anordnung werden vom Hersteller festgelegt.
Thermische Leistung: Die Wärmelast, die das Gerät übertragen muss; sie bestimmt die erforderliche Oberfläche.
Durchflussrate: Der Durchfluss pro Seite legt die Kanalgeschwindigkeit fest, und die Geschwindigkeit bestimmt Größe der Platten und Turbulenz.
Eintritts- und Austrittstemperaturen: Diese vier Temperaturen ergeben die logarithmische mittlere Temperaturdifferenz (LMTD); der engste Annäherungspunkt begrenzt meist die Auslegung.
Betriebs- und Auslegungsdruck: Der Betriebsdruck ist der normale Betriebsdruck; der Auslegungsdruck ist der höhere Druck, für den das Gerät konstruiert und geprüft wird.
Filtermedien-Zusammensetzung: Konzentration, Chloridgehalt und Schwebstoffe entscheiden, welche Platten- und Dichtungswerkstoffe bestehen bleiben.
Zulässiger Druckabfall: Der vom System tolerierte Druckverlust begrenzt die nutzbare Geschwindigkeit und steht daher in einem Kompromissverhältnis zum Wärmeübergang.
Reinigungsanforderungen: Die gewählte Reinigungsmethode bestimmt, ob eine Dichtungs-, halbgeschweißte oder vollgeschweißte Bauart möglich ist.
Materialien und Dichtungskompatibilität: Plattenmaterial und Elastomer müssen beiden Medien über den gesamten Temperaturbereich hinweg standhalten.
Die endgültige Auswahl ergibt sich aus der thermischen Berechnung, der Druckverlustprüfung, der Materialauswahl sowie den Konstruktionsgrenzwerten des Herstellers – kein einzelner Parameter allein entscheidet darüber.
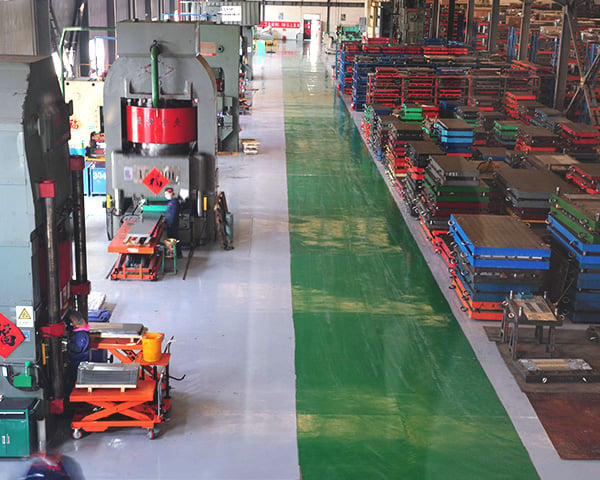
JINFAN ist ein Unternehmen für Plattenwärmeaustauscher mit mehr als 35 Jahren Fertigungserfahrung und über 8.000 betreuten Kunden. Das Produktsortiment umfasst Dichtungs-Platten-Rahmen-Typen, vollgeschweißte Typen, Platten-Schalen-Typen, geschweißte BLOC- und halbgeschweißte Wärmeaustauscher sowie Plattenverdampfer, Kondensatoren und mehr als 10 weitere Typen. Wir liefern zudem die Komponenten, die die Lebensdauer eines Wärmeaustauschers bestimmen: Wärmeaustauscherplatten, Dichtungen und Formen – auch für führende internationale PHE-Marken.
Senden Sie uns das Medium, die Durchflussmenge, die Eintritts- und Austrittstemperaturen, den Betriebsdruck und den zulässigen Druckabfall für jede Seite. Unsere Ingenieure führen die thermische Berechnung durch, überprüfen den Druckabfall, bestätigen die Werkstoffe und unterbreiten Ihnen den geeigneten Aufbau – mit Dichtungen, halbgeschweißt oder vollständig geschweißt. Falls ein einfacherer Aufbau ausreichend ist, teilen wir Ihnen dies mit.
Kontaktieren Sie unsBewerten Sie die beiden Medien anhand dreier Kriterien: die Kosten eines Lecks auf dieser Seite, einschließlich Sicherheitsrisiken, Produktkontamination und Umweltbelastung; die Schwierigkeit der Inspektion oder Reparatur vor Ort auf dieser Seite; und die Aggressivität des Mediums gegenüber elastomeren Dichtungen. Die Seite mit der schlechteren Gesamtbewertung wird in die geschweißten Kanäle eingebracht.
Wenn beide Seiten hohe Werte aufweisen, scheidet eine halbgeschweißte Einheit als Option aus, da die dichtungsbeseitigte Seite einfach den Versagensmodus übernimmt. Die Auswahl richtet sich dann auf eine vollgeschweißte Konstruktion oder auf eine Platten-Rohr-Konstruktion, falls der Druck oder die Kondensationsaufgabe dies erfordern.
Beurteilen Sie zuerst den Druck, dann das Medium. Wenn beide Seiten Werte überschreiten, die elastomerische Dichtungen halten können, entscheidet der Druck über die Konstruktion; jede Auslegung, bei der Dichtungen im Hochdruckkreislauf verbleiben, scheidet unabhängig von der Unbedenklichkeit des Fluids aus.
Das Medium bestimmt anschließend den Rest. Ein aggressives Fluid auf der Niederdruckseite muss dennoch durch Schweißen abgedichtet werden, falls es die Dichtungsverbindung angreift. Hoher Druck auf beiden Seiten in Kombination mit einem aggressiven Fluid führt meist dazu, dass die Auswahl von einer halbgeschweißten auf eine vollgeschweißte oder eine Platten-Rohr-Konstruktion wechselt.
Ja. Das Schweißen entfernt die Dichtung nur von den geschweißten Kanalpaaren. Die Dichtungen zwischen den Plattenpaaren und am Rahmen bleiben erhalten und altern wie Dichtungen immer: Sie werden hart, quellen oder verlieren bei Temperatur- und Chemikalienbelastung ihre Elastizität.
Deshalb ist eine halbschweißte Einheit nicht wartungsfrei. Sie reduziert lediglich die Anzahl der dichtungsversiegelten Verbindungen auf der anspruchsvollen Seite, statt die Pflege der Dichtungen aus dem Wartungsplan zu streichen. Behandeln Sie den Zustand der Dichtungen als geplante Inspektion – warten Sie nicht, bis ein Leck sie ankündigt.
Ja. Bei geschweißter Konstruktion lässt sich das Plattenpaket nicht öffnen; daher ist sie die falsche Wahl, wenn die Aufgabe häufige mechanische Reinigung erfordert, wenn die Verschmutzung stark und unvorhersehbar ist oder wenn die Wärmeübertragungsfläche später möglicherweise erweitert werden muss.
In diesen Fällen passt eine Dichtungseinheit besser, oder ein geschweißtes BLOC-Design mit abnehmbaren Seitenplatten, wenn sowohl mechanischer Zugang als auch geschweißte Kanäle erforderlich sind. Die Spezifikation einer vollständig geschweißten Ausführung für zusätzliche Sicherheit – nur um dann festzustellen, dass das Modul nicht geöffnet werden kann – ist eine kostspielige Korrektur.
Nein. Die Anzahl der geschweißten Kanalpaare und der Rahmen sind bereits in der Entwurfsphase festgelegt; eine Umrüstung vor Ort von halbgeschweißt auf vollständig geschweißt ist nicht möglich. Wenn die Betriebsbedingungen die Grenzen der dichtungsbefestigten Seite überschreiten, muss die Einheit für die neuen Bedingungen neu ausgewählt werden.
Die dichtungsbefestigte Seite verdient daher bei der Spezifikation der Einheit dieselbe Sorgfalt wie die geschweißte Seite: Fluidzusammensetzung, erwartete Temperatur und Druck, Reinigungsmethode sowie eventuelle geplante Prozessänderungen. Die Klärung dieser Punkte vor Auftragserteilung sichert die Langzeit-Gültigkeit der Wahl einer halbgeschweißten Einheit.
—
-Wie Sie den richtigen Plattenwärmetauscher für Ihren Prozess auswählen
-Geschweißter oder abgedichteter Plattenwärmetauscher – welcher ist der richtige?
-Dichtungstyp vs. geschweißte Plattenwärmetauscher in der Flüssigkeitskühlung von Rechenzentren
-Online-Rechner für Plattenwärmeaustauscher
-Was ist ein geschweißter Plattenwärmeaustauscher
 EN
 AR
 FR
 DE
 PT
 RU